
 EN
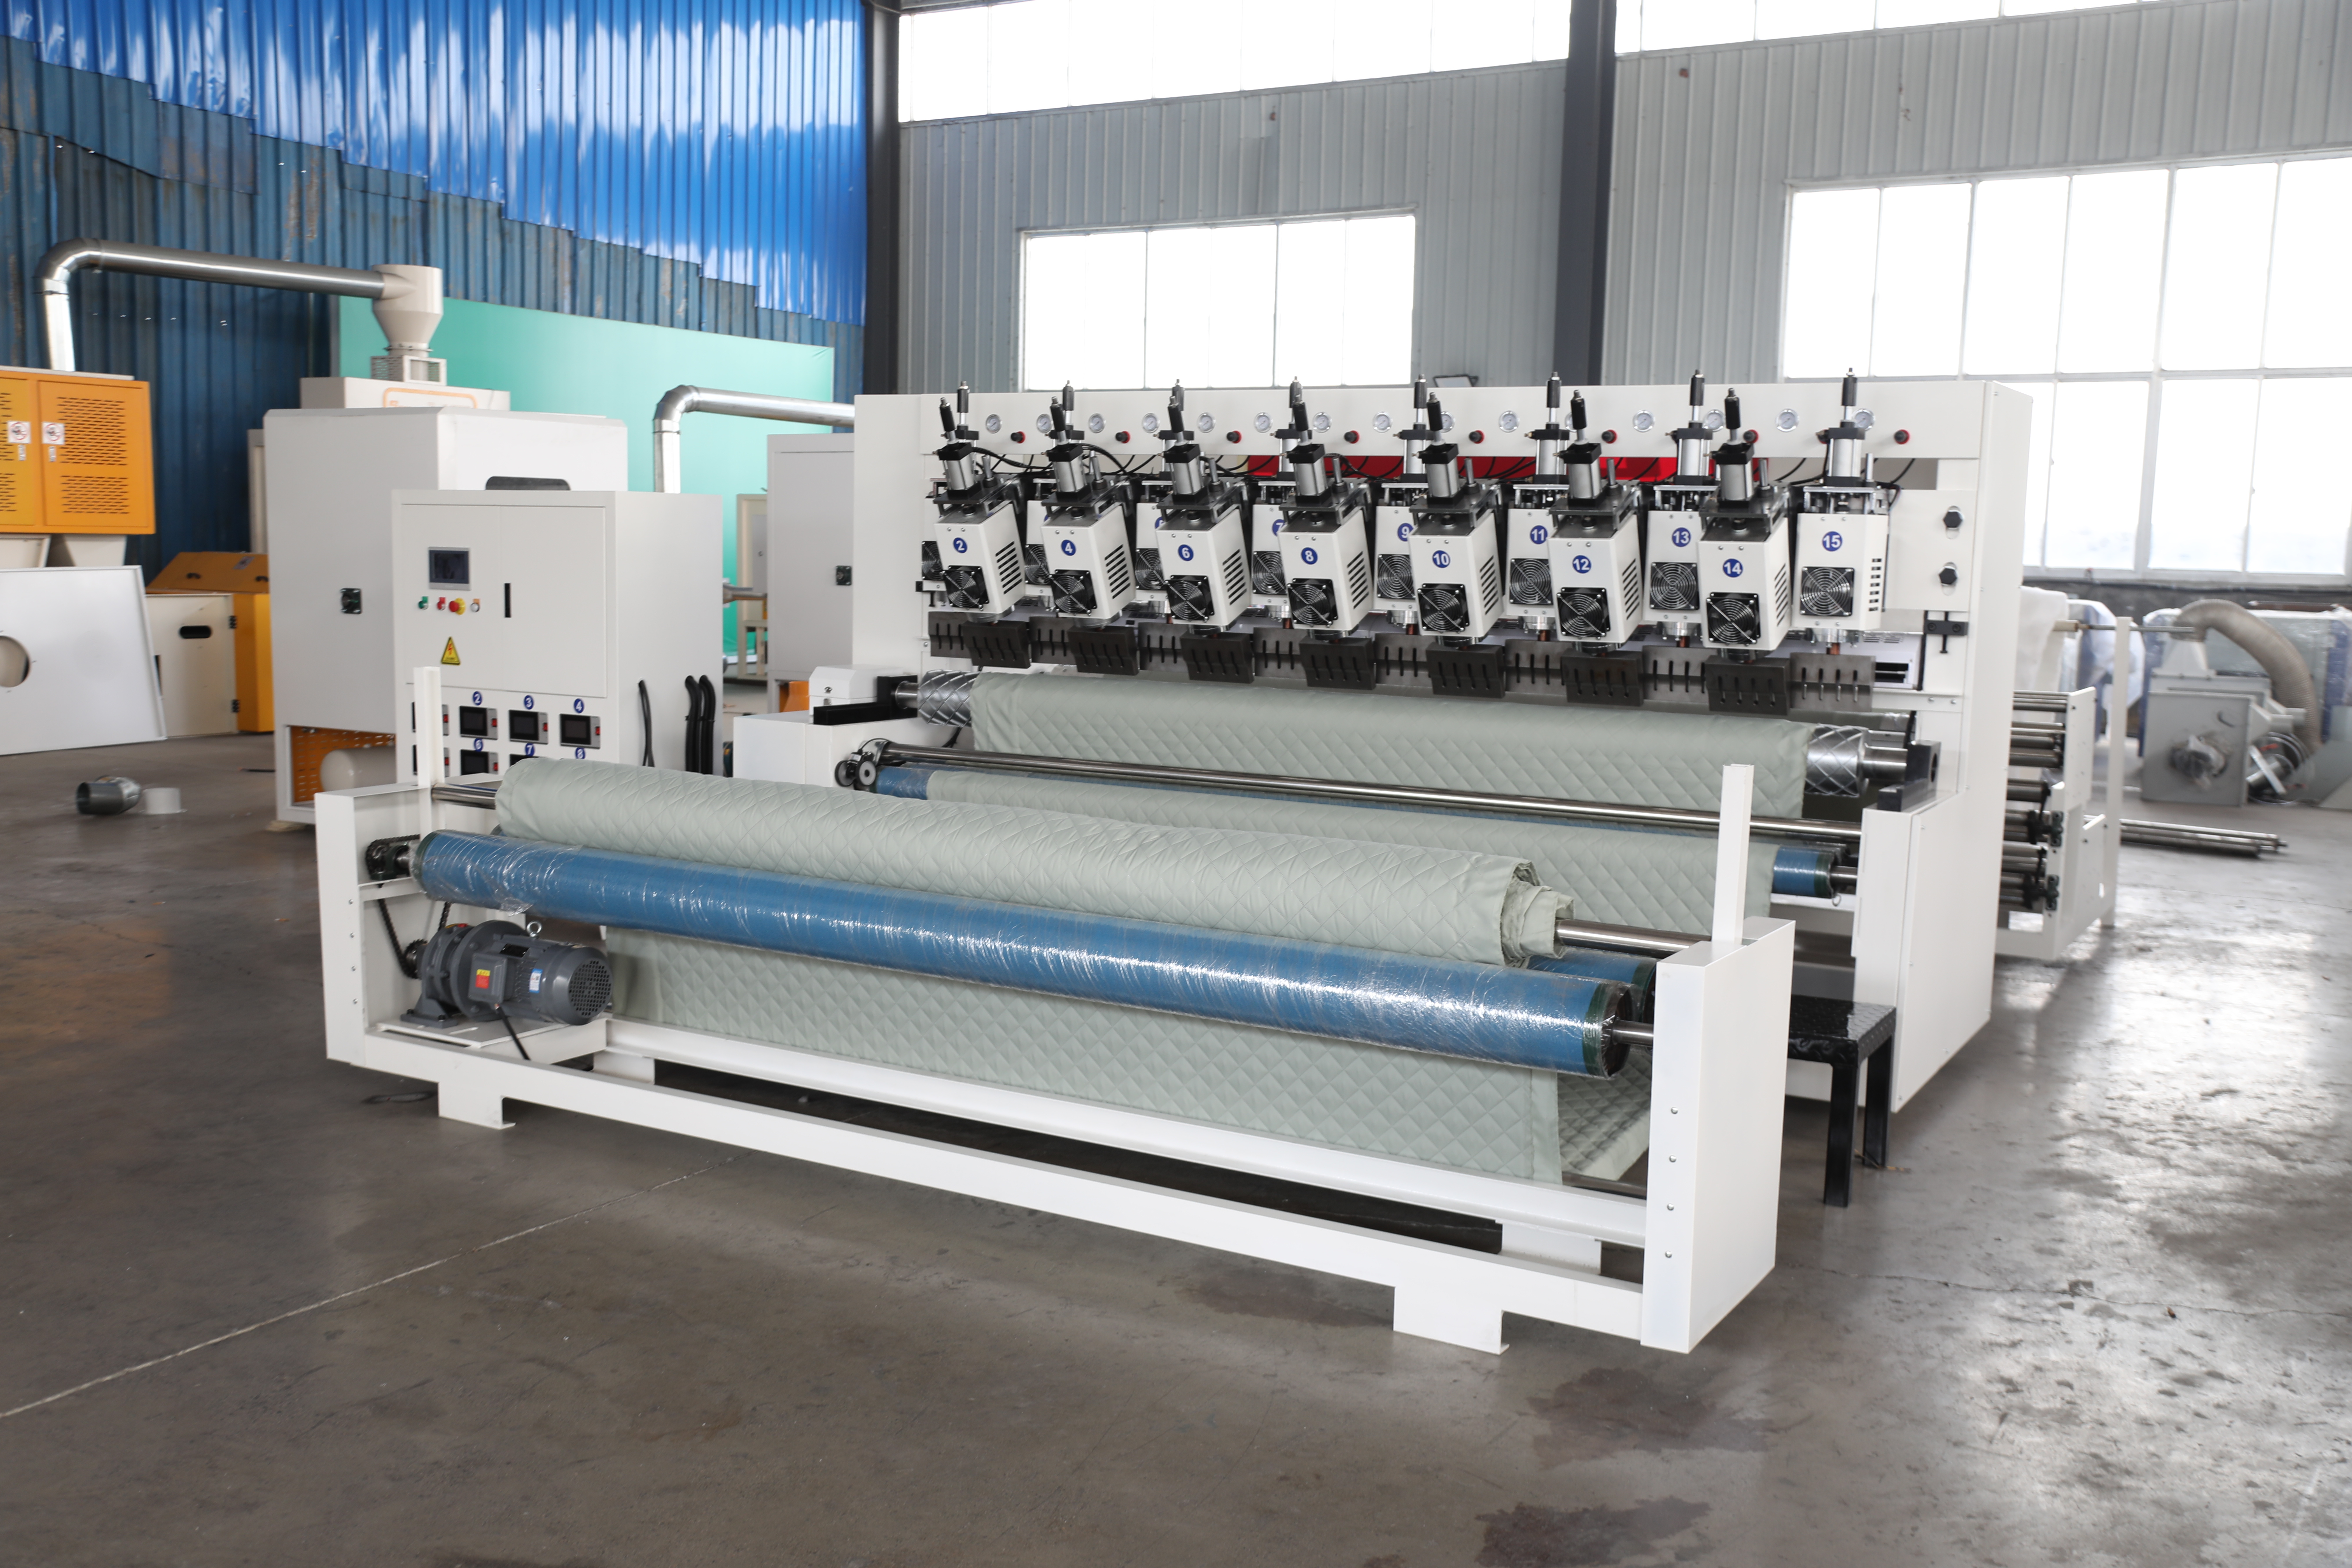
Как ультразвуковые машины высокой частоты обеспечивают кромки без заусенцев и соединений
Роль вибрации частотой 20–40 кГц в формировании точных кромок
Ультразвуковые машины высокой частоты приводят в действие режущий рог на частоте 20 000–40 000 циклов в секунду — создавая почти незаметное возвратно-поступательное движение, которое принципиально меняет механизм разделения материала. В отличие от статичных лезвий, полагающихся на постоянное давление, ультразвуковая вибрация позволяет инструменту многократно входить в заготовку и выходить из неё, резко снижая продольную силу резания и боковую деформацию. В термопластиках это предотвращает размазывание и закатывание кромок; в композитах — перерезает волокна до того, как они начнут вытягиваться или расщепляться. Быстрое осевое движение создаёт локальную зону высокого давления, которая чисто разделяет материал, обеспечивая гладкие, герметичные кромки с минимальной необходимостью последующей зачистки или шлифовки.
Частоту в диапазоне 20–40 кГц можно настраивать под твёрдость, толщину и тепловое поведение материала — это даёт операторам точный контроль над качеством кромки. Такая адаптивность отличает ультразвуковую обработку от традиционной механической резки, которая часто оставляет микрозачёсы и требует последующей обработки. Поддерживая стабильные колебания в этом диапазоне, система обеспечивает воспроизводимые, свободные от зачёсов швы как на жёстких, так и на гибких основаниях.
Основной принцип работы: преобразование энергии, механика микроударов и локальное термическое размягчение
Ультразвуковое формирование кромки начинается, когда ультразвуковой генератор преобразует сетевое питание в высокочастотный электрический сигнал, соответствующий резонансной частоте системы. Пьезоэлектрический преобразователь затем преобразует этот сигнал в механические колебания, которые усиливаются усилителем или сонотродом перед достижением режущей кромки. На кончике лезвия колебания создают миллионы микросоударений в секунду — каждое из которых удаляет лишь тонкий слой материала. Это ограничивает общую силу резания и предотвращает разрывы.
Поскольку лезвие движется быстрее, чем материал способен пластически деформироваться, трение на границе раздела вызывает кратковременное и сильно локализованное термическое размягчение — достаточное для облегчения разделения, но недостаточное для возникновения повсеместного плавления или зон термического влияния. Окружающий материал остаётся прохладным и размерностно стабильным — это критическое преимущество при обработке тонких плёнок, многослойных композитов и кромок прецизионных тканей. Синергия преобразования энергии, микроскопических ударных механических эффектов и контролируемого теплового высвобождения обеспечивает чистые и герметичные швы — без заусенцев, выступающих волокон или расслоения.
Материало-специфическая оптимизация для бесшовной отделки термопластиков и композитов
Термопластики: контроль амплитуды для сохранения целостности расплавленного края при 20–30 кГц
Ультразвуковые системы, работающие в диапазоне 20–30 кГц, обеспечивают точно контролируемую вибрационную энергию для кромок термопластов — при этом амплитуда напрямую определяет генерацию тепла и течение расплава. Для аморфных полимеров, таких как акрил или поликарбонат, умеренная амплитуда (15–30 мкм) постепенно размягчает кромку без возникновения трещин от напряжений, обеспечивая гладкие, оптически прозрачные швы. Полукристаллические материалы — включая полипропилен и PET — требуют несколько большей амплитуды для преодоления резких переходов плавления, однако чрезмерная амплитуда вызывает образование заусенцев и отклонения размеров.
Тонкая настройка амплитуды под термическую реакцию конкретной смолы обеспечивает кромки без заусенцев и среднюю шероховатость поверхности (Ra) ниже 1 мкм. Локальное плавление также сохраняет молекулярную ориентацию вблизи шва, повышая прочность кромки. Чтобы предотвратить чрезмерное плавление или обрушение, время контакта должно строго контролироваться. Регулирование амплитуды по замкнутому контуру гарантирует стабильное качество при изменении толщины деталей и марок смолы, одновременно исключая обугливание, которое ухудшает оптическую прозрачность прозрачных компонентов.
Композитные материалы: минимизация расслоения и расщепления за счёт низкотемпературной и сфокусированной подачи энергии
Обработка кромок композитов делает акцент на механической точности, а не на объёмном нагреве. Ультразвуковые системы минимизируют тепловое воздействие, концентрируя механическую энергию непосредственно на границе волокно–матрица. Для слоистых материалов, армированных стеклом или углеродом, низкая амплитуда (10–20 мкм) и кратковременное воздействие предотвращают деградацию смолы и расслоение между слоями. По мере того как наконечник сжимает и одновременно вибрирует кромку со скоростью ультразвука, трение создаёт тепло лишь в узкой зоне — этого достаточно, чтобы мягко размягчить матрицу и одновременно обрезать и запечатать волокна. Такой метод исключает выщипывание волокон и образование микротрещин, не допуская распространения тепла вглубь слоистого материала и сохраняя прочность на межслойный сдвиг.
Практическое подтверждение показывает меньшую потерю сопротивления отслаиванию и меньшее количество дефектов на кромках после ультразвуковой обрезки по сравнению с альтернативными методами. Для передовых термопластичных композитов амплитуда должна обеспечивать баланс между сохранением целостности волокон и эффективностью герметизации — особенно важно в аэрокосмических и медицинских применениях, где качество кромок напрямую влияет на срок усталостной жизни и долгосрочную надёжность.
Ключевые параметры вибрации, непосредственно влияющие на качество отделки поверхности
Амплитуда, диапазон частот (19–25 кГц) и их совместное влияние на параметр шероховатости Ra, допуски и скорость удаления материала
При ультразвуковой обработке кромок амплитуда (смещение от пика до пика) и частота (число ударов в секунду) совместно определяют подачу энергии и, следовательно, качество отделки поверхности. В диапазоне 19–25 кГц более низкие частоты зачастую позволяют использовать бо́льшую амплитуду без перегрузки преобразователя. Для тонких термопластичных кромок амплитуды 10–20 мкм обычно обеспечивают значение Ra < 1,6 мкм и соблюдение геометрических допусков в пределах ±0,05 мм.
Скорость удаления материала почти линейно возрастает с увеличением амплитуды при фиксированной частоте, однако чрезмерная амплитуда усиливает микросоударения, повышая параметр Ra и расширяя допуск по кромке. Частота также влияет на распределение тепла: при более низких частотах возникает меньшее число, но более сильных ударов; при более высоких частотах энергия распределяется равномернее. Стабильная настройка в диапазоне 19–25 кГц позволяет избежать сдвига резонанса, который может привести к нестабильности реза и ухудшению шероховатости поверхности. Инженеры-технологи регулярно строят кривые отклика амплитуды и частоты, чтобы точно определить оптимальные значения Ra и допуска для каждого материала — это позволяет ультразвуковому станку обеспечивать высокую скорость удаления материала при одновременном получении стабильно гладких, заусенцевых кромок в ходе серийного производства.
Практическая проверка: пример применения ультразвукового станка для герметизации кромок текстильных изделий с анализом его эксплуатационных показателей
Ультразвуковая герметизация кромок прошла техническую валидацию в различных областях применения технических текстильных материалов, где целостность шва, барьерные характеристики и размерная стабильность являются обязательными требованиями. В водонепроницаемой одежде непрерывная ультразвуковая сварка обеспечивала швы с превосходной однородностью и значительно меньшим количеством игольных отверстий, создающих пути для протечек, по сравнению с традиционной строчкой — результат, подтверждённый рецензируемым исследованием 2016 года, опубликованным в Textile Research Journal . Последующая оценка ультразвуковой сварки текстильных композитов, применяемых в защитной обуви, включала измерение прочности на разрыв, удлинения при разрыве и сопротивления расслоению — все эти параметры улучшились по сравнению с аналогичными показателями шитых изделий (2019 г.).
Сравнительный анализ методов сборки текстильных материалов в пневматических устройствах дополнительно показал, что ультразвуковое герметичное опайка кромок обеспечивает воспроизводимую геометрию без заусенцев и минимальные термические деформации. Результаты — включая снижение осыпания нитей, стабильность профиля шва и повышение эффективности барьерных свойств по жидкости и воздуху — объясняют, почему производители всё чаще применяют этот метод при изготовлении высокопроизводительных технических тканей.
Часто задаваемые вопросы
Какое основное преимущество высокочастотных ультразвуковых машин?
Высокочастотные ультразвуковые машины значительно снижают силу резания вперёд и боковую деформацию за счёт высокоскоростных колебаний, обеспечивая кромки без заусенцев и швов с минимальной необходимостью последующей обработки.
Как ультразвуковые колебания способствуют резке материалов?
Ультразвуковые колебания позволяют инструменту многократно и с высокой скоростью входить в заготовку и выходить из неё, создавая локализованные зоны высокого давления, которые чисто разделяют материалы без размазывания или деформации.
Можно ли настраивать ультразвуковые системы под различные материалы?
Да, диапазон частот 20–40 кГц можно настраивать под твёрдость, толщину и тепловое поведение различных материалов, обеспечивая оптимальную резку и высокое качество кромки.
Как ультразвуковая обработка выгодна для термопластов?
Для термопластов контролируемая вибрационная энергия обеспечивает точное плавление кромки с минимальным расплавлением или деформацией, что даёт гладкие поверхности и сохраняет структурную целостность материала.
Какие преимущества ультразвуковые системы предоставляют композитным материалам?
Для композитов ультразвуковые системы концентрируют механическую энергию на границах раздела «волокно–матрица», минимизируя тепловое воздействие и предотвращая расслоение, расщепление и образование микротрещин — в результате получаются чистые и прочные кромки.
Каково значение амплитуды и частоты в ультразвуковой обработке?
Амплитуда и частота совместно влияют на доставку энергии, качество поверхности и скорость удаления материала. Точная настройка в диапазоне 19–25 кГц обеспечивает оптимальное качество кромки и минимальное количество дефектов.
Содержание
-
Как ультразвуковые машины высокой частоты обеспечивают кромки без заусенцев и соединений
- Роль вибрации частотой 20–40 кГц в формировании точных кромок
- Основной принцип работы: преобразование энергии, механика микроударов и локальное термическое размягчение
- Материало-специфическая оптимизация для бесшовной отделки термопластиков и композитов
- Ключевые параметры вибрации, непосредственно влияющие на качество отделки поверхности
- Практическая проверка: пример применения ультразвукового станка для герметизации кромок текстильных изделий с анализом его эксплуатационных показателей
- Часто задаваемые вопросы