
 EN
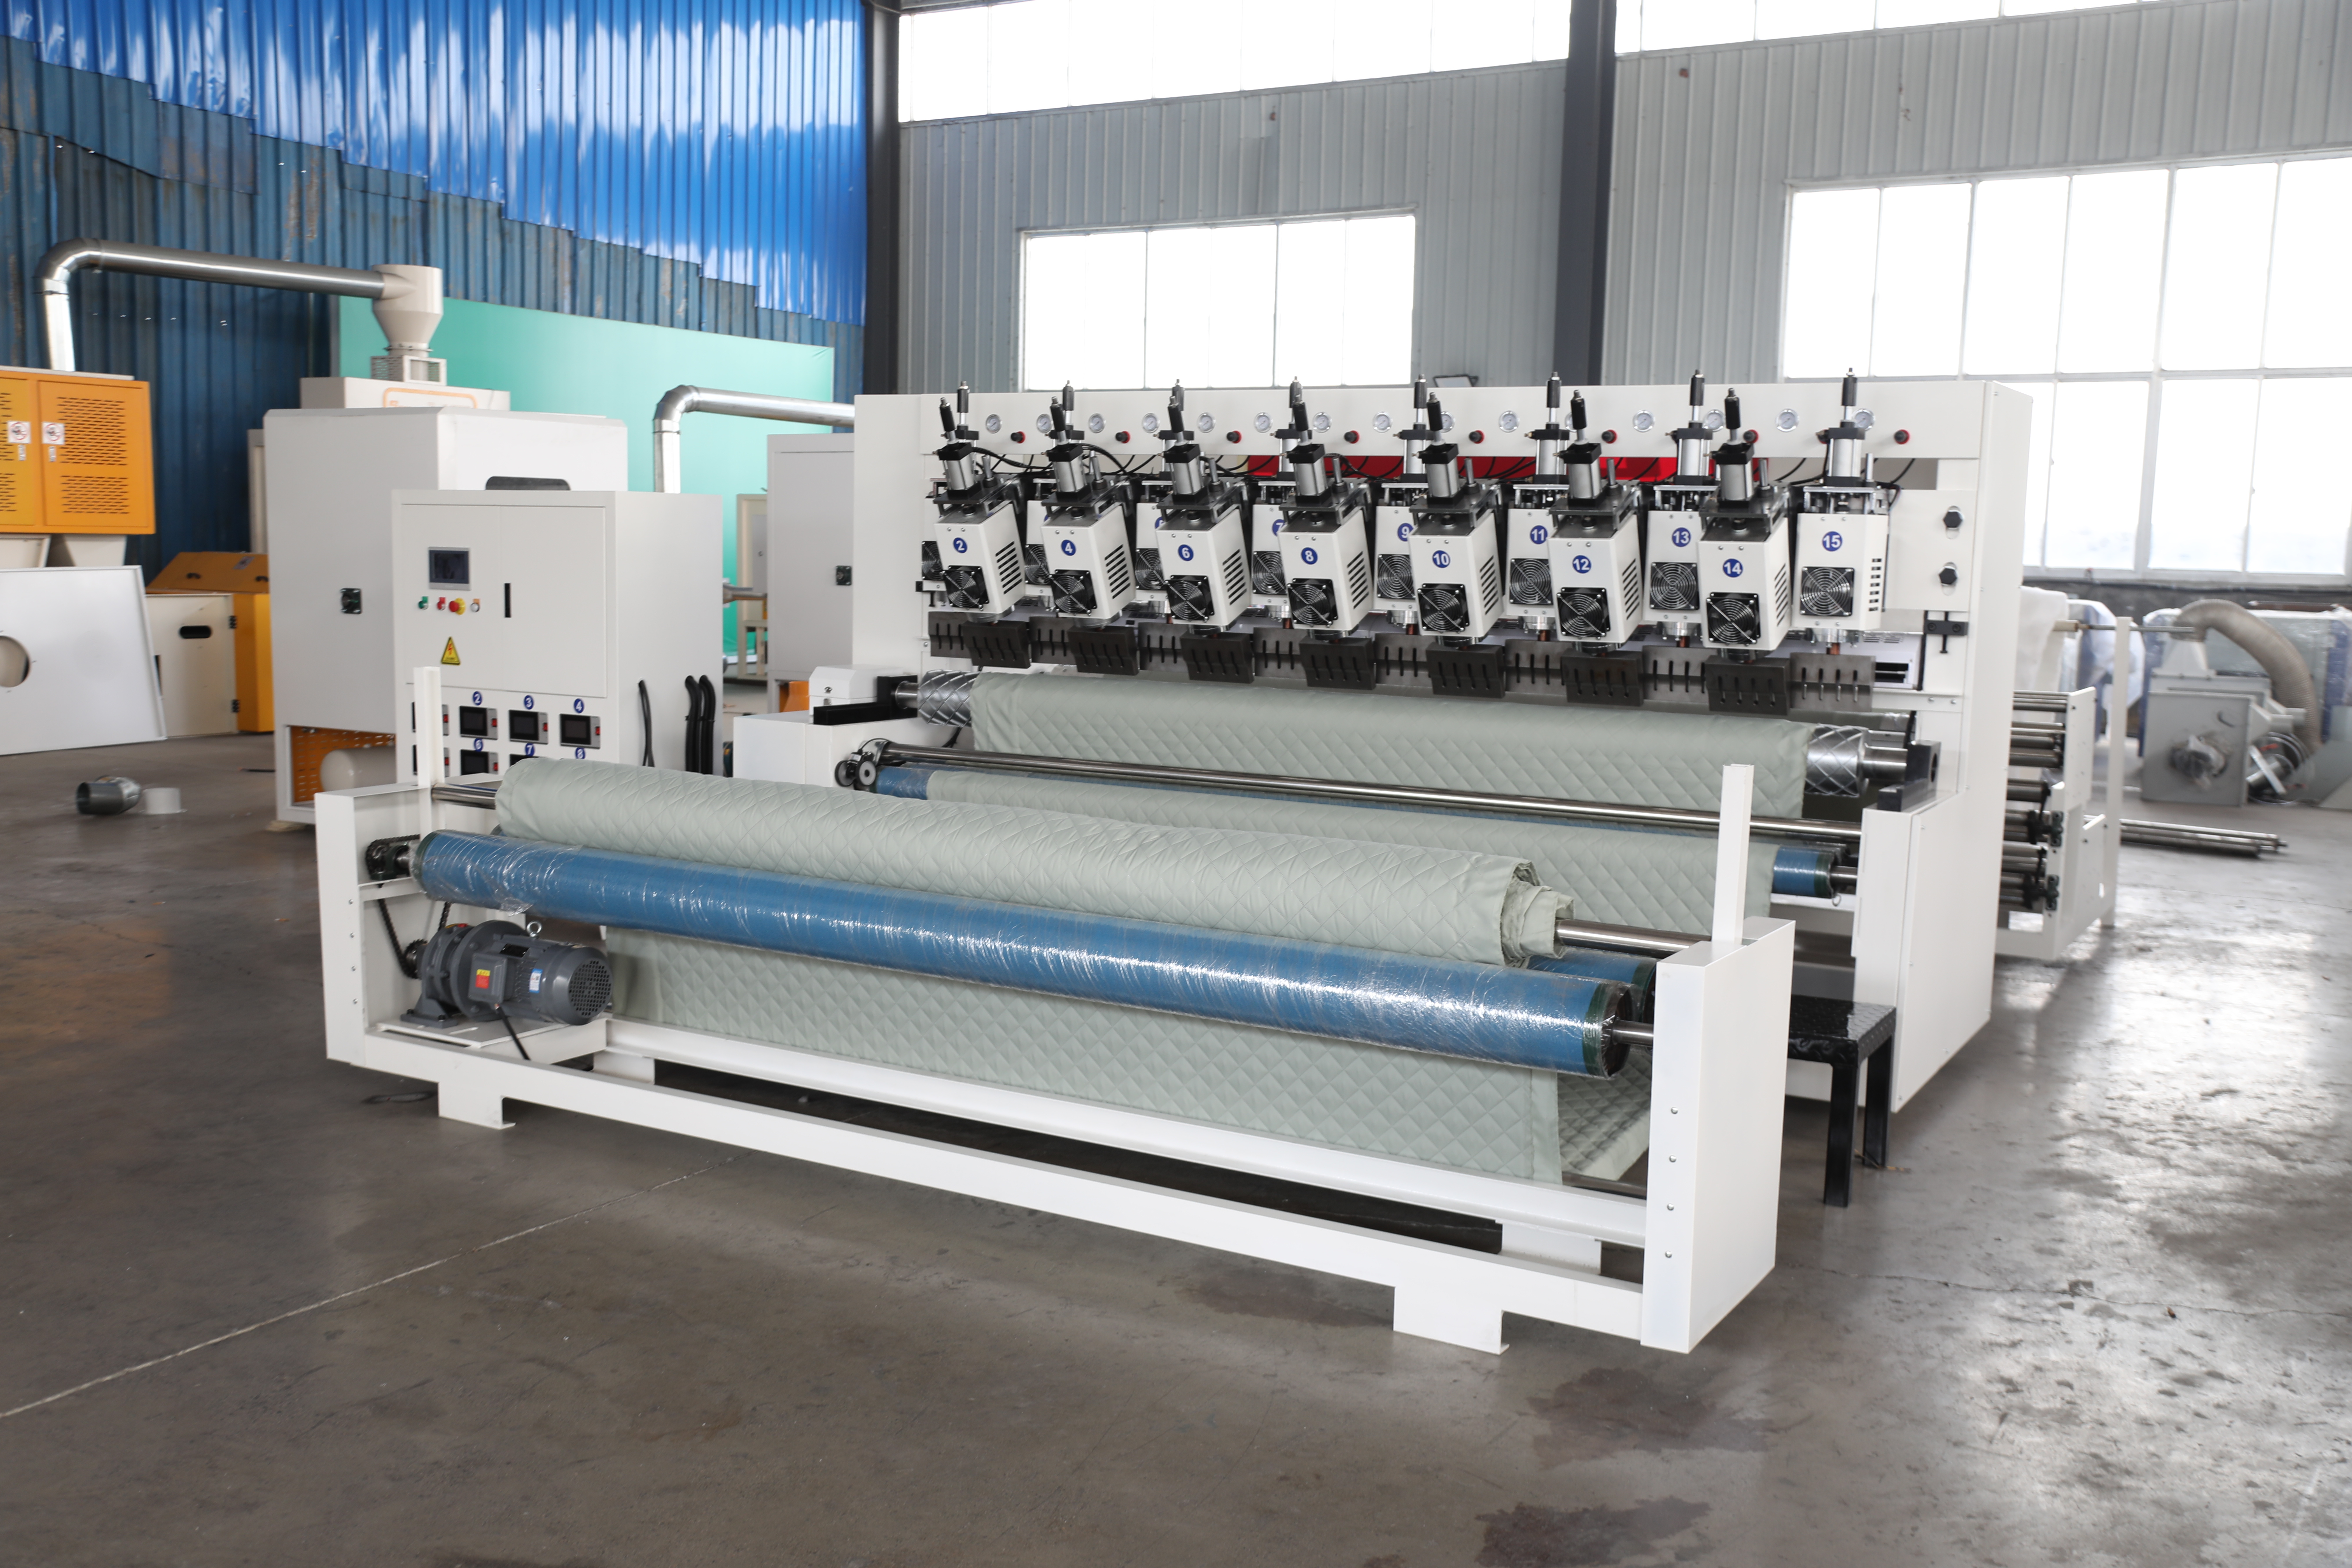
Yüksek Frekanslı Ultrasonik Makinelerin Kenarları Çentiksiz ve Devamsız Hale Getirmesini Sağlayan Yöntem
20–40 kHz Titreşimin Hassas Kenar Oluşturmada Oynadığı Rol
Yüksek frekanslı ultrasonik makineler, kesme boynuzlarını saniyede 20.000–40.000 devirle çalıştırır—böylece malzemenin ayrılmasını temelden değiştiren, neredeyse görünmez bir ileri-geri hareket üretir. Sürekli baskıya dayanan sabit bıçaklardan farklı olarak, ultrasonik titreşim aracıyı iş parçasına tekrarlanan şekilde girmeye ve çıkmaya zorlar; bu da ileri yönlü kesme kuvvetini ve yanal deformasyonu büyük ölçüde azaltır. Termoplastiklerde bu durum sürüklenmeyi ve kıvrılmayı önler; kompozitlerde ise lifleri çekilmeye veya tüylenmeye fırsat vermeden keser. Hızlı eksenel hareket, malzemeyi temiz bir şekilde ayıran yerel yüksek basınçlı bir bölge oluşturur ve böylece ikincil çentik giderme veya zımparalama işlemine çok az ihtiyaç duyulan, pürüzsüz ve mühürlü kenarlar elde edilir.
20–40 kHz aralığındaki frekans, malzemenin sertliği, kalınlığı ve termal davranışıyla uyumlu hâle getirilebilir; bu da operatörlere kenar kalitesi üzerinde hassas bir kontrol imkânı sunar. Bu uyarlanabilirlik, ultrasonik işlemeyi, genellikle mikro-kırpıntılar bırakarak ilave işlemenin gerektiği geleneksel mekanik kesimden ayırır. Sistem, bu frekans bandında tutarlı titreşimleri koruyarak, sert ve esnek alt tabakalarda aynı şekilde tekrarlanabilir, kırpıntısız dikişler sağlar.
Temel Çalışma Prensibi: Enerji Dönüşümü, Mikro Darbe Mekaniği ve Yerelleştirilmiş Termal Yumuşama
Ultrasonik kenar oluşturma, bir ultrasonik jeneratörün şebeke gücünü sistemin rezonans frekansına uygun yüksek frekanslı bir elektrik sinyaline dönüştürmesiyle başlar. Daha sonra bir piezoelektrik transdüser bu sinyali mekanik titreşime dönüştürür; bu titreşim, kesme kenarına ulaşmadan önce bir yükseltici veya sonotrod tarafından kuvvetlendirilir. Bıçak ucunda oluşan salınım, saniyede milyonlarca mikrodarbeye neden olur; her bir darbe yalnızca çok ince bir malzeme tabakasını kaldırır. Bu durum toplam kesme kuvvetini sınırlar ve yırtılmayı önler.
Bıçak, malzemenin plastik şekilde deform olabileceğinden daha hızlı hareket ettiği için arayüzdeki sürtünme, kısa süreli ve çok lokalize ısıl yumuşamaya neden olur—bu da ayırma işlemini kolaylaştırır ancak yaygın erimeye veya ısı etkilenmiş bölgelere neden olmaz. Çevre malzemesi soğuk kalır ve boyutsal olarak kararlıdır; bu, ince filmler, katmanlı kompozitler ve hassas dikiş kenarları için kritik bir avantajdır. Enerji dönüşümü, mikro darbe mekaniği ve kontrollü termal enerji salınımı arasındaki sinerji, kenar kıvrımı, gevşek lif veya delaminasyon içermeyen temiz ve mühürlü dikişler oluşturur.
Termoplastikler ve Kompozitler Üzerinde Kusursuz Sonuçlar İçin Malzemeye Özel Optimizasyon
Termoplastikler: 20–30 kHz Frekans Aralığında Genlik Kontrollü Erime Kenarı Bütünlüğü
20–30 kHz aralığında çalışan ultrasonik sistemler, termoplastik kenarlara tam olarak kontrol edilen titreşim enerjisi sağlar—burada genlik, ısı üretimi ve erimiş akışı doğrudan belirler. Akrilik veya polikarbonat gibi amorf polimerler için orta düzey genlik (15–30 µm), gerilme çatlamasına neden olmadan kenarı kademeli olarak yumuşatır ve pürüzsüz, optik olarak berrak dikişler oluşturur. Polipropilen ve PET gibi yarı kristalin malzemeler, keskin erime geçişlerini aşmak için biraz daha yüksek genlik gerektirir; ancak aşırı genlik, taşma ve boyutsal kaymaya neden olur.
Kısmi erime, dikiş bölgesinde moleküler yönelimi koruyarak kenar mukavemetini artırır. Kenarlarda çıplak gözle görülemeyen kenar oluşumunu (burr) önlemek ve yüzey pürüzlülüğü ortalamasını (Ra) 1 µm'nin altına indirmek için genlik ayarı, reçineye özgü termal yanıta göre hassas bir şekilde ayarlanır. Aşırı erime veya çökme oluşumunu engellemek için temas süresi sıkı bir şekilde kontrol edilmelidir. Kapalı çevrim genlik regülasyonu, parçanın kalınlığı ve reçine sınıfı değişikliklerine rağmen tutarlı kaliteyi sağlar ve şeffaf bileşenlerde optik berraklığı bozan kararmayı önler.
Kompozitler: Düşük ısı ve odaklanmış enerji ile delaminasyon ile lif ayrılması (fraying) minimize edilir
Bileşik kenar işlemenin odak noktası, büyük ölçüde ısıtmaya göre mekanik hassasiyettir. Ultrasonik sistemler, mekanik enerjiyi lif–matris arayüzünde yoğunlaştırarak termal girdiyi en aza indirir. Cam veya karbon takviyeli laminatlarda düşük genlik (10–20 µm) ve kısa maruziyet süresi, reçinenin bozulmasını ve interlaminar delaminasyonu önler. Boynuz, kenarı ultrasonik hızda sıkıştırırken aynı zamanda titreştirir; sürtünmeden kaynaklanan ısı yalnızca dar bir bölgeye sınırlı kalır—matrisi, lifleri aynı anda kesip mühürlemek için yeterince yumuşatır. Bu yöntem, liflerin dağılmasını ve mikro çatlakların oluşmasını ortadan kaldırır; ancak ısı laminat çekirdeğine yayılmaz—interlaminar kayma dayanımı korunur.
Gerçek dünya doğrulaması, alternatif yöntemlere kıyasla ultrasonik kenar kesiminde daha düşük soyulma direnci kaybı ve daha az kenar kusuru olduğunu göstermektedir. Gelişmiş termoplastik kompozitler için genlik, lif bütünlüğü ile mühürleme verimliliği arasında bir denge sağlamalıdır—özellikle kenar kalitesi yorulma ömrünü ve uzun vadeli güvenilirliği doğrudan etkileyen havacılık ve tıbbi uygulamalarda bu durum son derece kritiktir.
Yüzey parlaklığı kalitesini doğrudan etkileyen temel titreşim parametreleri
Genlik, frekans aralığı (19–25 kHz) ve bunların Ra, tolerans ve malzeme kaldırma hızı üzerindeki birleşik etkisi
Ultrasonik kenar işlemede genlik (tepe–tepe yer değiştirme) ve frekans (saniyedeki darbe sayısı), enerji iletimini—dolayısıyla yüzey parlaklığını—belirler. 19–25 kHz bandı içinde daha düşük frekanslar, transdüseri aşırı yüklemeksizin daha yüksek genliği destekler. İnce termoplastik kenarlar için 10–20 µm’lik genlik değerleri genellikle Ra < 1,6 µm elde edilmesini sağlar ve geometrik toleransı ±0,05 mm içinde tutar.
Malzeme kaldırma hızı, sabit bir frekansta genlikle neredeyse doğrusal olarak artar; ancak aşırı genlik mikroçarpmaları derinleştirir, Ra değerini artırır ve kenar toleransını genişletir. Frekans da ısı dağılımını düzenler: Daha düşük frekanslar daha az sayıda, ancak daha güçlü çarpmalar sağlarken, daha yüksek frekanslar enerjiyi daha eşit şekilde dağıtır. 19–25 kHz aralığında kararlı ayarlama, tutarsız kesimlere ve daha pürüzlü yüzeylere neden olabilen rezonans kaymasını önler. Süreç mühendisleri, her malzeme için optimal Ra ve tolerans değerlerini belirlemek amacıyla genlik–frekans tepki eğrilerini rutin olarak haritalar; bu da ultrasonik makinenin üretim partileri boyunca yüksek kaldırma oranları ile tutarlı, pürüzsüz ve kenar dikişsiz (burr-free) kenarları aynı anda sağlamasını mümkün kılar.
Gerçek Dünya Doğrulaması: Ultrasonik Makine Performans Ölçütleriyle Dokuma Kenar Mühürleme Uygulama Örneği
Ultrasonik kenar kalıplama, dikiş bütünlüğü, bariyer performansı ve boyutsal kararlılık kritik öneme sahip teknik tekstil uygulamalarında doğrulanmıştır. Su geçirmez giyim ürünlerinde, sürekli ultrasonik kaynak işlemi, geleneksel dikim yöntemine kıyasla daha üstün bir düzgünlük sağlayan ve iğne deliği kaçak yollarını önemli ölçüde azaltan dikişler oluşturmuştur—bu bulgu, 2016 yılında hakemli bir dergide yayımlanan bir çalışmada teyit edilmiştir. Textile Research Journal daha sonra koruyucu ayakkabıda kullanılan ultrasonik olarak kaynatılmış tekstil kompozitlerinin değerlendirilmesi yapılmış; çekme mukavemeti, kopma anındaki uzama oranı ve delaminasyon direnci gibi tüm parametreler, dikilmiş alternatiflere kıyasla iyileştirilmiştir (2019).
Pnömatik cihazlarda tekstil montaj tekniklerinin karşılaştırmalı analizi, ultrasonik kenar kalıplamasının tekrarlanabilir, kenar döküntüsü içermeyen geometri ve minimum termal distorsiyon ile sonuçlandığını daha da göstermiştir. Sonuçlar—dokunun azalması, kararlı dikiş profilleri ve sıvı ile hava bariyer performansında artış—üreticilerin yüksek performanslı teknik tekstiller için bu yöntemi giderek daha fazla benimsemesinin nedenini ortaya koymaktadır.
SSS
Yüksek frekanslı ultrasonik makinelerin ana avantajı nedir?
Yüksek frekanslı ultrasonik makineler, yüksek hızda titreşim kullanarak ileri yönlü kesme kuvvetini ve yanal deformasyonu büyük ölçüde azaltır; bu da kenar döküntüsü olmayan ve dikişsiz kenarlar ile minimum sonrası işlem gerektiren sonuçlar verir.
Ultrasonik titreşim, malzemelerin kesilmesinde nasıl yardımcı olur?
Ultrasonik titreşim, takıma iş parçasına yüksek hızda tekrar tekrar girmesine ve çıkmasına olanak tanır; bu da malzemeleri lekelenme veya deformasyon olmadan temizce ayıran yerel yüksek basınç bölgeleri oluşturur.
Ultrasonik sistemler farklı malzemeler için ayarlanabilir mi?
Evet, 20–40 kHz frekans aralığı, farklı malzemelerin sertliği, kalınlığı ve termal davranışıyla uyumlu olacak şekilde ayarlanabilir; böylece kesim kalitesi ve kenar kalitesi en üst düzeye çıkarılır.
Ultrasonik işlemleme, termoplastik malzemelere nasıl fayda sağlar?
Termoplastikler için kontrollü titreşim enerjisi, erimeyi veya çökmeyi en aza indirerek hassas kenar eritmesi sağlar; bu da pürüzsüz yüzeyler oluşturur ve malzemenin yapısal bütünlüğünü korur.
Ultrasonik sistemler, kompozit malzemeler için hangi avantajları sunar?
Kompozitler için ultrasonik sistemler, mekanik enerjiyi lif–matris arayüzlerine odaklayarak termal girdiyi en aza indirir ve delaminasyonu, lif ayrılmasını ve mikro çatlakları önler; böylece temiz ve dayanıklı kenarlar elde edilir.
Ultrasonik işlemlemede genlik ve frekansın önemi nedir?
Genlik ve frekans, enerji iletimini, yüzey kalitesini ve malzeme kaldırma oranlarını ortak olarak etkiler. 19–25 kHz aralığında dikkatli ayarlama, kenar kalitesini en üst düzeye çıkarır ve kusurları en aza indirir.
İçindekiler Tablosu
-
Yüksek Frekanslı Ultrasonik Makinelerin Kenarları Çentiksiz ve Devamsız Hale Getirmesini Sağlayan Yöntem
- 20–40 kHz Titreşimin Hassas Kenar Oluşturmada Oynadığı Rol
- Temel Çalışma Prensibi: Enerji Dönüşümü, Mikro Darbe Mekaniği ve Yerelleştirilmiş Termal Yumuşama
- Termoplastikler ve Kompozitler Üzerinde Kusursuz Sonuçlar İçin Malzemeye Özel Optimizasyon
- Yüzey parlaklığı kalitesini doğrudan etkileyen temel titreşim parametreleri
- Gerçek Dünya Doğrulaması: Ultrasonik Makine Performans Ölçütleriyle Dokuma Kenar Mühürleme Uygulama Örneği
- SSS