
 EN
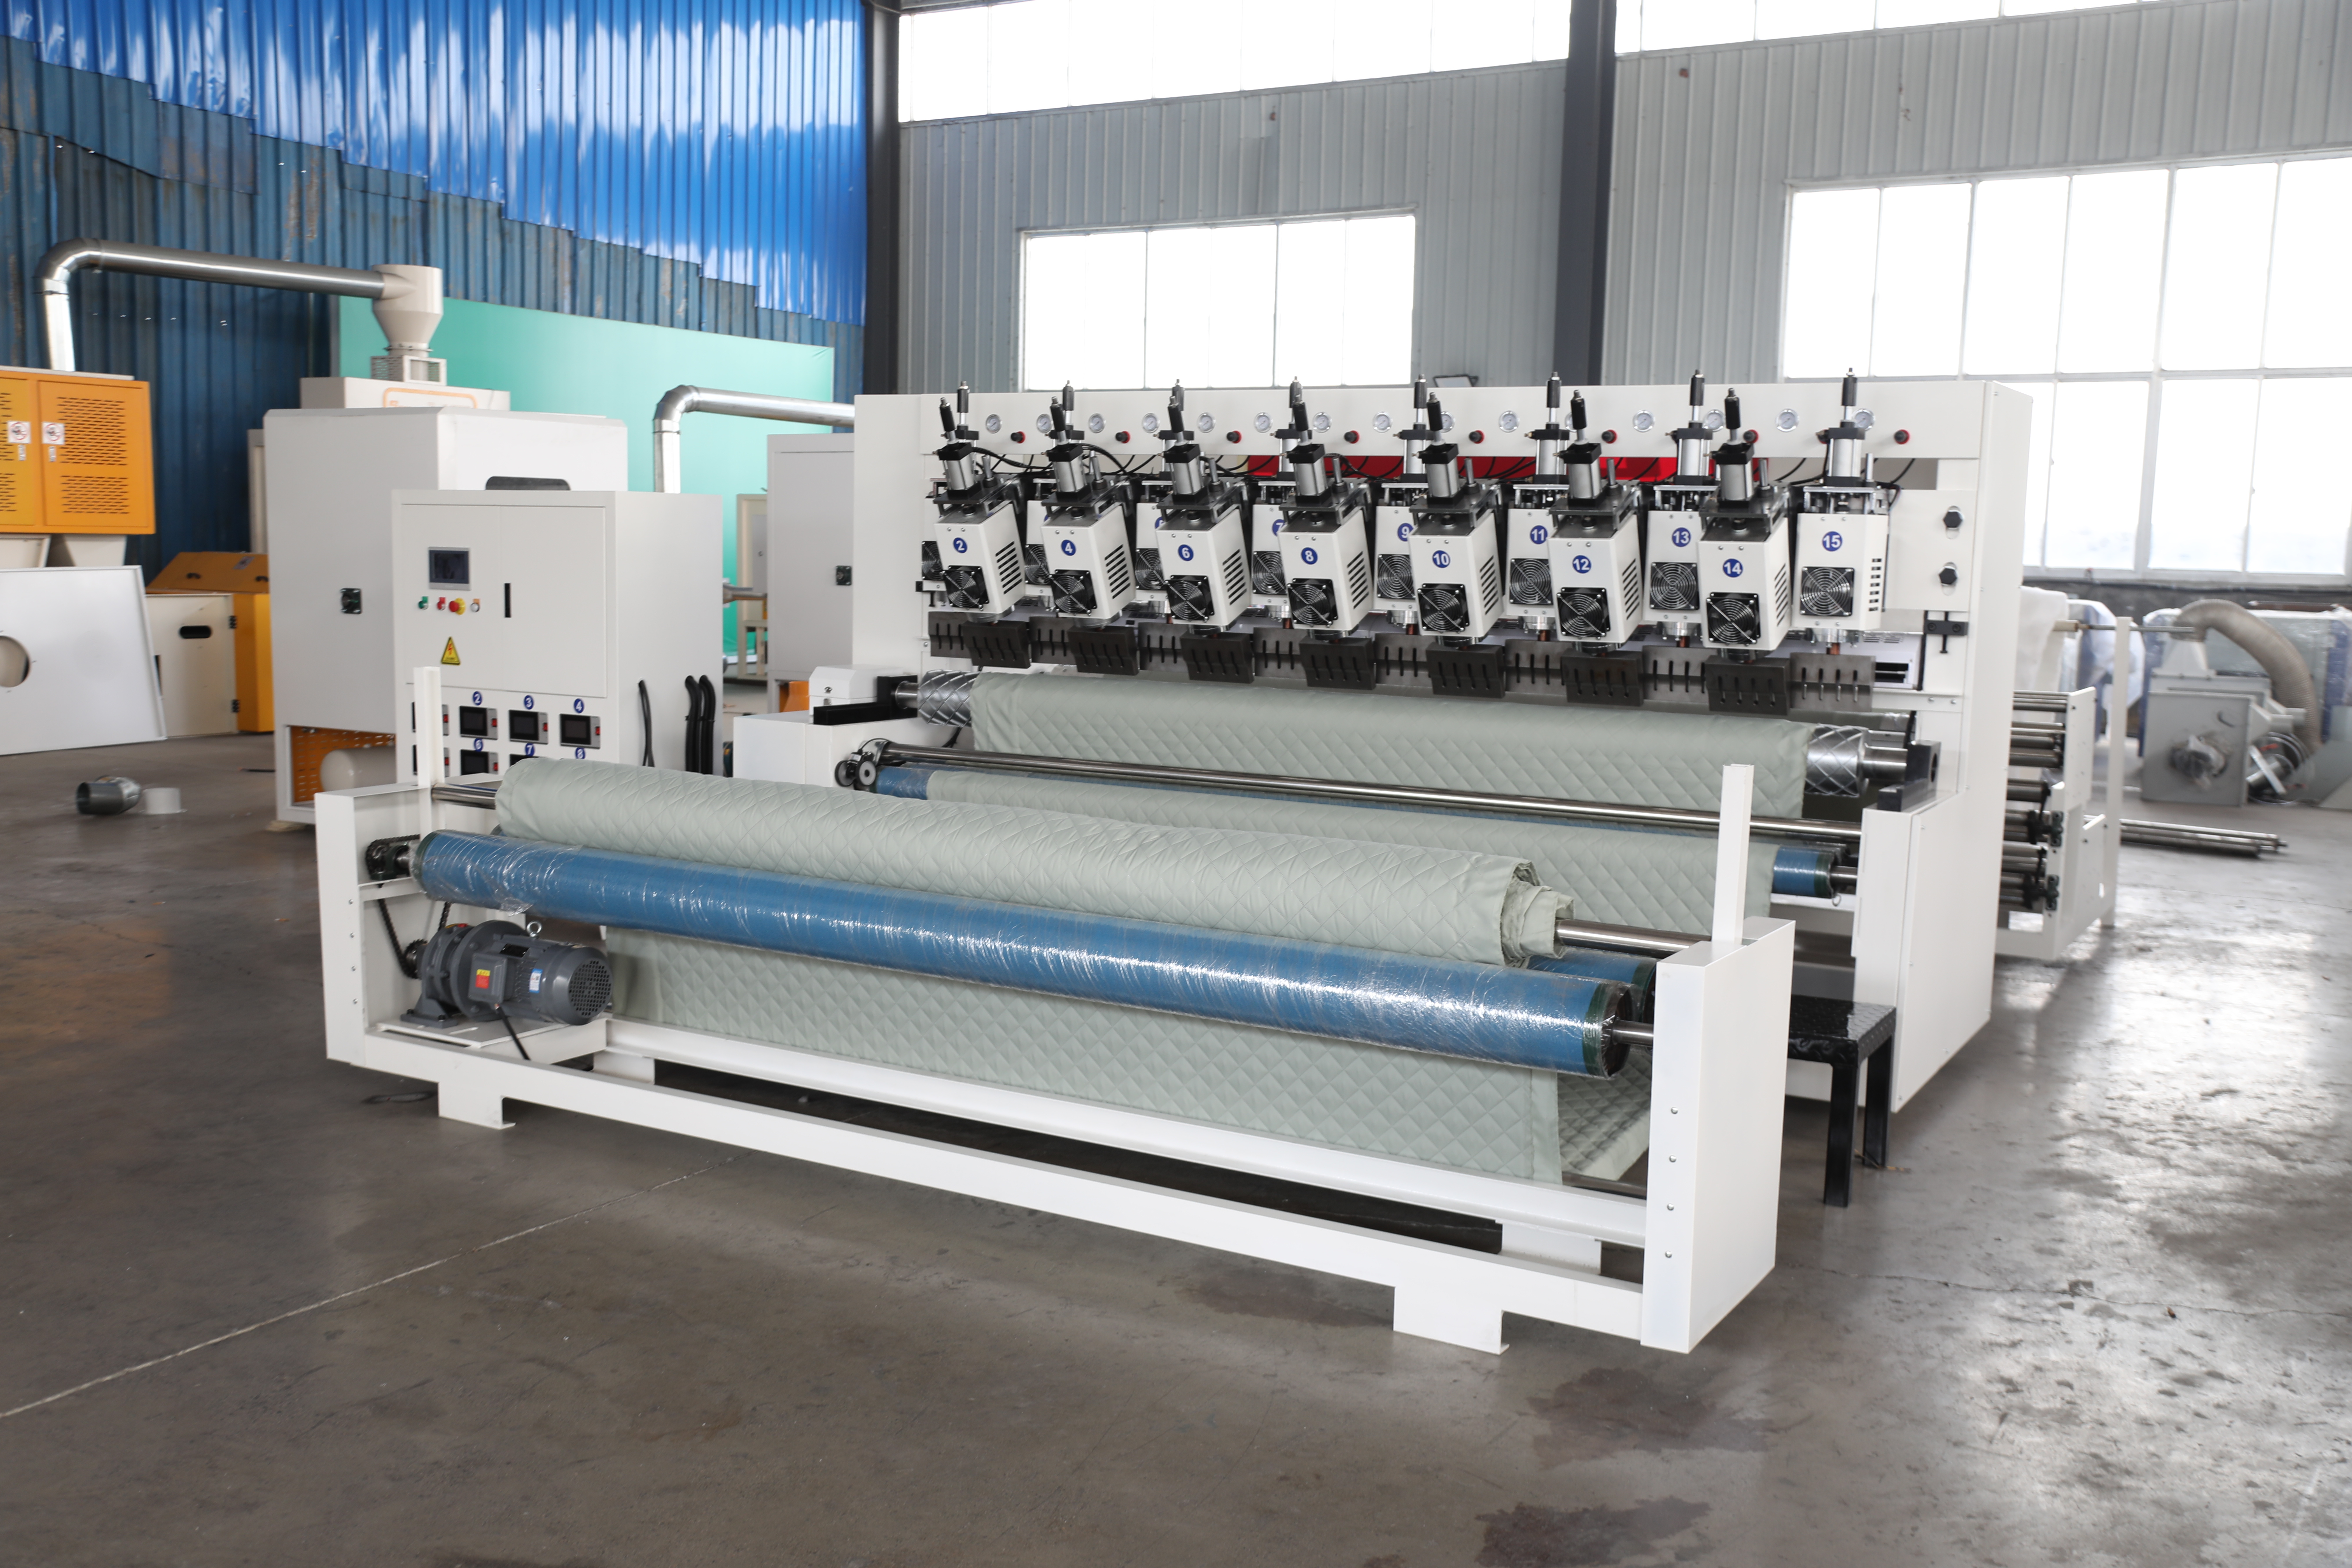
Cómo las máquinas ultrasónicas de alta frecuencia permiten bordes sin rebabas y sin uniones visibles
El papel de la vibración de 20–40 kHz en la formación precisa de bordes
Las máquinas ultrasónicas de alta frecuencia impulsan su cuerno de corte a 20 000–40 000 ciclos por segundo, generando un movimiento alternativo casi imperceptible que transforma radicalmente la forma en que se separa el material. A diferencia de las cuchillas estáticas, que dependen de una presión continua, la vibración ultrasónica permite que la herramienta entre y salga repetidamente de la pieza de trabajo, reduciendo drásticamente la fuerza de corte hacia adelante y la deformación lateral. En los termoplásticos, esto evita el deslizamiento y el doblado del borde; en los materiales compuestos, corta las fibras antes de que puedan ser arrastradas o deshilacharse. El movimiento axial rápido crea una zona localizada de alta presión que separa el material de forma limpia, produciendo bordes lisos y sellados con mínima necesidad de rebajar o lijar posteriormente.
La frecuencia dentro del rango de 20–40 kHz se puede ajustar para coincidir con la dureza del material, su espesor y su comportamiento térmico, lo que otorga a los operadores un control preciso sobre la calidad del borde. Esta adaptabilidad distingue al procesamiento ultrasónico del corte mecánico convencional, que comúnmente deja microrebabas y exige procesamiento posterior. Al mantener una vibración constante dentro de este rango, el sistema produce costuras repetibles y libres de rebabas tanto en sustratos rígidos como flexibles.
Principio básico de funcionamiento: conversión de energía, mecánica de microimpactos y ablandamiento térmico localizado
La formación ultrasónica del borde comienza cuando un generador ultrasónico convierte la energía eléctrica de la red en una señal eléctrica de alta frecuencia, ajustada a la frecuencia de resonancia del sistema. A continuación, un transductor piezoeléctrico transforma esa señal en vibración mecánica, que se amplifica mediante un amplificador o una sonotroda antes de llegar al borde de corte. En la punta de la cuchilla, la oscilación genera millones de microimpactos por segundo, cada uno de los cuales elimina únicamente una fina capa de material. Esto limita la fuerza total de corte y evita el desgarro.
Como la cuchilla se mueve más rápido de lo que el material puede deformarse plásticamente, la fricción en la interfaz induce un ablandamiento térmico breve y altamente localizado, suficiente para facilitar la separación pero insuficiente para provocar fusión generalizada o zonas afectadas por el calor. El material circundante permanece fresco y dimensionalmente estable, una ventaja crítica para películas delgadas, compuestos estratificados y bordes de tejidos de precisión. La sinergia entre la conversión de energía, la mecánica de microimpacto y la liberación térmica controlada produce costuras limpias y selladas, libres de rebabas, fibras sueltas o deslaminación.
Optimización específica por material para acabados impecables en termoplásticos y compuestos
Termoplásticos: integridad del borde fundido controlada por amplitud a 20–30 kHz
Funcionando dentro del rango de 20–30 kHz, los sistemas ultrasónicos suministran energía vibratoria con precisión controlada a los bordes de termoplásticos, donde la amplitud determina directamente la generación de calor y el flujo de fusión. Para polímeros amorfos como el acrílico o el policarbonato, una amplitud moderada (15–30 µm) ablanda gradualmente el borde sin inducir grietas por tensión, logrando juntas lisas y ópticamente transparentes. Los materiales semicristalinos —incluidos el polipropileno y el PET— requieren una amplitud ligeramente mayor para superar sus transiciones de fusión nítidas, pero una amplitud excesiva provoca rebosamiento (flash) y desviación dimensional.
El ajuste fino de la amplitud para adaptarla a la respuesta térmica específica de cada resina permite obtener bordes libres de rebabas, con una rugosidad superficial promedio (Ra) inferior a 1 µm. La fusión localizada también conserva la orientación molecular cerca de la unión, lo que mejora la resistencia del borde. Para evitar la sobrefusión o el colapso, el tiempo de contacto debe controlarse con precisión. La regulación en bucle cerrado de la amplitud garantiza una calidad constante en piezas de distintos espesores y grados de resina, evitando al mismo tiempo la carbonización, que afectaría la claridad óptica de los componentes transparentes.
Compuestos: minimización de la deslaminación y el deshilachado mediante una entrega de energía focalizada y de baja temperatura
El acabado de bordes compuestos prioriza la precisión mecánica sobre el calentamiento en masa. Los sistemas ultrasónicos minimizan la entrada térmica al concentrar la energía mecánica en la interfaz fibra–matriz. En laminados reforzados con vidrio o carbono, una baja amplitud (10–20 µm) y una exposición breve evitan la degradación de la resina y la deslaminación interlaminar. A medida que la punta comprime y vibra el borde a velocidad ultrasónica, el calor por fricción se confina a una zona estrecha, ablandando la matriz lo justo para recortar y sellar las fibras simultáneamente. Esto elimina el deshilachado y las microgrietas sin propagar calor hacia el núcleo del laminado, preservando así la resistencia al corte interlaminar.
La validación en condiciones reales muestra una menor pérdida de resistencia al despegue y menos defectos en los bordes tras el recorte ultrasónico, comparado con otros métodos. En compuestos termoplásticos avanzados, la amplitud debe equilibrar la integridad de la fibra con la eficacia del sellado, especialmente en aplicaciones aeroespaciales y médicas, donde la calidad del borde influye directamente en la vida a fatiga y la fiabilidad a largo plazo.
Parámetros vibracionales clave que influyen directamente en la calidad del acabado superficial
Amplitud, rango de frecuencia (19–25 kHz) y su efecto combinado sobre Ra, tolerancia y velocidad de eliminación de material
En el procesamiento ultrasónico de bordes, la amplitud (desplazamiento pico a pico) y la frecuencia (impactos por segundo) determinan conjuntamente la entrega de energía y, por tanto, el acabado superficial. Dentro de la banda de 19–25 kHz, las frecuencias más bajas suelen permitir amplitudes mayores sin sobrecargar el transductor. Para bordes delgados de termoplásticos, amplitudes de 10–20 µm logran típicamente un valor Ra < 1,6 µm y mantienen la tolerancia geométrica dentro de ±0,05 mm.
La tasa de eliminación de material aumenta casi linealmente con la amplitud a una frecuencia fija; sin embargo, una amplitud excesiva profundiza los microimpactos, elevando el valor de Ra y ampliando la tolerancia en los bordes. La frecuencia también modula la distribución del calor: las frecuencias más bajas generan menos impactos, pero más intensos; las frecuencias más altas distribuyen la energía de forma más uniforme. Un ajuste estable dentro del rango de 19–25 kHz evita la deriva por resonancia, que puede provocar cortes inconsistentes y superficies más rugosas. Los ingenieros de proceso trazan habitualmente curvas de respuesta amplitud–frecuencia para fijar los valores óptimos de Ra y tolerancia para cada material, lo que permite a la máquina ultrasónica equilibrar altas tasas de eliminación con bordes consistentemente lisos y libres de rebabas durante toda la producción.
Validación en entornos reales: estudio de caso sobre sellado de bordes textiles con métricas de rendimiento de la máquina ultrasónica
El sellado ultrasónico de bordes se ha validado en diversas aplicaciones de textiles técnicos donde la integridad de las costuras, el rendimiento como barrera y la estabilidad dimensional son requisitos ineludibles. En prendas impermeables, la soldadura ultrasónica continua produjo costuras con una uniformidad superior y significativamente menos trayectorias de fuga por agujeros de aguja que las costuras tradicionales —un hallazgo confirmado en un estudio revisado por pares publicado en 2016 en Textile Research Journal . Una evaluación posterior de compuestos textiles soldados ultrasónicamente, utilizados en calzado protector, midió la resistencia a la tracción, la elongación en rotura y la resistencia al deslamado —todos ellos mejorados en comparación con las alternativas cosidas (2019).
Un análisis comparativo de las técnicas de ensamblaje de textiles en dispositivos neumáticos demostró además que el sellado ultrasónico de bordes ofrece una geometría repetible y libre de rebabas, con mínima distorsión térmica. Los resultados —incluidos la reducción del deshilachado, perfiles estables de costura y un rendimiento mejorado como barrera contra líquidos y aire— subrayan por qué los fabricantes adoptan cada vez más este método para textiles técnicos de alto rendimiento.
Preguntas frecuentes
¿Cuál es la ventaja principal de las máquinas ultrasónicas de alta frecuencia?
Las máquinas ultrasónicas de alta frecuencia reducen drásticamente la fuerza de corte hacia adelante y la deformación lateral mediante vibraciones a alta velocidad, lo que produce bordes libres de rebabas y sin costuras, con un mínimo procesamiento posterior.
¿Cómo ayuda la vibración ultrasónica al cortar materiales?
La vibración ultrasónica permite que la herramienta entre y salga repetidamente de la pieza de trabajo a alta velocidad, creando zonas localizadas de alta presión que separan limpiamente los materiales sin manchar ni deformarlos.
¿Se pueden ajustar los sistemas ultrasónicos para distintos materiales?
Sí, el rango de frecuencia de 20–40 kHz se puede ajustar para adaptarse a la dureza, el grosor y el comportamiento térmico de distintos materiales, garantizando un corte óptimo y una calidad excelente del borde.
¿Cómo beneficia el procesamiento ultrasónico a los materiales termoplásticos?
En los termoplásticos, la energía vibratoria controlada asegura una fusión precisa del borde con mínima fusión o colapso, lo que produce superficies lisas y mantiene la integridad estructural del material.
¿Qué ventajas ofrecen los sistemas ultrasónicos para los materiales compuestos?
En los materiales compuestos, los sistemas ultrasónicos concentran la energía mecánica en las interfaces fibra–matriz, minimizando la entrada térmica y evitando la deslaminación, el deshilachado y las microgrietas, logrando bordes limpios y resistentes.
¿Cuál es la importancia de la amplitud y la frecuencia en el procesamiento ultrasónico?
La amplitud y la frecuencia afectan conjuntamente la entrega de energía, el acabado superficial y las tasas de eliminación de material. Un ajuste cuidadoso dentro del rango de 19–25 kHz garantiza una calidad óptima del borde y una reducción mínima de defectos.
Tabla de Contenidos
-
Cómo las máquinas ultrasónicas de alta frecuencia permiten bordes sin rebabas y sin uniones visibles
- El papel de la vibración de 20–40 kHz en la formación precisa de bordes
- Principio básico de funcionamiento: conversión de energía, mecánica de microimpactos y ablandamiento térmico localizado
- Optimización específica por material para acabados impecables en termoplásticos y compuestos
- Parámetros vibracionales clave que influyen directamente en la calidad del acabado superficial
- Validación en entornos reales: estudio de caso sobre sellado de bordes textiles con métricas de rendimiento de la máquina ultrasónica
- Preguntas frecuentes