
 EN
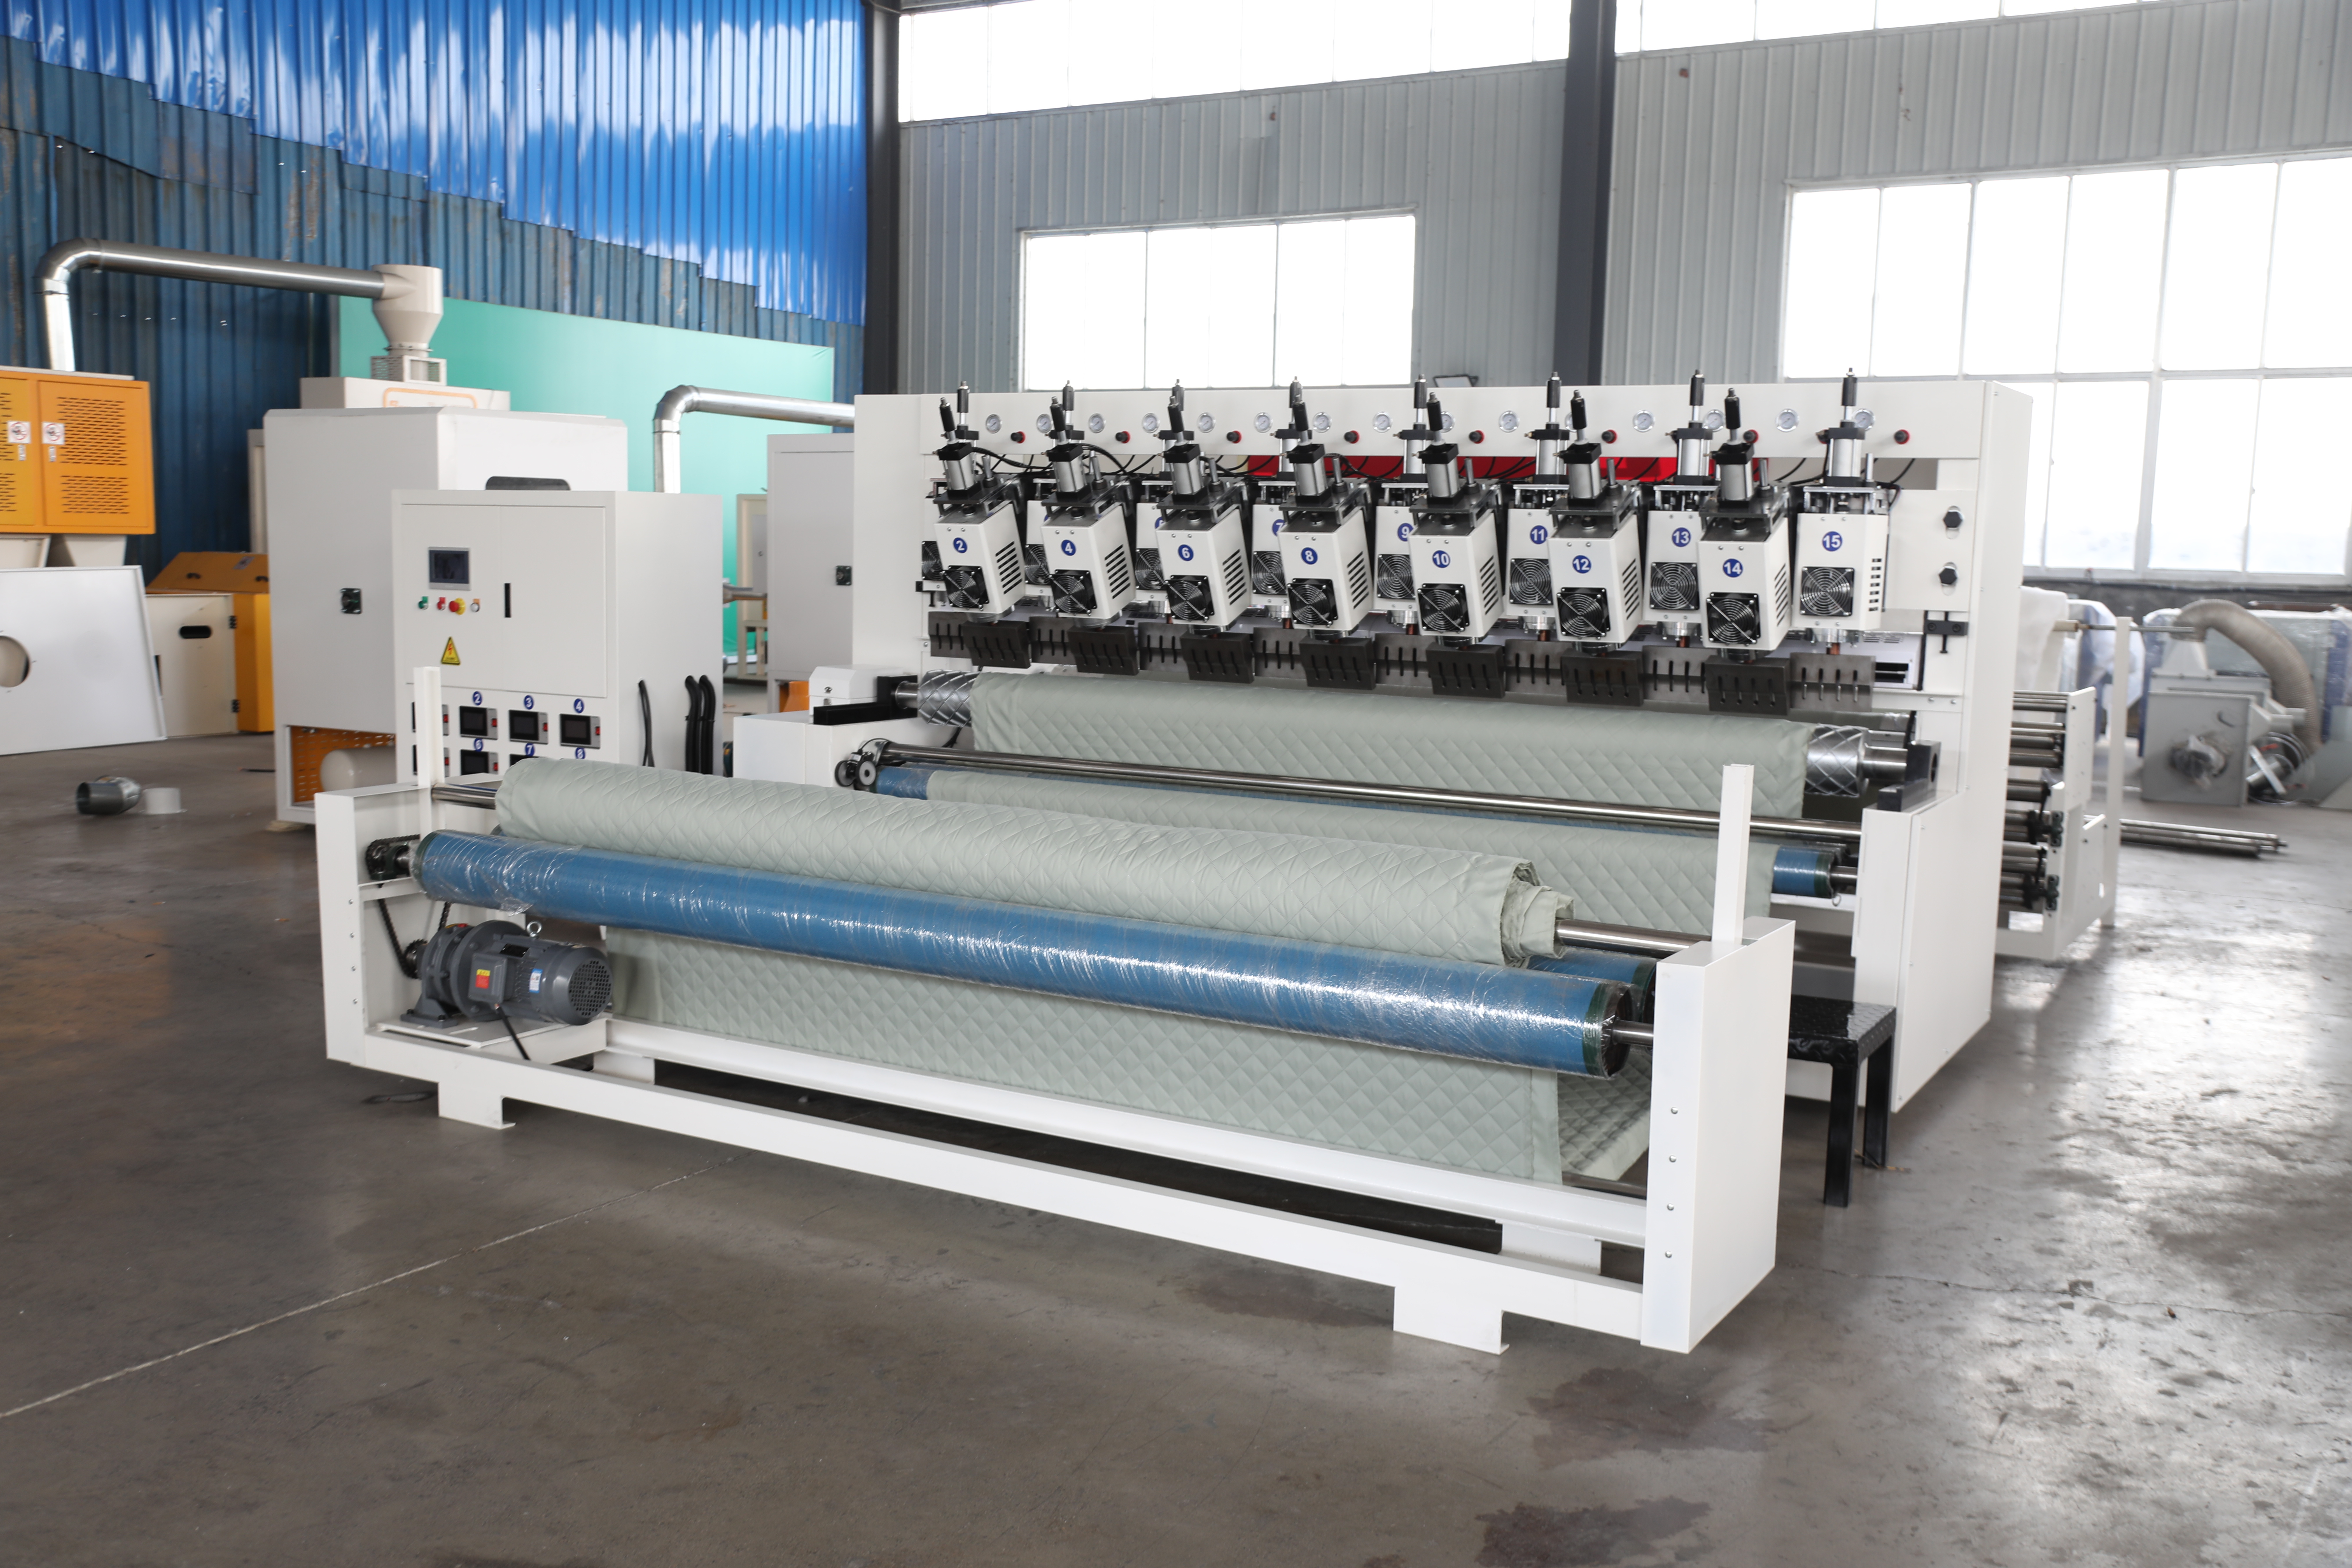
Comment les machines ultrasoniques à haute fréquence permettent d’obtenir des bords sans bavures et sans jointure
Le rôle des vibrations de 20 à 40 kHz dans la formation précise des bords
Les machines ultrasoniques à haute fréquence entraînent leur corne de coupe à 20 000–40 000 cycles par seconde, produisant un mouvement alternatif quasi invisible qui modifie fondamentalement la façon dont le matériau se sépare. Contrairement aux lames statiques, qui reposent sur une pression continue, les vibrations ultrasoniques permettent à l’outil d’entrer et de sortir répétitivement de la pièce, réduisant ainsi drastiquement la force de coupe vers l’avant et la déformation latérale. Dans les thermoplastiques, cela empêche l’étalement et le renversement ; dans les composites, cela sectionne les fibres avant qu’elles ne puissent être tirées ou effilochées. Le mouvement axial rapide crée une zone localisée de haute pression qui sépare proprement le matériau, donnant des bords lisses et étanches, avec un besoin minimal d’ébavurage ou de ponçage secondaire.
La fréquence dans la plage de 20 à 40 kHz peut être ajustée pour correspondre à la dureté, à l’épaisseur et au comportement thermique du matériau, offrant ainsi aux opérateurs un contrôle précis sur la qualité des bords. Cette adaptabilité distingue le traitement ultrasonore de la découpe mécanique conventionnelle, qui laisse couramment des micro-bavures et exige un traitement postérieur. En maintenant une vibration constante dans cette plage, le système produit des joints reproductibles et exempts de bavures, aussi bien sur des substrats rigides que flexibles.
Principe fondamental de fonctionnement : Conversion d’énergie, mécanique des micro-chocs et adoucissement thermique localisé
La formation des bords par ultrasons commence lorsqu’un générateur ultrasonique convertit l’alimentation électrique en un signal électrique haute fréquence, adapté à la fréquence de résonance du système. Un transducteur piézoélectrique transforme ensuite ce signal en une vibration mécanique, amplifiée par un amplificateur ou une sonotrode avant d’atteindre le bord de coupe. À l’extrémité de la lame, les oscillations génèrent des millions de micro-impacts par seconde — chacun n’éliminant qu’une fine couche de matériau. Cela limite la force de coupe totale et empêche le déchirement.
Comme la lame se déplace plus rapidement que le matériau ne peut se déformer plastiquement, le frottement à l’interface induit un adoucissement thermique bref et fortement localisé — suffisant pour faciliter la séparation, mais insuffisant pour provoquer une fusion généralisée ou des zones affectées par la chaleur. Le matériau environnant reste frais et dimensionnellement stable — un avantage critique pour les films minces, les composites multicouches et les bords précis des tissus. La synergie entre la conversion d’énergie, la mécanique des micro-chocs et la libération thermique contrôlée produit des joints propres et étanches — exempts d’bavures, de fibres libres ou de délaminage.
Optimisation spécifique au matériau pour des finitions sans joint sur les thermoplastiques et les composites
Thermoplastiques : intégrité du bord fondu contrôlée par l’amplitude à 20–30 kHz
Fonctionnant dans la plage de 20 à 30 kHz, les systèmes ultrasonores délivrent une énergie vibratoire précisément contrôlée aux bords des thermoplastiques — où l’amplitude régit directement la génération de chaleur et l’écoulement de la matière fondue. Pour les polymères amorphes, tels que l’acrylique ou le polycarbonate, une amplitude modérée (15 à 30 µm) adoucit progressivement le bord sans provoquer de fissuration sous contrainte, produisant ainsi des joints lisses et optiquement transparents. Les matériaux semi-cristallins — notamment le polypropylène et le PET — nécessitent une amplitude légèrement supérieure afin de surmonter leurs transitions de fusion nettes, mais une amplitude excessive entraîne la formation de bavures et des dérives dimensionnelles.
L’ajustement fin de l’amplitude afin de s’adapter à la réponse thermique propre à chaque résine permet d’obtenir des bords sans bavures, avec une rugosité moyenne de surface (Ra) inférieure à 1 µm. La fusion localisée préserve également l’orientation moléculaire à proximité de la jointure, renforçant ainsi la résistance du bord. Pour éviter la surfusion ou l’effondrement, la durée de contact doit être rigoureusement contrôlée. Une régulation en boucle fermée de l’amplitude garantit une qualité constante, quelles que soient l’épaisseur des pièces et la nature des grades de résine, tout en évitant le carbonisation qui nuirait à la clarté optique des composants transparents.
Matériaux composites : réduction minimale de la délamination et de l’effilochage grâce à une livraison d’énergie localisée et à faible chaleur
La finition des bords composites privilégie la précision mécanique plutôt que le chauffage massif. Les systèmes ultrasonores minimisent l’apport thermique en concentrant l’énergie mécanique à l’interface fibre–matrice. Pour les stratifiés renforcés par du verre ou du carbone, une faible amplitude (10–20 µm) et une exposition brève empêchent la dégradation de la résine et la délamination interstratifiée. Lorsque la sonotrode comprime et fait vibrer le bord à vitesse ultrasonique, la chaleur générée par frottement reste confinée dans une zone étroite — ramollissant suffisamment la matrice pour couper et sceller les fibres simultanément. Cela élimine les effilochages et les microfissures sans propager la chaleur vers le cœur du stratifié — préservant ainsi la résistance au cisaillement interstratifié.
La validation en conditions réelles montre une perte moindre de résistance à l’arrachement et moins de défauts sur les bords après découpe ultrasonique par rapport aux méthodes alternatives. Pour les composites thermoplastiques avancés, l’amplitude doit équilibrer l’intégrité des fibres et l’efficacité d’étanchéité — un paramètre particulièrement critique dans les applications aérospatiales et médicales, où la qualité des bords influence directement la durée de vie en fatigue et la fiabilité à long terme.
Paramètres vibratoires clés influençant directement la qualité de l’état de surface
Amplitude, plage de fréquence (19–25 kHz) et leur effet combiné sur Ra, la tolérance et le taux d’enlèvement de matière
Dans le traitement ultrasonique des bords, l’amplitude (déplacement crête-à-crête) et la fréquence (nombre d’impacts par seconde) déterminent conjointement la livraison d’énergie — et donc l’état de surface. Dans la bande de fréquence 19–25 kHz, les fréquences plus basses permettent souvent d’atteindre une amplitude plus élevée sans surcharger le transducteur. Pour les bords minces en thermoplastique, des amplitudes comprises entre 10 et 20 µm permettent généralement d’obtenir un Ra < 1,6 µm tout en maintenant la tolérance géométrique dans une fourchette de ±0,05 mm.
Le taux d’enlèvement de matière augmente presque linéairement avec l’amplitude à fréquence fixe — toutefois, une amplitude excessive accentue les micro-impacts, ce qui accroît la rugosité Ra et élargit la tolérance en bordure. La fréquence module également la répartition thermique : des fréquences plus basses produisent moins d’impacts, mais plus intenses ; des fréquences plus élevées répartissent l’énergie de façon plus uniforme. Un réglage stable dans la plage 19–25 kHz évite la dérive de résonance, susceptible de provoquer des découpes incohérentes et des surfaces plus rugueuses. Les ingénieurs procédés cartographient systématiquement les courbes de réponse amplitude–fréquence afin de déterminer les valeurs optimales de Ra et de tolérance pour chaque matériau — ce qui permet à la machine ultrasonique de concilier des taux d’enlèvement élevés avec des bords réguliers, sans bavures, et reproductibles sur l’ensemble des séries de production.
Validation en conditions réelles : étude de cas sur le scellement des bords textiles avec indicateurs de performance de la machine ultrasonique
Le soudage ultrasonique des bords a été validé dans diverses applications textiles techniques où l’intégrité des coutures, les performances barrières et la stabilité dimensionnelle sont des exigences impératives. Dans les vêtements imperméables, le soudage ultrasonique continu a produit des coutures présentant une uniformité supérieure et nettement moins de chemins de fuite par les trous d’aiguille que la couture traditionnelle — une conclusion confirmée par une étude évaluée par des pairs publiée en 2016 dans Textile Research Journal . Une évaluation ultérieure de composites textiles soudés par ultrasons, utilisés dans les chaussures de protection, a mesuré la résistance à la traction, l’allongement à la rupture et la résistance au délaminage — tous améliorés par rapport aux alternatives cousues (2019).
Une analyse comparative des techniques d’assemblage des textiles dans les dispositifs pneumatiques a en outre démontré que le scellement ultrasonique des bords offrait une géométrie reproductible, exempte de bavures et avec une distorsion thermique minimale. Les résultats — notamment la réduction des effilochages, des profils de couture stables et des performances améliorées en matière d’étanchéité aux liquides et à l’air — expliquent pourquoi les fabricants adoptent de plus en plus cette méthode pour les textiles techniques haute performance.
FAQ
Quel est l’avantage principal des machines ultrasoniques haute fréquence ?
Les machines ultrasoniques haute fréquence réduisent considérablement la force de coupe vers l’avant et la déformation latérale grâce à des vibrations à grande vitesse, produisant ainsi des bords exempts de bavures et sans joint, avec un minimum de traitement postérieur.
Comment la vibration ultrasonique aide-t-elle à couper les matériaux ?
La vibration ultrasonique permet à l’outil d’entrer et de sortir répétitivement de la pièce à usiner à grande vitesse, créant des zones localisées de haute pression qui séparent proprement les matériaux sans bavures ni déformation.
Les systèmes ultrasoniques peuvent-ils être ajustés pour différents matériaux ?
Oui, la plage de fréquence de 20 à 40 kHz peut être ajustée pour correspondre à la dureté, à l’épaisseur et au comportement thermique de différents matériaux, garantissant ainsi une découpe optimale et une qualité supérieure des bords.
En quoi le traitement ultrasonique présente-t-il des avantages pour les matériaux thermoplastiques ?
Pour les thermoplastiques, l’énergie vibratoire contrôlée assure une fusion précise des bords avec un minimum de fusion ou d’affaissement, ce qui donne des surfaces lisses tout en préservant l’intégrité structurelle du matériau.
Quels avantages les systèmes ultrasoniques offrent-ils pour les matériaux composites ?
Pour les composites, les systèmes ultrasoniques concentrent l’énergie mécanique aux interfaces fibre–matrice, réduisant au minimum l’apport thermique et empêchant la délamination, l’effilochage et la formation de microfissures, afin d’obtenir des bords propres et résistants.
Quelle est l’importance de l’amplitude et de la fréquence dans le traitement ultrasonique ?
L’amplitude et la fréquence influencent conjointement la transmission d’énergie, la finition de surface et les taux d’enlèvement de matière. Un réglage précis dans la plage de 19 à 25 kHz garantit une qualité optimale des bords et une réduction minimale des défauts.
Table des matières
-
Comment les machines ultrasoniques à haute fréquence permettent d’obtenir des bords sans bavures et sans jointure
- Le rôle des vibrations de 20 à 40 kHz dans la formation précise des bords
- Principe fondamental de fonctionnement : Conversion d’énergie, mécanique des micro-chocs et adoucissement thermique localisé
- Optimisation spécifique au matériau pour des finitions sans joint sur les thermoplastiques et les composites
- Paramètres vibratoires clés influençant directement la qualité de l’état de surface
- Validation en conditions réelles : étude de cas sur le scellement des bords textiles avec indicateurs de performance de la machine ultrasonique
- FAQ