
 EN
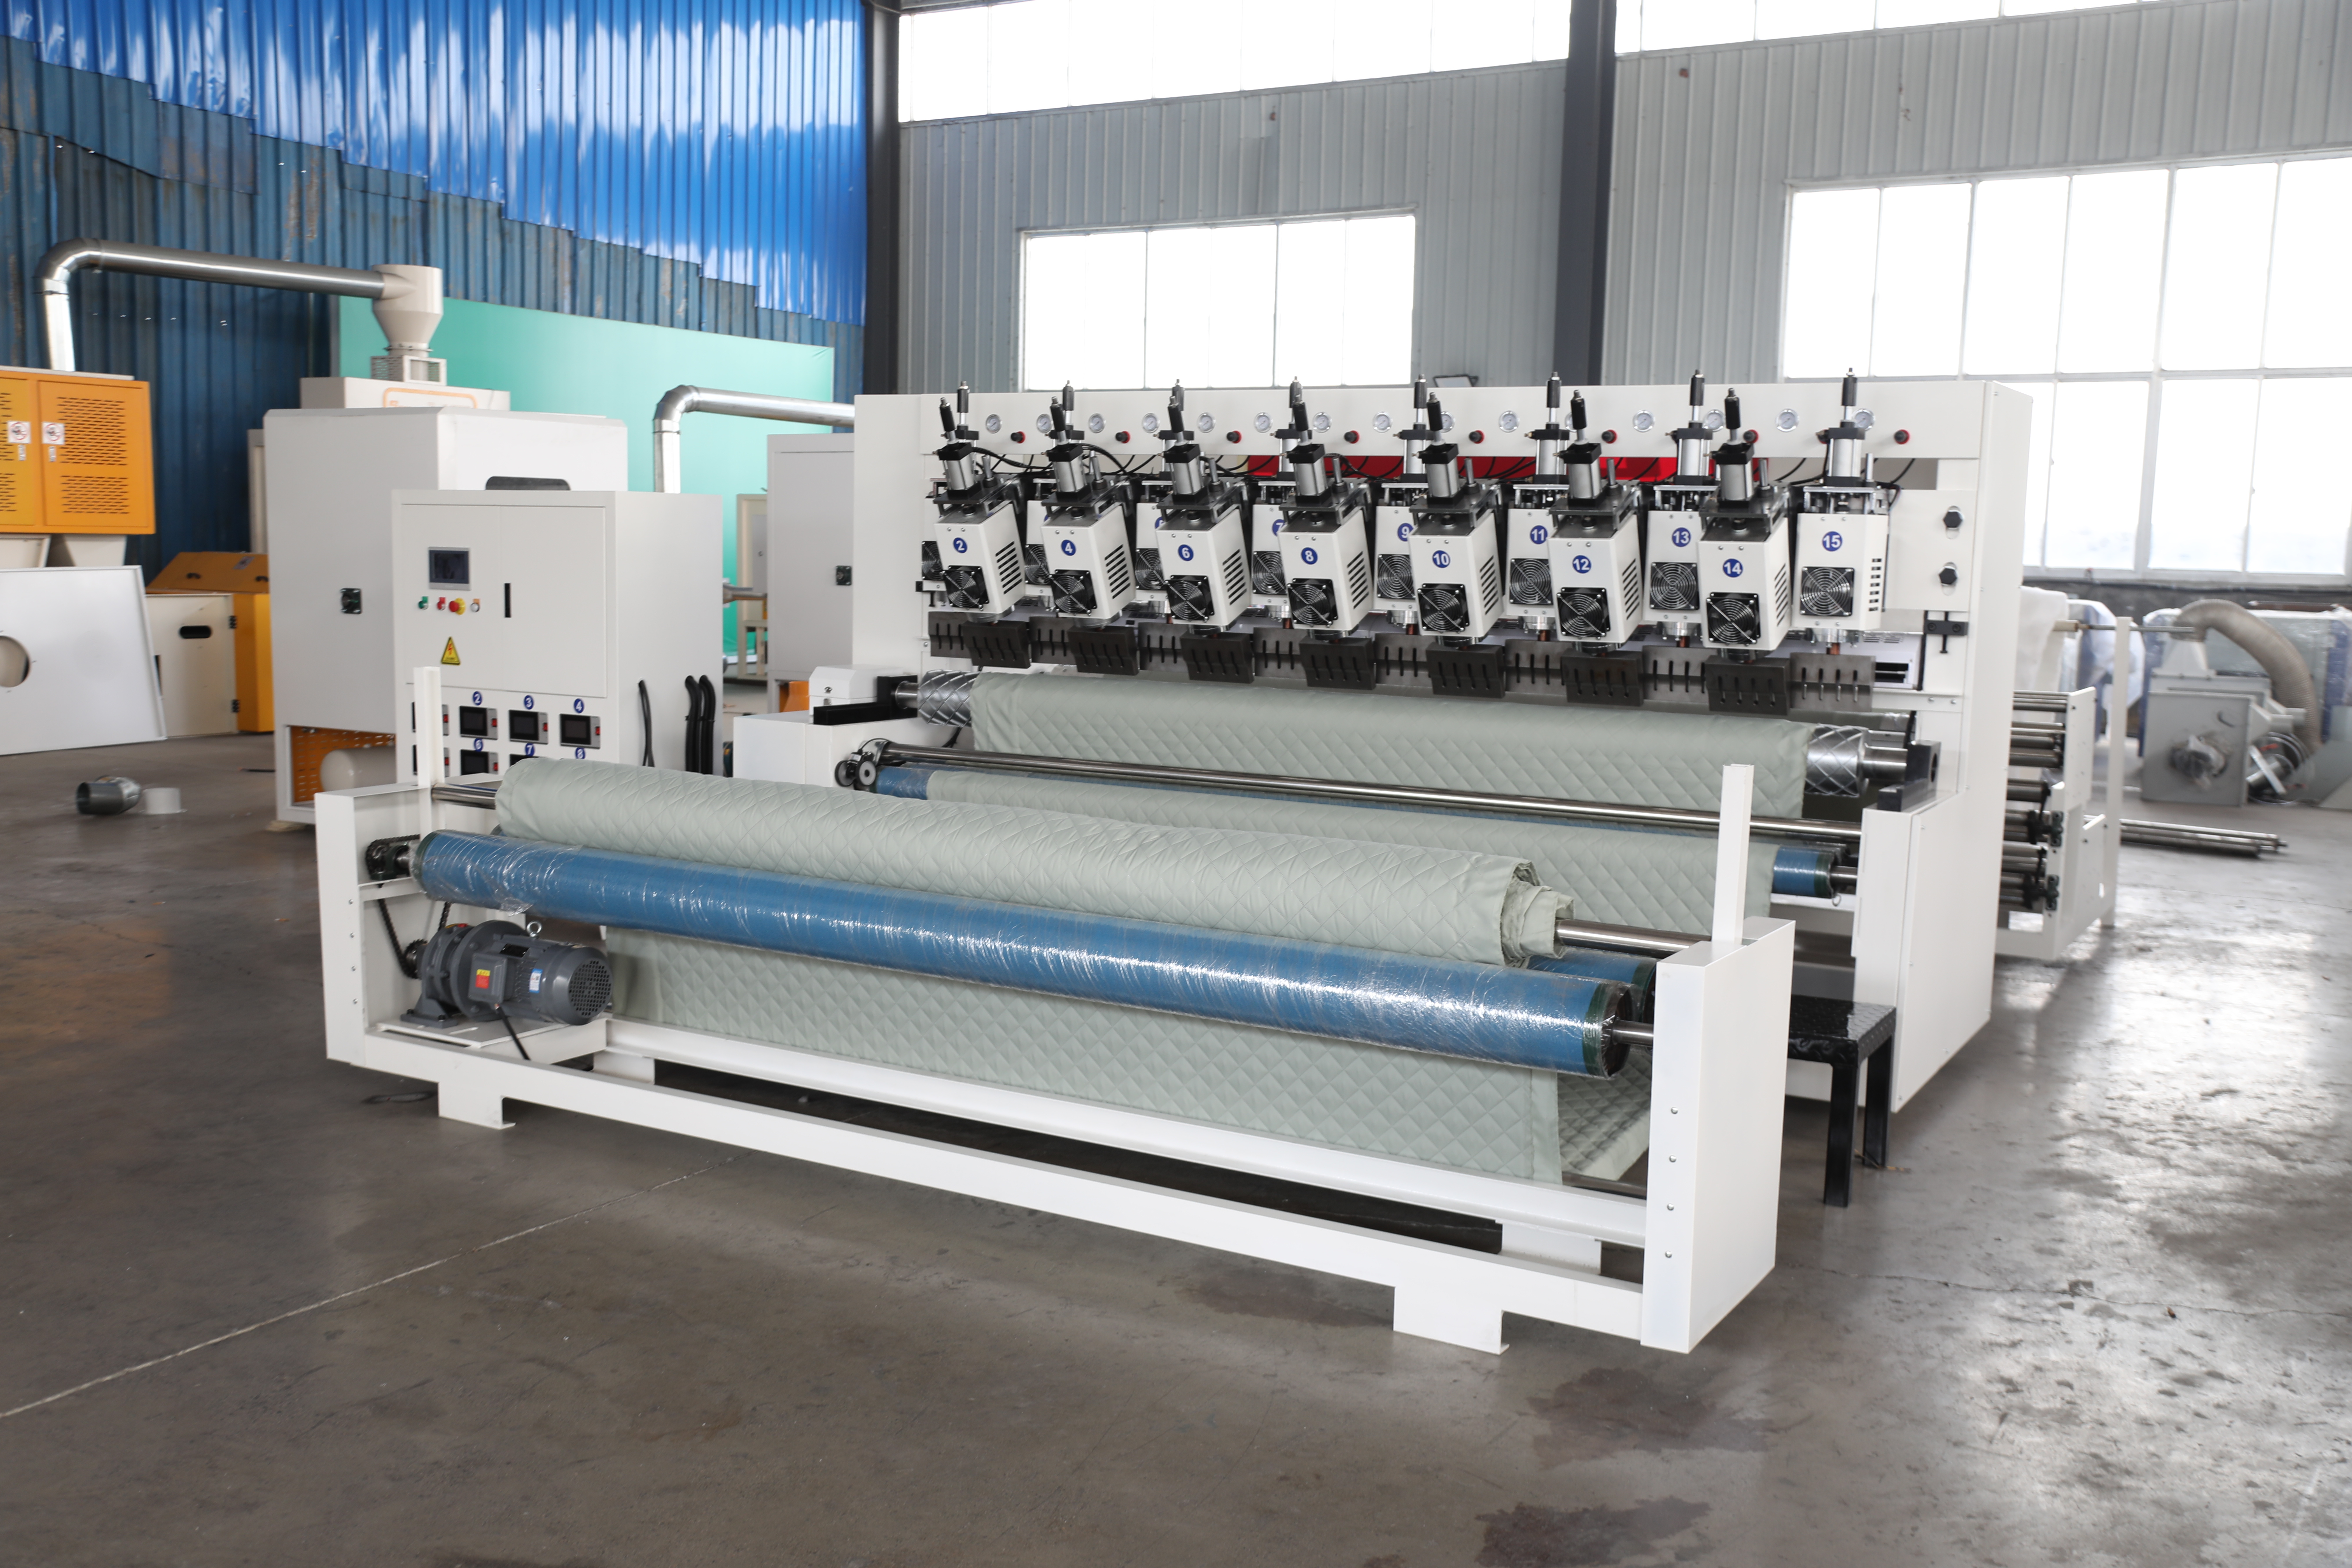
Wie Hochfrequenz-Ultraschallmaschinen gratfreie, nahtlose Kanten ermöglichen
Die Rolle von 20–40 kHz-Schwingungen bei der präzisen Kantenausbildung
Hochfrequenz-Ultraschallmaschinen treiben ihre Schneidhorn mit 20.000–40.000 Zyklen pro Sekunde an – wodurch eine nahezu unsichtbare Hin-und-Her-Bewegung entsteht, die das Trennverhalten des Materials grundlegend verändert. Im Gegensatz zu starren Schneidkanten, die auf kontinuierlichem Druck beruhen, ermöglicht die Ultraschallschwingung, dass das Werkzeug wiederholt in das Werkstück eindringt und es wieder verlässt; dadurch sinken Vorschubkraft und seitliche Verformung drastisch. Bei Thermoplasten verhindert dies Verschmieren und Umschlagen; bei Verbundwerkstoffen werden die Fasern durchtrennt, bevor sie ausgezogen oder ausgefranst werden können. Die schnelle axiale Bewegung erzeugt eine lokal begrenzte Hochdruckzone, die das Material sauber trennt und glatte, versiegelte Kanten mit minimalem Bedarf an nachfolgender Entgratung oder Schleifbearbeitung liefert.
Die Frequenz innerhalb des Bereichs von 20–40 kHz kann an Härte, Dicke und thermisches Verhalten des Materials angepasst werden – wodurch die Bediener präzise Kontrolle über die Kantenqualität erhalten. Diese Anpassungsfähigkeit unterscheidet die Ultraschallverarbeitung von herkömmlichem mechanischem Schneiden, das häufig Mikrograte hinterlässt und Nachbearbeitung erfordert. Durch Aufrechterhaltung einer konstanten Schwingung in diesem Frequenzband liefert das System wiederholbar burrfreie Nähte sowohl auf starren als auch auf flexiblen Substraten.
Grundlegendes Funktionsprinzip: Energieumwandlung, Mikrostoßmechanik und lokal begrenzte thermische Weichmachung
Die ultraschallbasierte Kantenformung beginnt, wenn ein Ultraschallgenerator Netzstrom in ein hochfrequentes elektrisches Signal umwandelt, das auf die Resonanzfrequenz des Systems abgestimmt ist. Ein piezoelektrischer Wandler wandelt dieses Signal dann in mechanische Schwingungen um, die von einem Verstärker oder einer Sonotrode verstärkt werden, bevor sie an der Schneidkante ankommen. An der Messerspitze erzeugt die Schwingung Millionen Mikroimpakte pro Sekunde – jeder davon entfernt nur eine dünne Materialschicht. Dadurch wird die gesamte Schnittkraft begrenzt und ein Ausreißen verhindert.
Da die Klinge sich schneller bewegt, als das Material plastisch verformt werden kann, erzeugt die Reibung an der Grenzfläche kurzzeitige, stark lokalisierte thermische Weichmachung – ausreichend, um die Trennung zu unterstützen, jedoch nicht stark genug, um eine umfassende Schmelzung oder wärmebeeinflusste Zonen hervorzurufen. Das umgebende Material bleibt kühl und dimensionsstabil – ein entscheidender Vorteil bei Dünnfilmen, geschichteten Verbundwerkstoffen und präzisen Gewebekanten. Die Synergie aus Energieumwandlung, Mikroimpaktmechanik und kontrollierter Wärmeabgabe erzeugt saubere, versiegelte Nähte – frei von Graten, losen Fasern oder Delamination.
Materialspezifische Optimierung für nahtlose Oberflächen bei Thermoplasten und Verbundwerkstoffen
Thermoplaste: Amplitudenkontrollierte Schmelzkantenintegrität bei 20–30 kHz
Ultrasonische Systeme, die im Frequenzbereich von 20–30 kHz arbeiten, liefern präzise gesteuerte Schwingungsenergie an die Kanten thermoplastischer Werkstoffe – wobei die Amplitude direkt die Wärmeerzeugung und den Schmelzfluss bestimmt. Bei amorphen Polymeren wie Acryl oder Polycarbonat führt eine moderate Amplitude (15–30 µm) zu einer schrittweisen Erweichung der Kante, ohne Spannungsrisse hervorzurufen, und erzeugt so glatte, optisch klare Nähte. Halbkristalline Materialien – darunter Polypropylen und PET – benötigen eine leicht höhere Amplitude, um die scharfen Schmelzübergänge zu überwinden; eine zu hohe Amplitude verursacht jedoch Aufspritzungen und Maßabweichungen.
Die Feinabstimmung der Amplitude an die wärmebedingte Reaktion des jeweiligen Harzes ermöglicht gratfreie Kanten mit einer mittleren Oberflächenrauheit (Ra) unter 1 µm. Durch die lokal begrenzte Schmelzung bleibt die molekulare Orientierung in der Nahtumgebung erhalten – was die Kantenzugfestigkeit erhöht. Um eine Überhitzung oder ein Zusammenbrechen zu vermeiden, muss die Kontaktzeit streng kontrolliert bleiben. Eine geschlossene Regelung der Amplitude gewährleistet gleichbleibende Qualität bei unterschiedlichen Bauteildicken und Harzsorten und verhindert zudem Verkohlung, die die optische Klarheit transparenter Komponenten beeinträchtigen würde.
Verbundwerkstoffe: Minimierung von Delamination und Ausfransen durch energieeffiziente, fokussierte Wärmezufuhr mit geringer thermischer Belastung
Die Komposit-Kantenbearbeitung priorisiert mechanische Präzision gegenüber massiver Wärmezufuhr. Ultraschallsysteme minimieren die thermische Einwirkung, indem sie mechanische Energie gezielt an der Faser–Matrix-Grenzfläche konzentrieren. Bei Glas- oder Kohlenstoff-verstärkten Laminaten verhindern geringe Amplitude (10–20 µm) und kurze Einwirkdauer eine Degradation der Harzmatrix sowie eine interlaminare Delamination. Während das Horn die Kante mit ultraschneller Schwingung komprimiert und in Schwingung versetzt, bleibt die durch Reibung erzeugte Wärme auf eine schmale Zone begrenzt – wodurch die Matrix gerade so weit aufgeweicht wird, dass Fasern gleichzeitig geschnitten und versiegelt werden können. Dadurch werden Ausfransungen und Mikrorisse vermieden, ohne dass sich Wärme im Kern des Laminats ausbreitet – die interlaminare Scherfestigkeit bleibt erhalten.
Die Validierung unter realen Bedingungen zeigt einen geringeren Rückgang der Abzugsfestigkeit und weniger Kantenfehler nach dem Ultraschall-Abschneiden im Vergleich zu alternativen Verfahren. Bei fortschrittlichen thermoplastischen Verbundwerkstoffen muss die Amplitude ein Gleichgewicht zwischen der Integrität der Fasern und der Wirksamkeit der Versiegelung finden – insbesondere in Luft- und Raumfahrtanwendungen sowie in der Medizintechnik, wo die Kantenqualität unmittelbar die Ermüdungslebensdauer und die Langzeitzuverlässigkeit beeinflusst.
Wesentliche Schwingungsparameter, die die Oberflächenqualität direkt beeinflussen
Amplitude, Frequenzbereich (19–25 kHz) sowie deren kombinierter Einfluss auf Ra, Toleranz und Materialabtragsrate
Bei der ultraschallgestützten Kantenbearbeitung bestimmen Amplitude (Spitze-zu-Spitze-Verschiebung) und Frequenz (Schwingungen pro Sekunde) gemeinsam die zugeführte Energie – und damit die Oberflächenqualität. Innerhalb des Frequenzbereichs von 19–25 kHz ermöglichen niedrigere Frequenzen oft höhere Amplituden, ohne den Wandler zu überlasten. Für dünne thermoplastische Kanten liefern Amplituden von 10–20 µm typischerweise ein Ra < 1,6 µm und halten die geometrische Toleranz innerhalb von ±0,05 mm ein.
Die Materialabtragsrate steigt nahezu linear mit der Amplitude bei fester Frequenz an – doch eine zu hohe Amplitude vertieft die Mikroimpakte, erhöht Ra und erweitert die Kantentoleranz. Die Frequenz beeinflusst zudem die Wärmeverteilung: Niedrigere Frequenzen erzeugen weniger, aber stärkere Impakte; höhere Frequenzen verteilen die Energie gleichmäßiger. Eine stabile Abstimmung im Bereich von 19–25 kHz vermeidet Resonanzdrift, die ungleichmäßige Schnitte und rauere Oberflächen verursachen kann. Verfahrensingenieure erstellen routinemäßig Amplitude–Frequenz-Antwortkurven, um für jedes Material die optimale Ra und Toleranz einzustellen – wodurch die Ultraschallmaschine hohe Abtragsraten mit konsistent glatten, gratfreien Kanten über gesamte Fertigungschargen hinweg vereint.
Praxisnahe Validierung: Fallstudie zur Textilkantenversiegelung mit Leistungskennwerten der Ultraschallmaschine
Die ultraschallbasierte Kantenversiegelung wurde in zahlreichen Anwendungen für technische Textilien validiert, bei denen Nahtintegrität, Barriereleistung und dimensionsstabile Eigenschaften zwingend erforderlich sind. Bei wasserdichten Bekleidungsstücken erzielte das kontinuierliche Ultraschallschweißen Nähte mit überlegener Gleichmäßigkeit und deutlich weniger nadelförmigen Leckstellen im Vergleich zur herkömmlichen Vernähung – ein Ergebnis, das in einer begutachteten Studie aus dem Jahr 2016 bestätigt wurde, die in Textile Research Journal veröffentlicht wurde. In einer anschließenden Bewertung ultrasonisch verschweißter textiler Verbundstoffe, die in Schutzzubehör für Schuhe eingesetzt wurden, wurden Zugfestigkeit, Bruchdehnung und Delaminationsbeständigkeit gemessen – alle Werte waren im Vergleich zu genähten Alternativen verbessert (2019).
Eine vergleichende Analyse von Montagetechniken für Textilien in pneumatischen Geräten zeigte zudem, dass die ultraschallgestützte Kantenversiegelung wiederholbare, gratfreie Geometrien mit minimaler thermischer Verzerrung liefert. Die Ergebnisse – darunter reduziertes Ausfransen, stabile Nahtprofile sowie verbesserte Flüssigkeits- und Luftdichtheit – verdeutlichen, warum Hersteller dieses Verfahren zunehmend für Hochleistungstextilien einsetzen.
FAQ
Was ist der wesentliche Vorteil hochfrequenter Ultraschallmaschinen?
Hochfrequente Ultraschallmaschinen verringern Kraftaufwand beim Vorwärtsschneiden und seitliche Verformung drastisch, indem sie Hochgeschwindigkeitsschwingungen nutzen; dies führt zu gratfreien, nahtlosen Schnittkanten mit minimalem Nachbearbeitungsaufwand.
Wie unterstützt Ultraschallschwingung das Schneiden von Materialien?
Ultraschallschwingung ermöglicht es dem Werkzeug, sich mit hoher Geschwindigkeit wiederholt in das Werkstück hinein- und herauszubewegen und so lokalisierte Hochdruckzonen zu erzeugen, die das Material sauber trennen – ohne Verschmieren oder Verformung.
Können Ultraschallsysteme an unterschiedliche Materialien angepasst werden?
Ja, der Frequenzbereich von 20–40 kHz lässt sich an Härte, Dicke und thermisches Verhalten verschiedener Materialien anpassen, um optimales Schneiden und eine hohe Kantenqualität sicherzustellen.
Wie profitieren Thermoplaste von der Ultraschallverarbeitung?
Bei Thermoplasten gewährleistet kontrollierte Schwingungsenergie eine präzise Kantenverschmelzung mit minimalem Aufschmelzen oder Zusammenfallen, was zu glatten Oberflächen und Erhaltung der strukturellen Integrität des Materials führt.
Welche Vorteile bieten Ultraschallsysteme für Verbundwerkstoffe?
Bei Verbundwerkstoffen konzentrieren Ultraschallsysteme mechanische Energie gezielt an den Faser–Matrix-Grenzflächen, wodurch der Wärmeinput minimiert und Delamination, Ausfransen sowie Mikrorisse zur Vermeidung von sauberen und festen Kanten verhindert werden.
Welche Bedeutung haben Amplitude und Frequenz in der Ultraschallverarbeitung?
Amplitude und Frequenz beeinflussen gemeinsam die Energieabgabe, die Oberflächenbeschaffenheit und die Materialabtragsraten. Eine sorgfältige Abstimmung innerhalb des Bereichs von 19–25 kHz stellt eine optimale Kantenqualität und eine Minimierung von Fehlern sicher.
Inhaltsverzeichnis
-
Wie Hochfrequenz-Ultraschallmaschinen gratfreie, nahtlose Kanten ermöglichen
- Die Rolle von 20–40 kHz-Schwingungen bei der präzisen Kantenausbildung
- Grundlegendes Funktionsprinzip: Energieumwandlung, Mikrostoßmechanik und lokal begrenzte thermische Weichmachung
- Materialspezifische Optimierung für nahtlose Oberflächen bei Thermoplasten und Verbundwerkstoffen
- Wesentliche Schwingungsparameter, die die Oberflächenqualität direkt beeinflussen
- Praxisnahe Validierung: Fallstudie zur Textilkantenversiegelung mit Leistungskennwerten der Ultraschallmaschine
- FAQ