
 EN
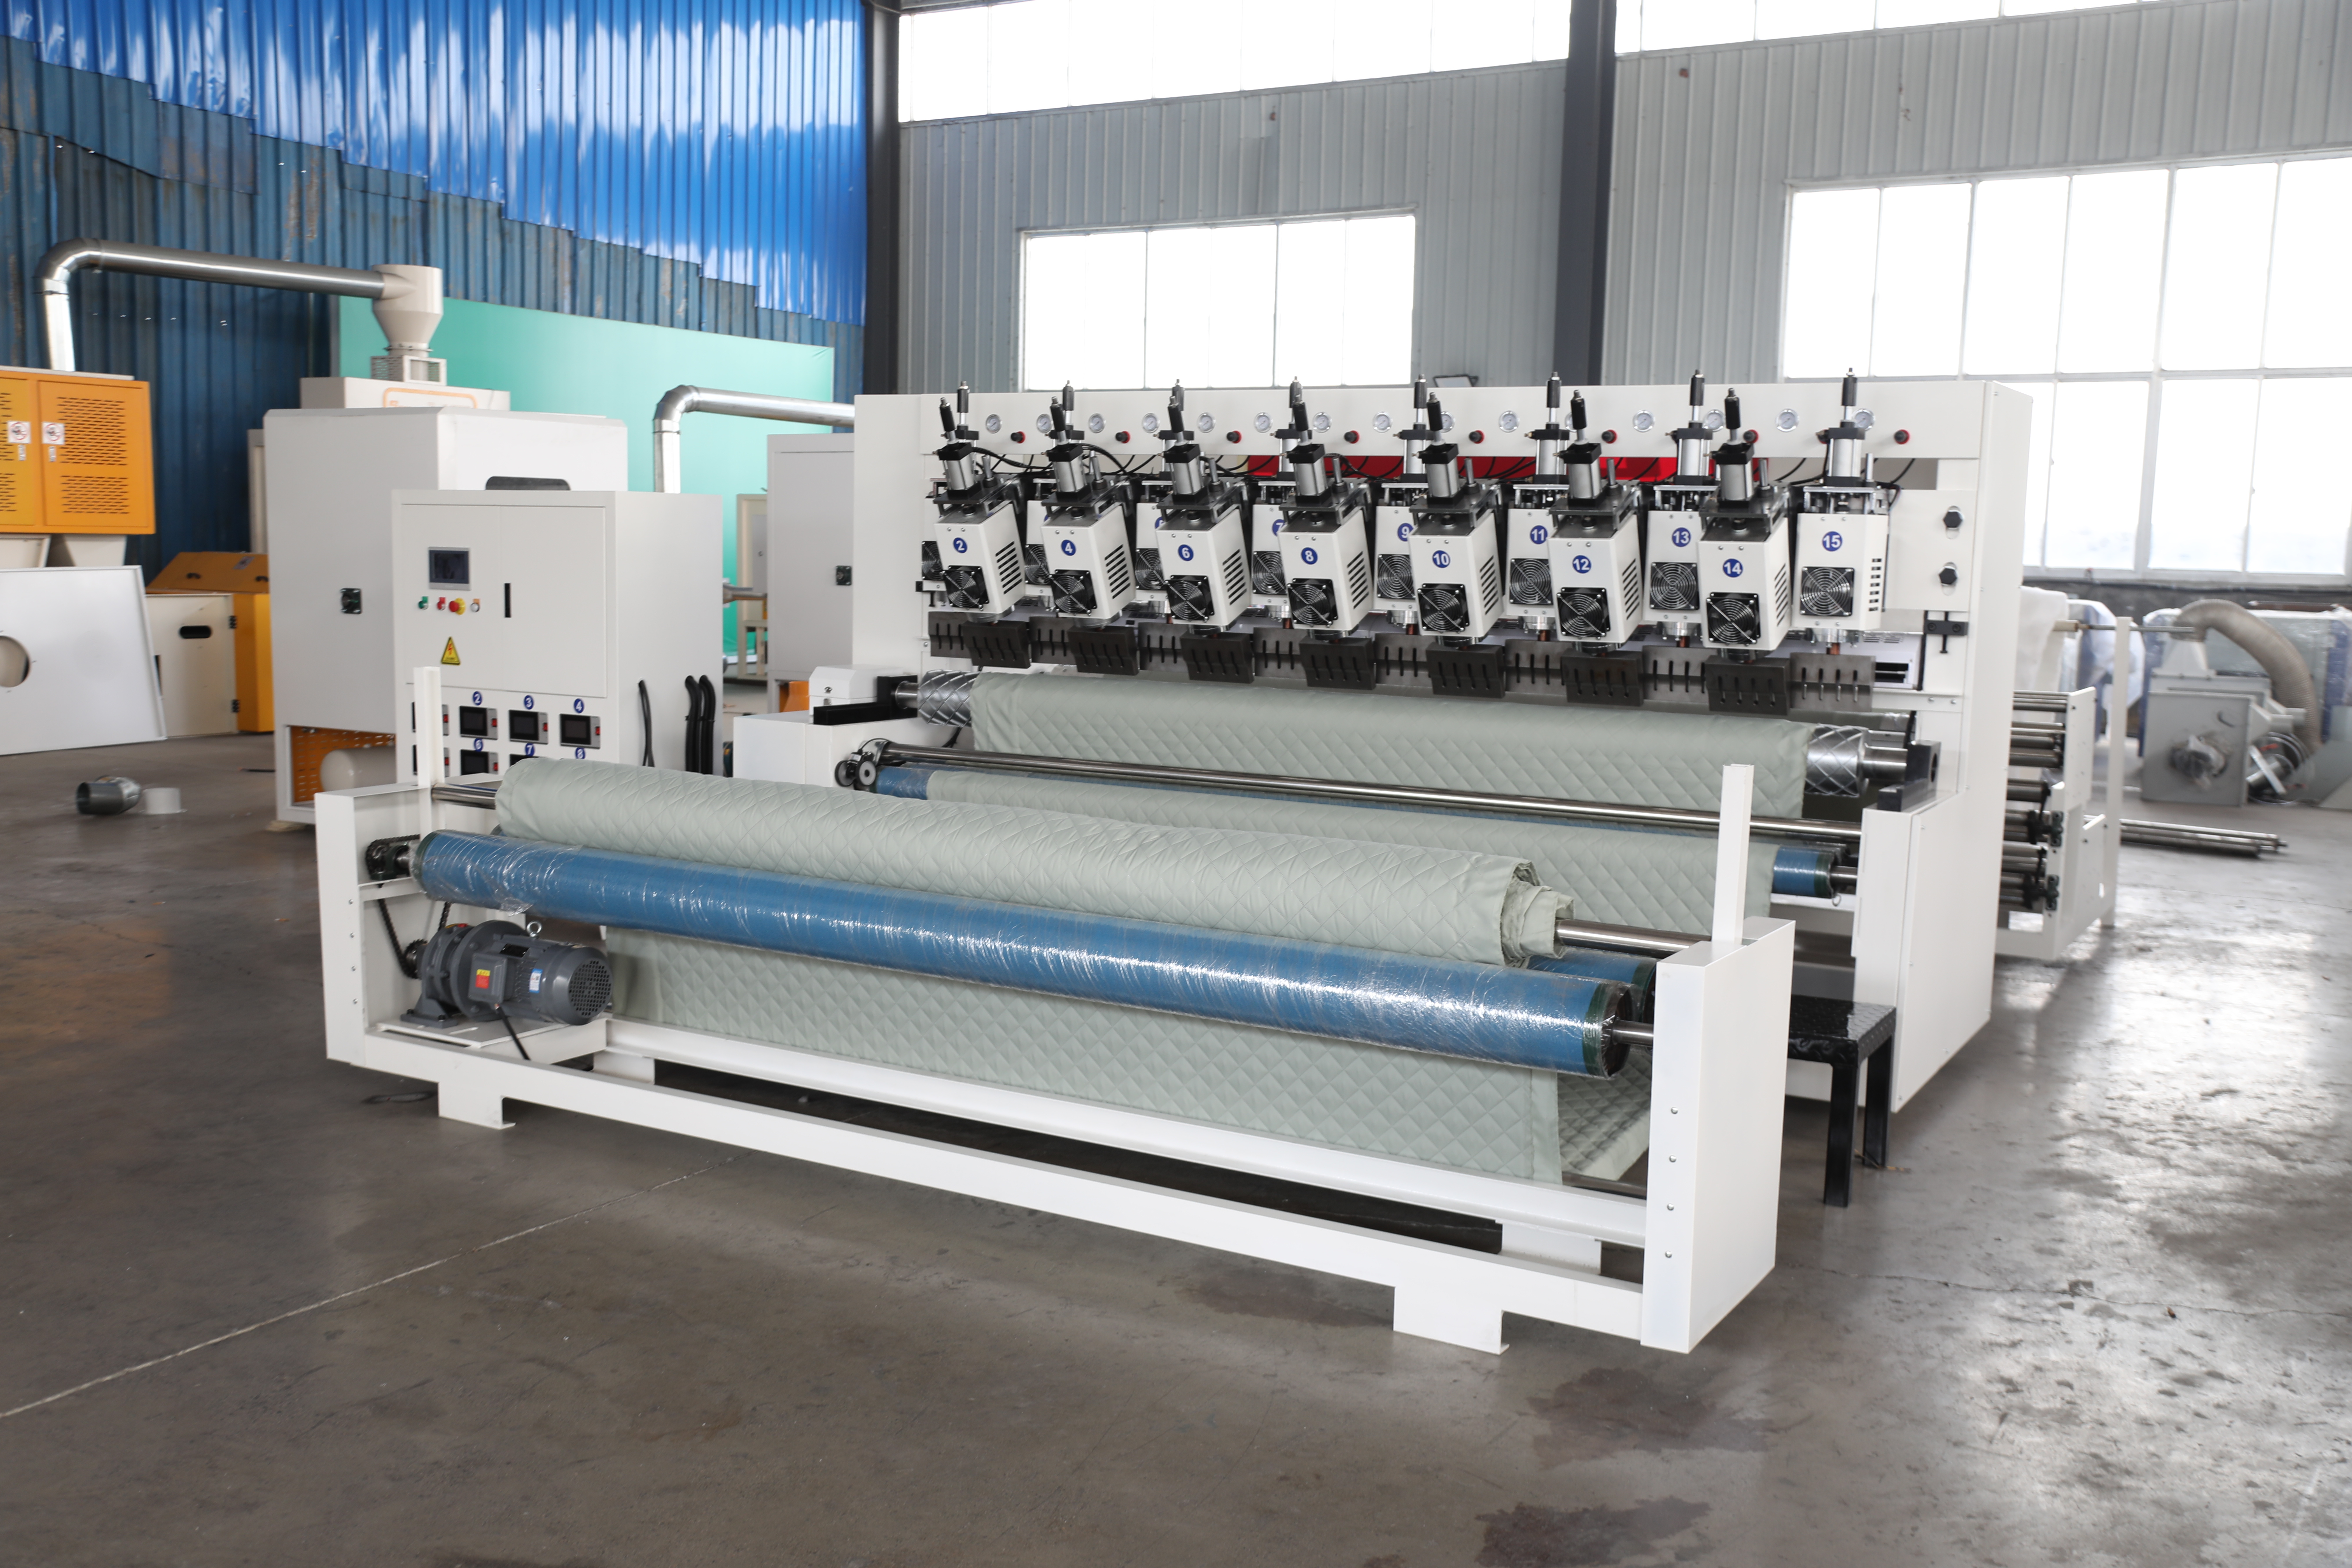
Những máy siêu âm tần số cao giúp tạo ra mép không ba via và liền mạch
Vai trò của dao động tần số 20–40 kHz trong việc hình thành mép chính xác
Các máy siêu âm tần số cao điều khiển đầu cắt của chúng ở mức 20.000–40.000 chu kỳ mỗi giây—tạo ra chuyển động qua lại gần như vô hình, làm thay đổi căn bản cách vật liệu tách rời nhau. Khác với lưỡi cắt tĩnh vốn phụ thuộc vào áp lực liên tục, dao động siêu âm cho phép dụng cụ lặp đi lặp lại việc xâm nhập vào và rút ra khỏi phôi, giảm mạnh lực cắt hướng về phía trước cũng như biến dạng ngang. Đối với nhựa nhiệt dẻo, phương pháp này ngăn hiện tượng chảy nhão và cuộn mép; đối với vật liệu compozit, nó cắt đứt sợi trước khi chúng bị kéo giãn hoặc tưa ra. Chuyển động trục nhanh tạo ra vùng áp suất cao cục bộ, tách vật liệu một cách sạch sẽ và cho ra mép mịn, kín, đồng thời giảm thiểu nhu cầu gia công phụ như loại bỏ ba via hay đánh bóng.
Tần số trong dải 20–40 kHz có thể điều chỉnh để phù hợp với độ cứng, độ dày và đặc tính nhiệt của vật liệu—từ đó giúp người vận hành kiểm soát chính xác chất lượng mép cắt. Khả năng thích ứng này làm nổi bật gia công siêu âm so với cắt cơ học thông thường, vốn thường để lại các vết ba via vi mô và đòi hỏi xử lý bổ sung sau cắt. Bằng cách duy trì dao động ổn định trong dải tần số này, hệ thống tạo ra các đường nối lặp lại được và không có ba via trên cả các chất nền cứng lẫn linh hoạt.
Nguyên lý hoạt động cốt lõi: Chuyển đổi năng lượng, cơ chế va chạm vi mô và làm mềm nhiệt cục bộ
Quá trình tạo mép bằng sóng siêu âm bắt đầu khi bộ phát sóng siêu âm chuyển đổi điện áp lưới thành tín hiệu điện tần số cao phù hợp với tần số cộng hưởng của hệ thống. Sau đó, bộ chuyển đổi áp điện biến đổi tín hiệu này thành dao động cơ học, được khuếch đại bởi bộ tăng cường hoặc đầu dò trước khi đến lưỡi cắt. Tại đầu lưỡi, dao động tạo ra hàng triệu va chạm vi mô mỗi giây—mỗi va chạm chỉ loại bỏ một lớp vật liệu mỏng. Điều này hạn chế tổng lực cắt và ngăn ngừa hiện tượng rách.
Vì lưỡi cắt di chuyển nhanh hơn tốc độ biến dạng dẻo của vật liệu, ma sát tại bề mặt tiếp xúc gây ra hiện tượng làm mềm nhiệt cục bộ trong thời gian ngắn—đủ để hỗ trợ quá trình tách rời nhưng không đủ để gây chảy rộng hoặc vùng ảnh hưởng bởi nhiệt. Vật liệu xung quanh vẫn giữ được độ lạnh và ổn định về kích thước—một lợi thế then chốt đối với màng mỏng, vật liệu compozit nhiều lớp và mép vải gia công chính xác. Sự kết hợp hài hòa giữa chuyển đổi năng lượng, cơ học va chạm vi mô và giải phóng nhiệt có kiểm soát tạo ra các đường nối sạch và kín—không có ba via, sợi thừa hay bong lớp.
Tối ưu hóa theo từng loại vật liệu nhằm đạt được bề mặt hoàn thiện liền mạch trên nhựa nhiệt dẻo và vật liệu compozit
Nhựa nhiệt dẻo: Kiểm soát biên độ để đảm bảo tính toàn vẹn của mép nóng chảy ở tần số 20–30 kHz
Hoạt động trong dải tần 20–30 kHz, các hệ thống siêu âm cung cấp năng lượng rung động được kiểm soát chính xác tới các mép nhựa nhiệt dẻo—trong đó biên độ trực tiếp quy định mức sinh nhiệt và dòng chảy của vật liệu nóng chảy. Đối với các polymer vô định hình như acrylic hoặc polycarbonate, biên độ trung bình (15–30 µm) làm mềm dần mép mà không gây nứt do ứng suất, tạo ra các mối hàn mượt mà và trong suốt về mặt quang học. Các vật liệu bán tinh thể—bao gồm polypropylene và PET—yêu cầu biên độ hơi cao hơn để vượt qua các điểm nóng chảy sắc nét, nhưng biên độ quá cao sẽ gây ra hiện tượng tràn vật liệu (flash) và sai lệch kích thước.
Hiệu chỉnh biên độ để phù hợp với phản ứng nhiệt đặc trưng của từng loại nhựa giúp tạo ra các cạnh không có ba via và độ nhám bề mặt trung bình (Ra) dưới 1 µm. Việc nóng chảy cục bộ cũng bảo toàn hướng phân tử gần đường nối—tăng cường độ bền mép. Để tránh hiện tượng nóng chảy quá mức hoặc sụp đổ, thời gian tiếp xúc phải được kiểm soát chặt chẽ. Điều chỉnh biên độ theo vòng kín đảm bảo chất lượng đồng đều trên các độ dày chi tiết và cấp nhựa khác nhau, đồng thời ngăn ngừa hiện tượng cháy xém làm giảm độ trong suốt quang học ở các bộ phận trong suốt.
Vật liệu compozit: Giảm thiểu bong lớp và tưa sợi thông qua việc cung cấp năng lượng tập trung với nhiệt độ thấp
Hoàn thiện cạnh tổng hợp ưu tiên độ chính xác cơ học hơn là gia nhiệt khối lượng. Các hệ thống siêu âm giảm thiểu đầu vào nhiệt bằng cách tập trung năng lượng cơ học tại giao diện sợi–chất nền. Đối với các tấm lớp gia cố bằng thủy tinh hoặc carbon, biên độ thấp (10–20 µm) và thời gian tiếp xúc ngắn ngăn ngừa suy giảm nhựa và bong lớp giữa các lớp. Khi đầu dò nén và rung cạnh ở tốc độ siêu âm, nhiệt ma sát bị giới hạn trong một vùng hẹp—làm mềm chất nền vừa đủ để cắt và bịt kín sợi đồng thời. Phương pháp này loại bỏ hiện tượng xơ rối và nứt vi mô mà không lan nhiệt vào lõi tấm lớp—giữ nguyên cường độ cắt liên lớp.
Việc kiểm chứng trong thực tế cho thấy mức độ suy giảm khả năng chống bong tróc thấp hơn và số lượng khuyết tật ở mép ít hơn sau khi cắt bằng sóng siêu âm so với các phương pháp thay thế. Đối với các vật liệu compozit nhiệt dẻo tiên tiến, biên độ phải đạt được sự cân bằng giữa việc bảo toàn tính nguyên vẹn của sợi và hiệu quả hàn kín — đặc biệt quan trọng trong các ứng dụng hàng không vũ trụ và y tế, nơi chất lượng mép ảnh hưởng trực tiếp đến tuổi thọ chịu mỏi và độ tin cậy lâu dài.
Các thông số rung động chủ chốt trực tiếp ảnh hưởng đến chất lượng bề mặt hoàn thiện
Biên độ, dải tần số (19–25 kHz) và tác động kết hợp của chúng lên độ nhám bề mặt Ra, dung sai và tốc độ loại bỏ vật liệu
Trong gia công mép bằng sóng siêu âm, biên độ (độ dịch chuyển đỉnh–đỉnh) và tần số (số lần va chạm mỗi giây) cùng xác định mức năng lượng được truyền vào — từ đó ảnh hưởng đến chất lượng bề mặt hoàn thiện. Trong dải tần số 19–25 kHz, các tần số thấp hơn thường cho phép sử dụng biên độ cao hơn mà không gây quá tải bộ biến đổi. Đối với các mép vật liệu nhiệt dẻo mỏng, biên độ trong khoảng 10–20 µm thường đạt được độ nhám bề mặt Ra < 1,6 µm và duy trì dung sai hình học trong phạm vi ±0,05 mm.
Tốc độ loại bỏ vật liệu tăng gần như tuyến tính theo biên độ ở tần số cố định—nhưng biên độ quá cao làm sâu hơn các va chạm vi mô, làm tăng độ nhám bề mặt Ra và làm rộng dung sai mép. Tần số cũng điều chỉnh sự phân bố nhiệt: tần số thấp tạo ra ít va chạm hơn nhưng mạnh hơn; tần số cao phân tán năng lượng đều hơn. Việc điều chỉnh ổn định trong khoảng 19–25 kHz giúp tránh hiện tượng trôi cộng hưởng, vốn có thể gây ra các đường cắt không đồng nhất và bề mặt thô hơn. Các kỹ sư quy trình thường lập bản đồ các đường cong đáp ứng giữa biên độ và tần số để xác định chính xác giá trị Ra và dung sai tối ưu cho từng loại vật liệu—từ đó giúp máy siêu âm cân bằng giữa tốc độ loại bỏ cao và các mép sản phẩm luôn mịn màng, không ba via trong suốt quá trình sản xuất.
Xác thực thực tế: Nghiên cứu điển hình về niêm phong mép vải với các chỉ số hiệu suất của máy siêu âm
Việc hàn mép bằng sóng siêu âm đã được xác thực trong nhiều ứng dụng vải kỹ thuật, nơi độ bền mối nối, khả năng chống rò rỉ và độ ổn định kích thước là những yếu tố bắt buộc. Trong trang phục chống thấm nước, phương pháp hàn liên tục bằng sóng siêu âm tạo ra các mối nối đồng đều hơn và có số lượng lỗ kim gây rò rỉ ít hơn đáng kể so với kỹ thuật khâu truyền thống — kết quả này đã được khẳng định trong một nghiên cứu bình duyệt năm 2016 công bố trên Textile Research Journal . Đánh giá sau đó đối với các vật liệu vải tổng hợp được hàn bằng sóng siêu âm và sử dụng trong giày bảo hộ đã đo lường độ bền kéo, độ giãn tại điểm đứt và khả năng chống tách lớp — tất cả đều được cải thiện so với các phương án khâu (năm 2019).
Một phân tích so sánh các kỹ thuật lắp ráp vải trong thiết bị khí nén còn cho thấy rõ rằng việc hàn mép bằng sóng siêu âm mang lại hình dạng lặp lại chính xác, không có ba-vơ và biến dạng nhiệt tối thiểu. Các kết quả—bao gồm giảm xơ vải, đường may ổn định và hiệu suất rào cản chất lỏng cũng như không khí được cải thiện—là lý do khiến các nhà sản xuất ngày càng áp dụng phương pháp này cho vải kỹ thuật hiệu suất cao.
Câu hỏi thường gặp
Lợi thế chính của máy siêu âm tần số cao là gì?
Máy siêu âm tần số cao làm giảm đáng kể lực cắt tiến và biến dạng ngang nhờ rung động tốc độ cao, từ đó tạo ra các mép không ba-vơ và liền mạch với lượng gia công bổ sung tối thiểu.
Rung động siêu âm hỗ trợ việc cắt vật liệu như thế nào?
Rung động siêu âm cho phép dụng cụ liên tục đi vào và thoát ra khỏi phôi ở tốc độ cao, tạo ra các vùng áp suất cục bộ cao để tách vật liệu một cách sạch sẽ mà không gây nhòe hay biến dạng.
Có thể điều chỉnh hệ thống siêu âm cho các loại vật liệu khác nhau không?
Đúng vậy, dải tần số 20–40 kHz có thể được điều chỉnh để phù hợp với độ cứng, độ dày và đặc tính nhiệt của các vật liệu khác nhau, đảm bảo quá trình cắt tối ưu và chất lượng mép tốt nhất.
Xử lý siêu âm mang lại lợi ích gì cho vật liệu nhiệt dẻo?
Đối với vật liệu nhiệt dẻo, năng lượng rung được kiểm soát chính xác giúp làm chảy mép một cách chính xác với mức độ chảy hoặc sụp đổ tối thiểu, từ đó tạo ra bề mặt mịn và duy trì độ nguyên vẹn cấu trúc của vật liệu.
Các hệ thống siêu âm mang lại những ưu điểm gì khi xử lý vật liệu compozit?
Đối với vật liệu compozit, các hệ thống siêu âm tập trung năng lượng cơ học tại các giao diện sợi–ma trận, giảm thiểu đầu vào nhiệt và ngăn ngừa hiện tượng tách lớp, xơ hóa và nứt vi mô, nhờ đó tạo ra mép sạch và chắc chắn.
Biên độ và tần số có ý nghĩa gì trong xử lý siêu âm?
Biên độ và tần số cùng ảnh hưởng đến việc truyền năng lượng, độ hoàn thiện bề mặt và tốc độ loại bỏ vật liệu. Việc điều chỉnh cẩn thận trong dải tần 19–25 kHz đảm bảo chất lượng mép tối ưu và giảm thiểu khuyết tật.
Mục Lục
-
Những máy siêu âm tần số cao giúp tạo ra mép không ba via và liền mạch
- Vai trò của dao động tần số 20–40 kHz trong việc hình thành mép chính xác
- Nguyên lý hoạt động cốt lõi: Chuyển đổi năng lượng, cơ chế va chạm vi mô và làm mềm nhiệt cục bộ
- Tối ưu hóa theo từng loại vật liệu nhằm đạt được bề mặt hoàn thiện liền mạch trên nhựa nhiệt dẻo và vật liệu compozit
- Các thông số rung động chủ chốt trực tiếp ảnh hưởng đến chất lượng bề mặt hoàn thiện
- Xác thực thực tế: Nghiên cứu điển hình về niêm phong mép vải với các chỉ số hiệu suất của máy siêu âm
- Câu hỏi thường gặp