
 EN
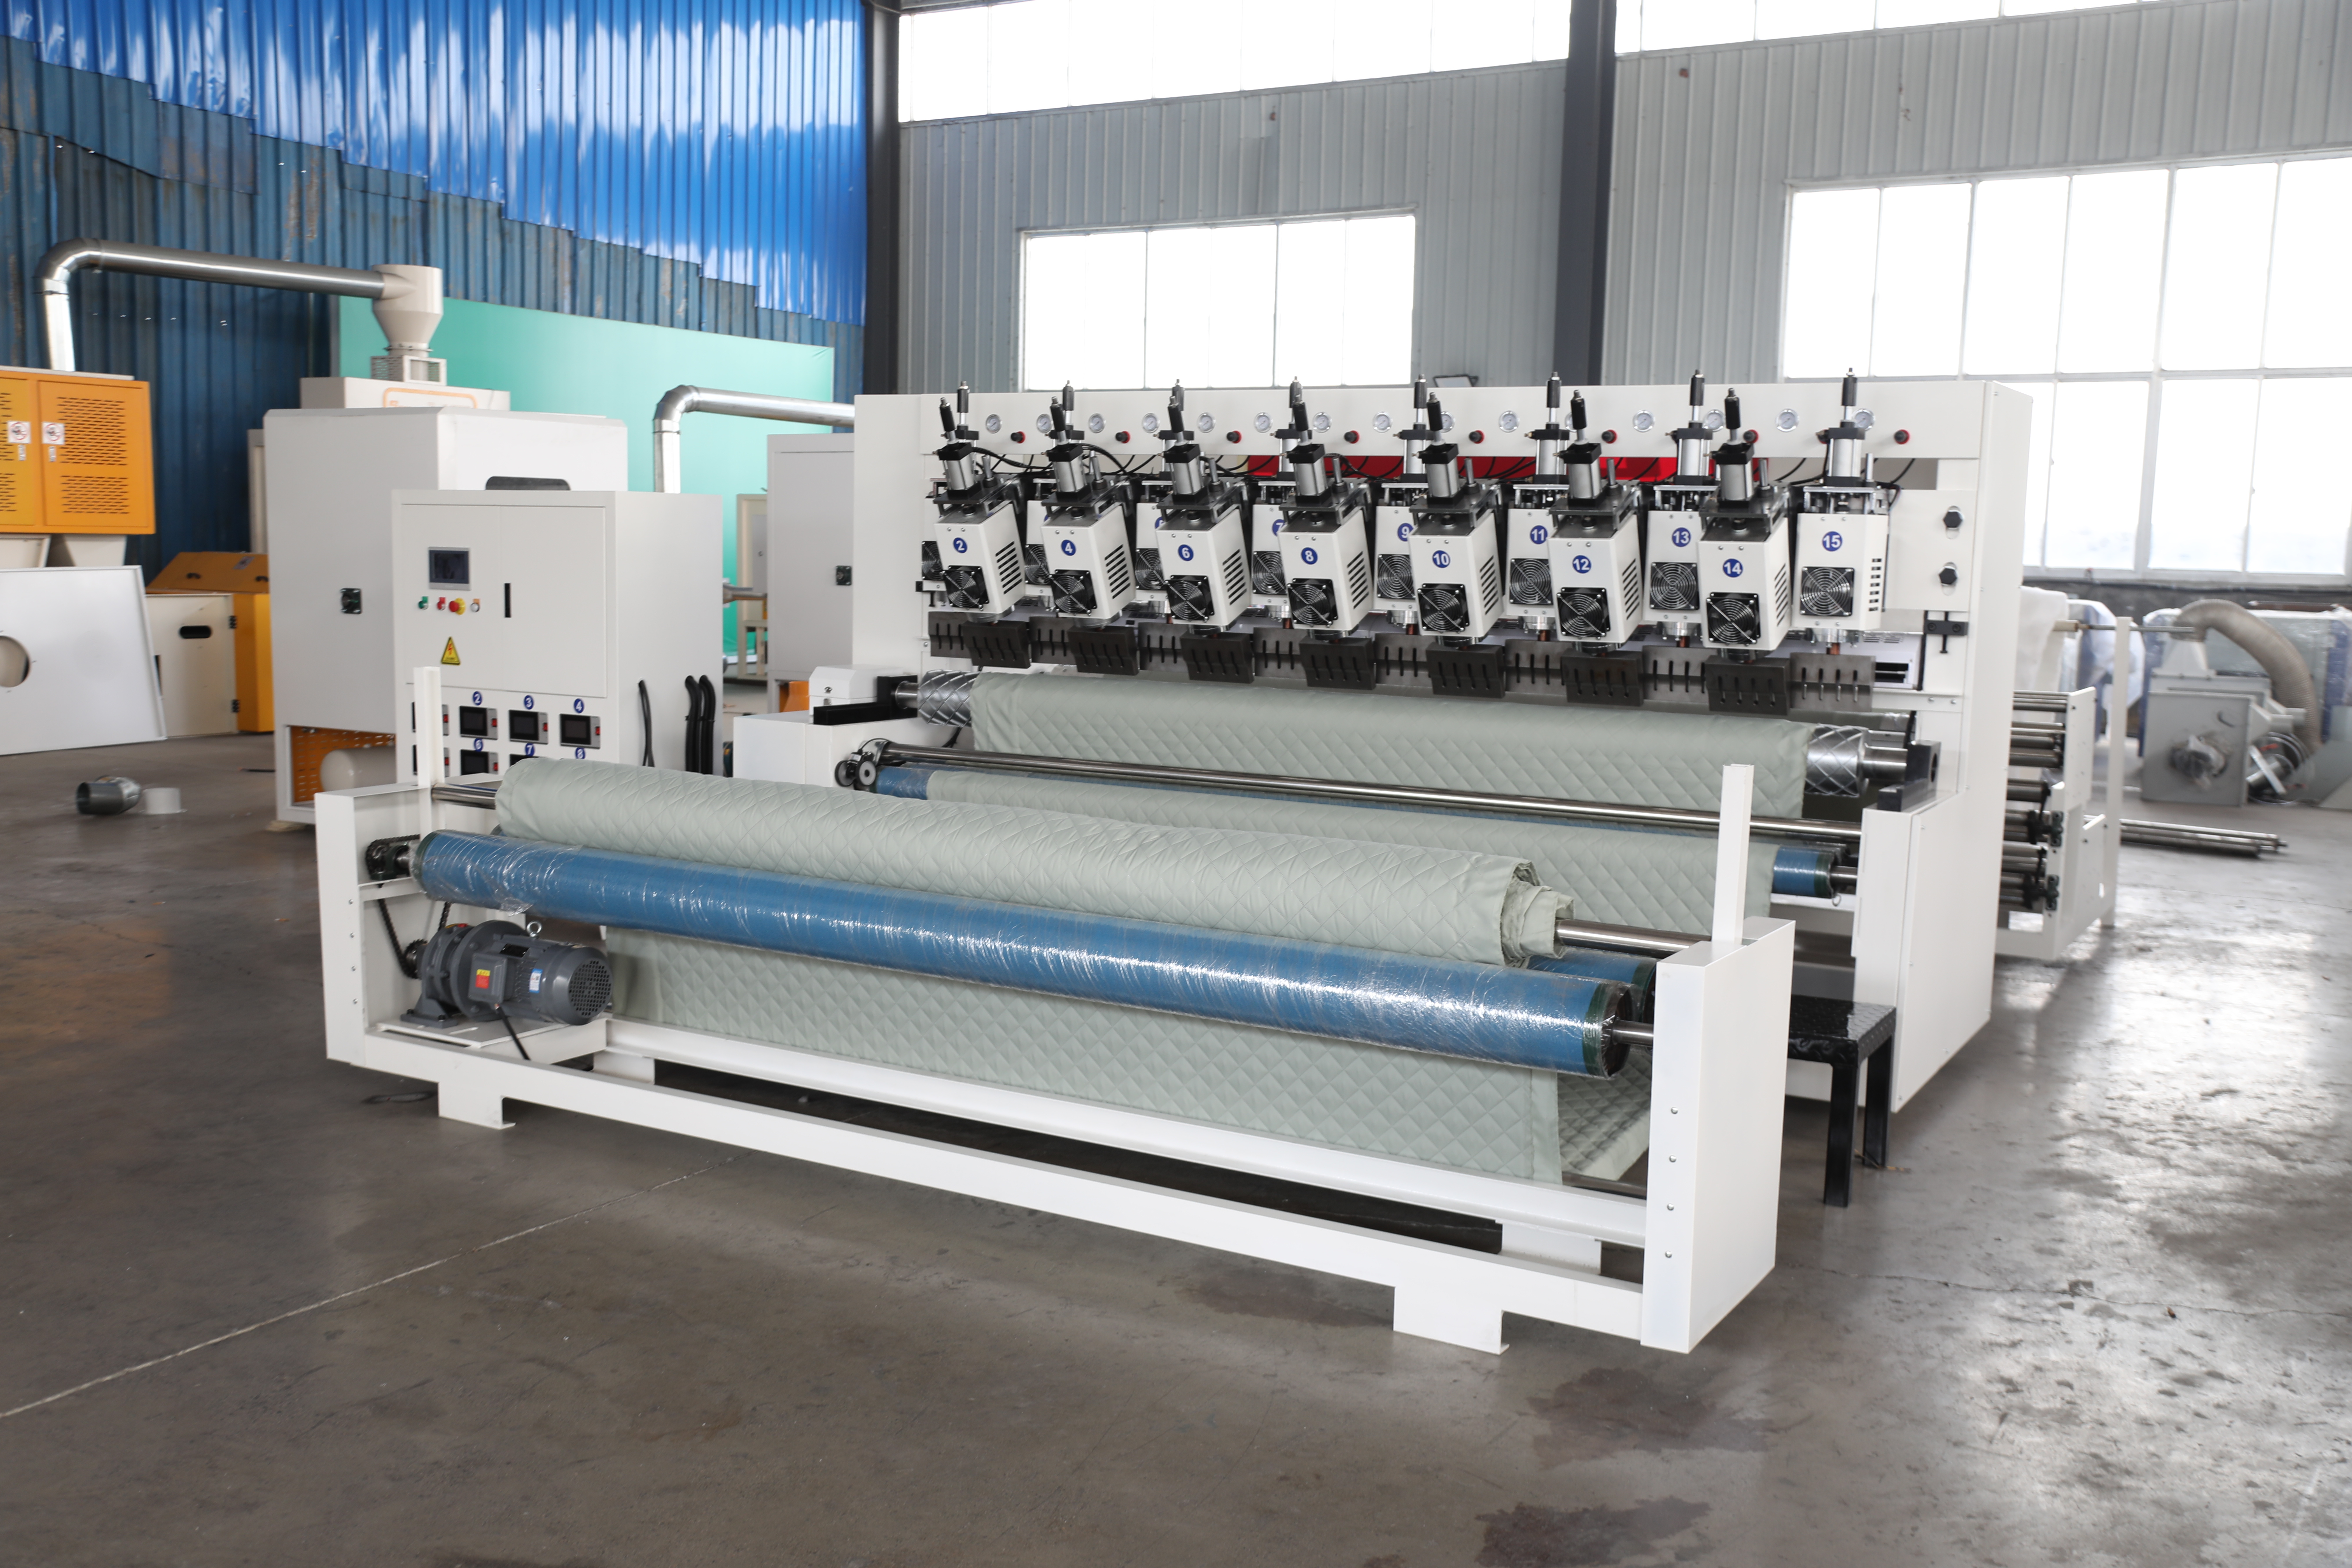
Como as Máquinas Ultrassônicas de Alta Frequência Permitem Bordas Sem Rebarbas e Contínuas
O Papel da Vibração de 20–40 kHz na Formação Precisa de Bordas
As máquinas ultrassônicas de alta frequência acionam seu chifre de corte a 20.000–40.000 ciclos por segundo — gerando um movimento alternado quase invisível que modifica fundamentalmente a forma como o material se separa. Ao contrário das lâminas estáticas, que dependem de pressão contínua, a vibração ultrassônica permite que a ferramenta entre e saia repetidamente da peça, reduzindo drasticamente a força de corte para frente e a deformação lateral. Em termoplásticos, isso evita manchas e dobramentos; em compósitos, corta as fibras antes que possam ser puxadas ou desfiadas. O movimento axial rápido cria uma zona localizada de alta pressão que separa o material de forma limpa, resultando em bordas lisas e seladas, com necessidade mínima de rebarbação secundária ou lixamento.
A frequência dentro da faixa de 20–40 kHz pode ser ajustada para corresponder à dureza do material, à espessura e ao comportamento térmico — concedendo aos operadores controle preciso sobre a qualidade das bordas. Essa adaptabilidade distingue o processamento ultrassônico do corte mecânico convencional, que comumente deixa micro-rebarbas e exige processamento posterior. Ao manter vibração consistente nessa faixa, o sistema produz juntas repetíveis e livres de rebarbas em substratos rígidos e flexíveis alike.
Princípio Básico de Funcionamento: Conversão de Energia, Mecânica de Micro-Impacto e Amolecimento Térmico Localizado
A formação ultrassônica da borda começa quando um gerador ultrassônico converte a energia elétrica da rede em um sinal elétrico de alta frequência, ajustado à frequência de ressonância do sistema. Um transdutor piezoelétrico então transforma esse sinal em vibração mecânica, amplificada por um amplificador ou sonotrodo antes de atingir a borda de corte. Na ponta da lâmina, a oscilação gera milhões de microimpactos por segundo — cada um removendo apenas uma fina camada de material. Isso limita a força total de corte e evita rasgos.
Como a lâmina se move mais rapidamente do que o material consegue deformar plasticamente, o atrito na interface induz um amolecimento térmico breve e altamente localizado — suficiente para auxiliar a separação, mas não o bastante para causar fusão generalizada ou zonas afetadas pelo calor. O material circundante permanece frio e dimensionalmente estável — uma vantagem crítica para filmes finos, compósitos multicamadas e bordas de tecidos de precisão. A sinergia entre conversão de energia, mecânica de microimpacto e liberação térmica controlada produz selagens limpas e contínuas — livres de rebarbas, fibras soltas ou deslaminação.
Otimização Específica por Material para Acabamentos Contínuos em Termoplásticos e Compósitos
Termoplásticos: Integridade Controlada da Borda por Fusão com Amplitude, a 20–30 kHz
Operando na faixa de 20–30 kHz, os sistemas ultrassônicos fornecem energia vibratória com controle preciso às bordas de termoplásticos—onde a amplitude determina diretamente a geração de calor e o escoamento do material fundido. Para polímeros amorfos, como acrílico ou policarbonato, uma amplitude moderada (15–30 µm) amolece gradualmente a borda sem induzir fissuras por tensão, resultando em juntas lisas e opticamente transparentes. Materiais semicristalinos—including polipropileno e PET—exigem uma amplitude ligeiramente maior para superar as transições de fusão acentuadas, mas uma amplitude excessiva provoca rebarbas e desvios dimensionais.
O ajuste fino da amplitude à resposta térmica específica da resina permite bordas livres de rebarbas, com rugosidade superficial média (Ra) inferior a 1 µm. A fusão localizada também preserva a orientação molecular nas proximidades da junta, aumentando a resistência das bordas. Para evitar superaquecimento ou colapso, o tempo de contato deve ser rigorosamente controlado. A regulação em malha fechada da amplitude garante qualidade consistente em espessuras variáveis de peças e classes de resina, ao mesmo tempo que evita a carbonização, que comprometeria a clareza óptica em componentes transparentes.
Compósitos: Minimização de deslaminação e desfiamento por meio de entrega de energia focada e de baixo calor
O acabamento de bordas composto prioriza a precisão mecânica em vez do aquecimento em massa. Sistemas ultrassônicos minimizam a entrada térmica ao concentrar energia mecânica na interface fibra–matriz. Para laminados reforçados com vidro ou carbono, baixa amplitude (10–20 µm) e exposição curta evitam a degradação da resina e a deslaminação interlaminar. À medida que a ponteira comprime e vibra a borda à velocidade ultrassônica, o calor gerado por fricção fica confinado a uma zona estreita — amolecendo a matriz apenas o suficiente para aparar e selar as fibras simultaneamente. Isso elimina o desfiamento e as microfissuras sem propagar calor para o núcleo do laminado — preservando a resistência ao cisalhamento interlaminar.
A validação no mundo real mostra menor perda de resistência à descascamento e menos defeitos nas bordas após o corte ultrassônico, comparado a métodos alternativos. Para compósitos termoplásticos avançados, a amplitude deve equilibrar a integridade das fibras com a eficácia da vedação — especialmente crítico em aplicações aeroespaciais e médicas, onde a qualidade das bordas influencia diretamente a vida útil sob fadiga e a confiabilidade a longo prazo.
Principais Parâmetros de Vibração que Influenciam Diretamente a Qualidade do Acabamento Superficial
Amplitude, Faixa de Frequência (19–25 kHz) e seu Efeito Combinado sobre Ra, Tolerância e Taxa de Remoção de Material
No processamento ultrassônico de bordas, a amplitude (deslocamento pico a pico) e a frequência (impactos por segundo) determinam conjuntamente a entrega de energia — e, portanto, o acabamento superficial. Na faixa de 19–25 kHz, frequências mais baixas frequentemente permitem amplitudes maiores sem sobrecarregar o transdutor. Para bordas finas de termoplásticos, amplitudes de 10–20 µm normalmente alcançam Ra < 1,6 µm e mantêm a tolerância geométrica dentro de ±0,05 mm.
A taxa de remoção de material aumenta quase linearmente com a amplitude, a uma frequência fixa — porém, amplitudes excessivas aprofundam os microimpactos, elevando o valor de Ra e ampliando a tolerância nas bordas. A frequência também modula a distribuição térmica: frequências mais baixas geram impactos menos frequentes, mas mais intensos; frequências mais altas distribuem a energia de forma mais uniforme. O ajuste estável dentro da faixa de 19–25 kHz evita desvios por ressonância, que podem causar cortes inconsistentes e superfícies mais rugosas. Engenheiros de processo mapeiam rotineiramente curvas de resposta entre amplitude e frequência para definir os valores ideais de Ra e tolerância para cada material — permitindo que a máquina ultrassônica equilibre altas taxas de remoção com bordas consistentemente lisas e livres de rebarbas ao longo de toda a produção.
Validação na Prática: Estudo de Caso sobre Selagem de Bordas em Tecidos com Métricas de Desempenho de Máquina Ultrassônica
A vedação ultrassônica de bordas foi validada em diversas aplicações têxteis técnicas nas quais a integridade das costuras, o desempenho de barreira e a estabilidade dimensional são requisitos inegociáveis. Em roupas impermeáveis, a soldagem ultrassônica contínua produziu costuras com uniformidade superior e significativamente menos caminhos de vazamento por furos de agulha do que a costura tradicional — uma constatação confirmada em um estudo revisado por pares publicado em 2016 na Textile Research Journal . Avaliações posteriores de compósitos têxteis soldados por ultrassom, utilizados em calçados de proteção, mediram resistência à tração, alongamento na ruptura e resistência à deslaminação — todos melhorados em comparação com alternativas costuradas (2019).
Uma análise comparativa das técnicas de montagem de têxteis em dispositivos pneumáticos demonstrou ainda mais que a vedação ultrassônica das bordas fornece geometria repetível e livre de rebarbas, com distorção térmica mínima. Os resultados — incluindo redução do desfiamento, perfis de costura estáveis e desempenho aprimorado como barreira contra líquidos e ar — reforçam por que os fabricantes adotam cada vez mais esse método para têxteis técnicos de alto desempenho.
Perguntas frequentes
Qual é a principal vantagem das máquinas ultrassônicas de alta frequência?
As máquinas ultrassônicas de alta frequência reduzem drasticamente a força de corte para frente e a deformação lateral ao empregar vibração de alta velocidade, resultando em bordas livres de rebarbas e sem emendas, com pós-processamento mínimo.
Como a vibração ultrassônica auxilia no corte de materiais?
A vibração ultrassônica permite que a ferramenta entre e saia repetidamente da peça trabalhada em altíssima velocidade, criando zonas localizadas de alta pressão que separam os materiais de forma limpa, sem manchar nem deformar.
É possível ajustar os sistemas ultrassônicos para diferentes materiais?
Sim, a faixa de frequência de 20–40 kHz pode ser ajustada para corresponder à dureza, espessura e comportamento térmico de diferentes materiais, garantindo um corte ideal e alta qualidade nas bordas.
Como o processamento ultrassônico beneficia os materiais termoplásticos?
Para termoplásticos, a energia vibratória controlada assegura a fusão precisa das bordas com mínima fusão ou colapso, resultando em superfícies lisas e mantendo a integridade estrutural do material.
Quais vantagens os sistemas ultrassônicos oferecem para materiais compósitos?
Para compósitos, os sistemas ultrassônicos concentram a energia mecânica nas interfaces fibra–matriz, minimizando a entrada térmica e prevenindo deslaminação, desfiamento e microfissuras, obtendo bordas limpas e resistentes.
Qual é a importância da amplitude e da frequência no processamento ultrassônico?
A amplitude e a frequência influenciam conjuntamente a entrega de energia, o acabamento superficial e as taxas de remoção de material. Um ajuste cuidadoso dentro da faixa de 19–25 kHz garante qualidade ideal nas bordas e redução mínima de defeitos.
Sumário
-
Como as Máquinas Ultrassônicas de Alta Frequência Permitem Bordas Sem Rebarbas e Contínuas
- O Papel da Vibração de 20–40 kHz na Formação Precisa de Bordas
- Princípio Básico de Funcionamento: Conversão de Energia, Mecânica de Micro-Impacto e Amolecimento Térmico Localizado
- Otimização Específica por Material para Acabamentos Contínuos em Termoplásticos e Compósitos
- Principais Parâmetros de Vibração que Influenciam Diretamente a Qualidade do Acabamento Superficial
- Validação na Prática: Estudo de Caso sobre Selagem de Bordas em Tecidos com Métricas de Desempenho de Máquina Ultrassônica
- Perguntas frequentes