
 EN
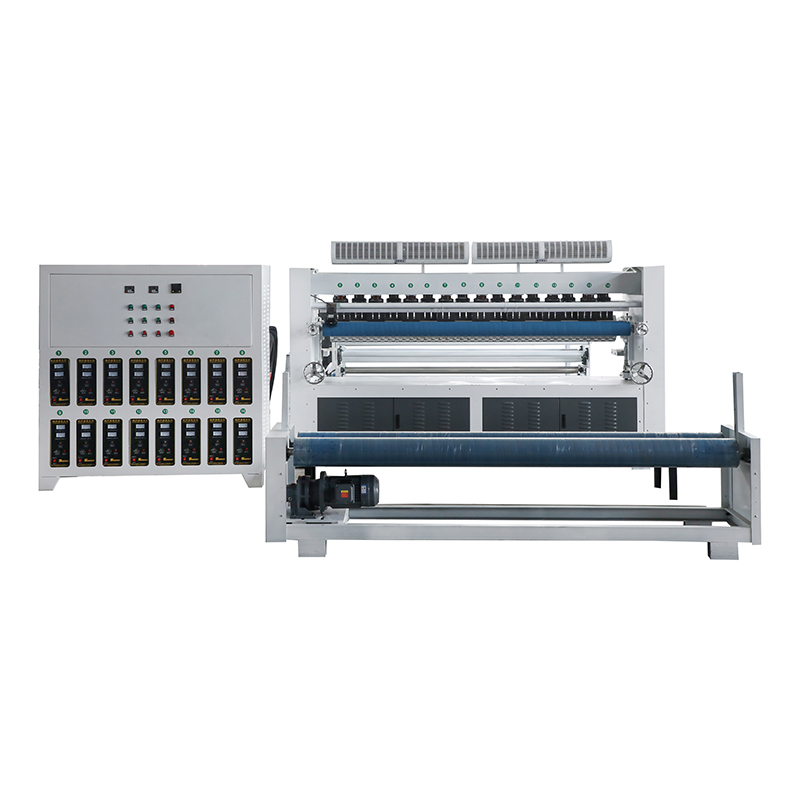
Comment les machines ultrasoniques éliminent-elles les limites liées au fil
La physique du collage : vibration à haute fréquence et fusion moléculaire
Une machine ultrasonique convertit l’énergie électrique en vibrations mécaniques à haute fréquence — généralement comprises entre 20 et 40 kHz — qui se propagent à travers un sonotrode jusqu’à l’interface des matériaux. Sous une pression contrôlée, le mouvement oscillatoire rapide génère une chaleur de frottement localisée au point de contact. Cette chaleur fait fondre sélectivement les fibres thermoplastiques juste assez pour fusionner les chaînes polymériques, créant ainsi une liaison moléculaire réelle. Lorsque le matériau refroidit sous pression, les chaînes fusionnées se solidifient pour former une couture continue, sans fil. Comme la liaison se forme dans le matériau plutôt que de le traverser, il n’y a pas de trous d’aiguille pouvant compromettre son intégrité. Ce procédé est rapide, reproductible et très compatible avec les lignes automatisées de piqûre. La résistance et l’apparence des coutures sont précisément réglables via l’amplitude, la pression et le temps de maintien, ce qui permet des performances constantes sur des substrats variés.
Avantage pour l’intégrité du matériau : aucune détérioration par l’aiguille ni déformation due à la tension du fil
La couture traditionnelle introduit des perforations d’aiguille qui agissent comme des concentrateurs de contrainte, augmentant la vulnérabilité à la déchirure sous charge et créant des voies d’entrée pour l’humidité, les microbes ou les particules. La tension du fil déforme en outre les tissus légers, sensibles à l’élasticité ou laminés — un problème particulièrement critique dans les blouses médicales, les supports filtrants et les composites automobiles. Le soudage ultrasonique élimine ces deux modes de défaillance : il fusionne les surfaces sans percer le substrat, préservant ainsi la résistance à la traction à un niveau proche de celle du tissu d’origine, et supprime totalement les trajets de fil — ce qui écarte tout risque de défilage, de dérive de tension ou de répartition inégale des contraintes. Le bord scellé qui en résulte résiste à l’effilochage, maintient la fonction barrière et réduit ou supprime le besoin d’un scellement secondaire des coutures. Pour les transformateurs B2B, cela se traduit directement par moins de rejets qualité, un rendement au premier passage plus élevé et des performances de couture plus prévisibles sur les textiles techniques.
Méthodes traditionnelles de matelassage : dépendance structurelle et contraintes opérationnelles
Le matelassage traditionnel repose sur l’entrelacement mécanique par fil — une méthode qui impose des limites structurelles et opérationnelles intrinsèques. Les deux sous-sections ci-dessous précisent en quoi sa mécanique fondamentale diffère du collage ultrasonore — et pourquoi ces différences se traduisent par des compromis concrets dans la pratique.
Entrelacement mécanique contre collage thermique : différences fondamentales de procédé
Le matelassage traditionnel utilise une aiguille oscillante pour percer les couches de tissu et tirer le fil à travers celles-ci, formant ainsi des ancres mécaniques discrètes. Chaque point consomme du fil, exige un contrôle précis de la tension et endommage inévitablement les fibres au niveau du point de perforation — créant des micro-déchirures et des concentrations de contrainte. En revanche, le collage ultrasonore applique des vibrations à haute fréquence pour générer de la chaleur localisée uniquement là où les couches entrent en contact , ramollissement des polymères thermoplastiques pour former une liaison continue et homogène. Aucune aiguille, aucun fil, aucune perforation. La résistance provient de la cohésion moléculaire — et non de la densité de points — ce qui rend la liaison intrinsèquement plus uniforme et moins dépendante de l’habileté de l’opérateur ou du calibrage de la machine. Cette distinction fondamentale — fixation de l’extérieur contre assemblage de l’intérieur — engendre des écarts mesurables en matière de durabilité des coutures, de respirabilité et de fiabilité du procédé.
Compromis pratiques : densité de points, respirabilité et risque de rupture de la couture
Une densité élevée de points est souvent utilisée dans la couture traditionnelle pour compenser la faiblesse des ancres individuelles, mais chaque perforation supplémentaire dégrade davantage l’intégrité du tissu et restreint le flux d’air. Les coutures denses entravent la transmission de la vapeur d’eau et la perméabilité à l’air, limitant ainsi leur adéquation aux EPI médicaux, aux vêtements d’extérieur et aux membranes filtrantes. En outre, les coutures à base de fil absorbent les liquides, s’effilochent aux points de piqûre et cèdent de façon catastrophique sous charge cyclique. Des données terrain de 2023 indiquent que la rupture du fil et la dérive de tension représentent jusqu’à 22 % des arrêts imprévus sur les lignes de matelassage. Dès qu’un point cède, les points adjacents supportent une charge disproportionnée, accélérant l’ouverture de la couture selon un mode de défaillance en cascade. Le soudage ultrasonique évite entièrement ces inconvénients : la couture plane et étanche offre une respirabilité supérieure, aucune voie d’absorption capillaire et une résistance accrue à la rupture sous contraintes répétées. Pour les acheteurs B2B, cela se traduit par moins de rebuts en production, une durée de vie prolongée des produits et une charge de maintenance nettement réduite.
Indicateurs de performance des machines ultrasoniques : vitesse, précision et réduction des déchets
Pour les opérations de matelassage à fort volume ou à forte variété, la liaison ultrasonique modifie les indicateurs clés de performance — en passant du débit mécanique à la précision, à la régularité et à l’efficacité matière.
Gains de temps de cycle : amélioration moyenne de 42 % en production à forte variété (Smithers Pira, 2024)
Selons le rapport de référence sectoriel 2024 de Smithers Pira, les machines ultrasoniques permettent une réduction moyenne de 42 % du temps de cycle dans la production à forte variété. Ce gain provient principalement de l’élimination des changements de fil, de la surveillance des bobines et du remplacement des aiguilles — des opérations qui occupent souvent la majeure partie du temps de changement de série dans le matelassage traditionnel. Le mouvement continu en rouleau-à-rouleau permet des transitions sans interruption entre les variantes de produits, tandis qu’un outillage de précision garantit une largeur et un positionnement constants des soudures. Des tolérances dimensionnelles plus serrées réduisent les retouches liées aux problèmes d’ajustement, et des temps de démarrage plus rapides augmentent la production effective par poste. Ces avantages s’accumulent dans les environnements de production complexes, où les systèmes ultrasoniques réduisent fréquemment le nombre total d’arrêts de ligne de plus de moitié.
Zéro déchet de fil et réduction des retouches : incidence sur les indicateurs clés de performance relatifs au rendement et à la durabilité
En éliminant complètement le fil, le soudage par ultrasons supprime les déchets matériels directs — et, plus important encore, les coûts cachés liés aux défauts causés par le fil : points manquants, incohérences de tension, cassures d’aiguilles et glissement des coutures. Le taux de rendement au premier passage s’améliore de façon mesurable, et la révision diminue fortement. Les fabricants qui suivent des indicateurs de durabilité constatent une réduction des déchets matériels par unité, une consommation énergétique moindre due à moins de cycles de retraitement, ainsi qu’une diminution des peluches et des poussières en suspension dans l’air — ce qui améliore à la fois la sécurité au travail et la longévité des équipements. La garantie qualité devient également plus objective : les inspections portent sur des paramètres quantifiables, tels que la largeur de la soudure et la résistance à l’arrachement, plutôt que sur des comptages subjectifs de points. Le résultat est une accélération des audits, un contrôle de processus plus rigoureux et une meilleure adéquation avec les objectifs de reporting ESG.
Coût total de possession pour les opérations B2B de matelassage
Pour les acheteurs B2B, évaluer les systèmes de matelassage uniquement sur la base du prix d’achat occulte des dépenses critiques liées au cycle de vie. Le coût total de possession (TCO) englobe l’acquisition, l’installation, l’énergie, les consommables, la main-d’œuvre, la maintenance, les arrêts imprévus et la valeur résiduelle de l’actif. Le matelassage traditionnel entraîne des coûts variables récurrents pour le fil, les aiguilles, les canettes, les lubrifiants et la main-d’œuvre nécessaire à leur gestion — ainsi que des temps d’arrêt dus aux ruptures de fil, aux recalibrages de tension et aux dommages aux aiguilles. Le soudage ultrasonique déplace les dépenses vers un modèle d’actif fixe plus prévisible : consommables minimes, usure mécanique réduite, reprises moindres et arrêts moins fréquents.
| Composante du TCO | Matelassage traditionnel | Matelassage ultrasonique |
|---|---|---|
| Consommables | Fil, aiguilles, canettes, lubrifiants | Minimal ou inexistant |
| Maintenance | Vérifications fréquentes des aiguilles et de la tension | Usure mécanique réduite ; diagnostics simplifiés |
| Énergie | Plus élevé en raison des charges moteur et du séchage auxiliaire | Souvent inférieur par unité produite — aucun chauffage ni séchage du fil requis |
| Retouches | Glissement des coutures, ruptures de fil, points manquants | Risque de défaillance des coutures nettement réduit |
| Fin de vie | Valeur de revente et de pièces détachées standard | Une demande spécialisée mais croissante de revente, soutenue par des parcours de mise à niveau proposés par les équipementiers |
Ce profil de coût total de possession (CTP) offre le meilleur retour sur investissement (ROI) dans des environnements à forte variété ou à fort volume — là où les pertes de fil, les retards de changement de configuration et les reprises de travail s’accumulent rapidement. Une complexité d’approvisionnement réduite, un rendement amélioré et des indicateurs de durabilité renforcés consolident davantage la justification économique. Les acheteurs B2B doivent modéliser le coût sur l’ensemble du cycle de vie — et non pas uniquement le prix initial — car les systèmes ultrasonores réduisent fréquemment le coût de production par unité, même lorsque l’investissement initial est plus élevé.
Questions fréquemment posées
Quel est l’avantage principal du soudage ultrasonore par rapport au matelassage traditionnel ?
Le soudage ultrasonore élimine le besoin d’aiguilles et de fil, préserve l’intégrité des matériaux, réduit les défauts et crée des coutures plus résistantes et plus durables grâce à une liaison moléculaire plutôt qu’à une couture mécanique.
Quels types de tissus conviennent le mieux au soudage ultrasonore ?
Les tissus aux propriétés thermoplastiques, tels que les blouses médicales, les supports filtrants et les composites automobiles, sont idéaux pour le soudage ultrasonique en raison de leur capacité à fusionner au niveau moléculaire sous l’effet de vibrations haute fréquence et de chaleur.
Comment le soudage ultrasonique améliore-t-il l’efficacité de la production ?
Les machines ultrasoniques réduisent en moyenne le temps de cycle de 42 % en éliminant les changements de fil, les remplacements de canettes et la maintenance fréquente. Leur fonctionnement précis et rapide entraîne également moins de défauts et moins de reprises.
Le matelassage ultrasonique est-il durable ?
Oui, le soudage ultrasonique élimine les déchets de fil, réduit les reprises, diminue la consommation d’énergie et abaisse la production de peluches et de poussière, ce qui s’aligne mieux sur les objectifs de durabilité et les indicateurs de reporting ESG.
Quelle est la différence de Coût Total de Possession (TCO) entre le matelassage traditionnel et le matelassage ultrasonique ?
Le matelassage ultrasonique implique généralement des coûts à long terme plus faibles, car il nécessite peu de consommables, entraîne moins d’usure mécanique et réduit les temps d’arrêt et la maintenance par rapport au matelassage traditionnel, malgré un investissement initial plus élevé.
Table des matières
- Comment les machines ultrasoniques éliminent-elles les limites liées au fil
- Méthodes traditionnelles de matelassage : dépendance structurelle et contraintes opérationnelles
- Indicateurs de performance des machines ultrasoniques : vitesse, précision et réduction des déchets
- Coût total de possession pour les opérations B2B de matelassage
- Questions fréquemment posées