
 EN
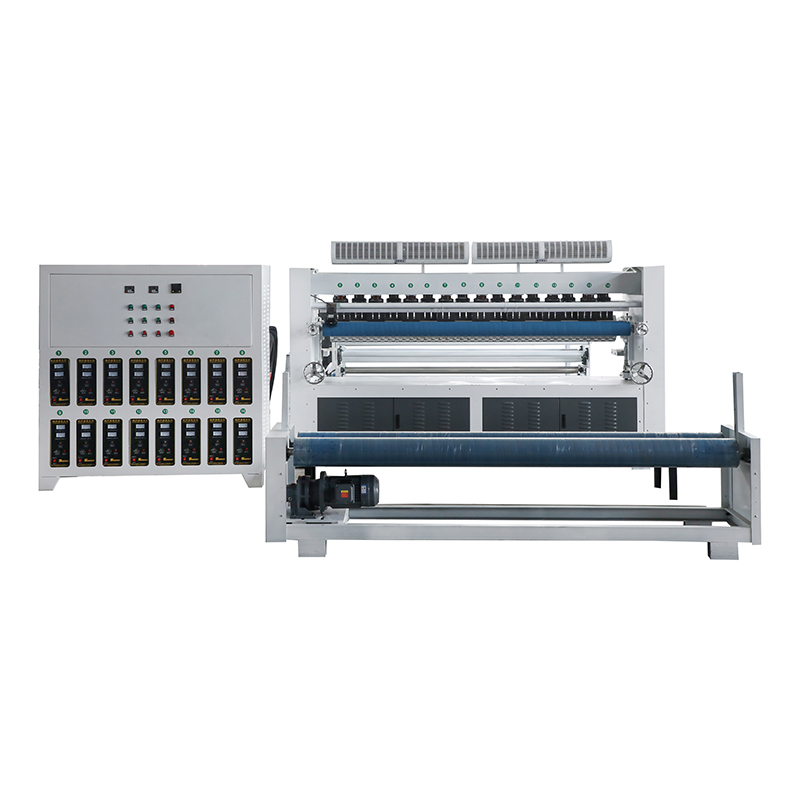
Cómo las máquinas ultrasónicas eliminan las limitaciones basadas en hilo
La física de la unión: vibración de alta frecuencia y fusión molecular
Una máquina ultrasónica convierte energía eléctrica en vibraciones mecánicas de alta frecuencia —típicamente entre 20 y 40 kHz— que viajan a través de un sonotrodo hasta la interfaz del material. Bajo presión controlada, el movimiento oscilatorio rápido genera calor por fricción localizado en el punto de contacto. Este calor funde selectivamente las fibras termoplásticas lo suficiente como para fusionar las cadenas poliméricas, creando una verdadera unión molecular. Al enfriarse el material bajo presión, las cadenas fusionadas se solidifican formando un cierre continuo y libre de hilo. Puesto que la unión se forma dentro de el material en lugar de atravesarlo, no hay agujeros de costura que comprometan su integridad. El proceso es rápido, repetible y altamente compatible con líneas automatizadas de acolchado. La resistencia y la apariencia de la costura se ajustan con precisión mediante la amplitud, la presión y el tiempo de permanencia, lo que permite un rendimiento constante en diversos sustratos.
Ventaja de integridad del material: sin daño por aguja ni distorsión por tensión del hilo
El acolchado tradicional introduce perforaciones con aguja que actúan como concentradores de tensión, aumentando la susceptibilidad al desgarro bajo carga y creando vías para la humedad, los microbios o las partículas. Además, la tensión del hilo distorsiona aún más los tejidos ligeros, sensibles al estiramiento o laminados —lo cual resulta especialmente problemático en batas médicas, medios de filtración y compuestos automotrices. La unión ultrasónica elimina ambos modos de fallo: fusiona las superficies sin perforar el sustrato, conservando la resistencia a la tracción cerca de los valores originales del tejido, y elimina por completo las trayectorias del hilo; por tanto, no existe riesgo de deshilachado, deriva de la tensión ni distribución irregular de las tensiones. El borde sellado resultante resiste el deshilachado, mantiene la funcionalidad de barrera y reduce o elimina la necesidad de sellado secundario de costuras. Para los convertidores B2B, esto se traduce directamente en menos rechazos por calidad, mayor rendimiento en la primera pasada y un comportamiento más predecible de las costuras en textiles técnicos.
Métodos Tradicionales de Acordonado: Dependencia Estructural y Limitaciones Operativas
El acordonado tradicional se basa en el entrelazamiento mecánico mediante hilo, un método que impone límites estructurales y operativos inherentes. Las dos subsecciones siguientes aclaran cómo su mecanismo fundamental difiere del enlace ultrasónico y por qué esas diferencias se traducen en compromisos prácticos reales.
Entrelazamiento Mecánico frente a Enlace Térmico: Diferencias Fundamentales en los Procesos
El acordonado tradicional utiliza una aguja oscilante para perforar las capas de tejido y tirar del hilo a través de ellas, formando anclajes mecánicos discretos. Cada puntada consume hilo, requiere un control preciso de la tensión y daña inevitablemente las fibras en el punto de perforación, generando microdesgarros y concentraciones de tensión. Por contraste, el enlace ultrasónico aplica vibración de alta frecuencia para generar calor localizado únicamente donde entran en contacto las capas , ablandando polímeros termoplásticos hasta formar una unión continua y homogénea. Sin aguja, sin hilo, sin perforación. La resistencia proviene de la cohesión molecular, no de la densidad de puntadas, lo que hace que la unión sea intrínsecamente más uniforme y menos dependiente de la habilidad del operador o de la calibración de la máquina. Esta distinción fundamental —fijación desde el exterior frente a unión desde el interior — genera diferencias cuantificables en la durabilidad de las costuras, la transpirabilidad y la fiabilidad del proceso.
Compromisos prácticos: densidad de puntadas, transpirabilidad y riesgo de fallo de la costura
Una alta densidad de puntadas se utiliza a menudo en el acolchado tradicional para compensar anclajes individuales débiles, pero cada perforación adicional degrada aún más la integridad del tejido y restringe el flujo de aire. Las costuras densas obstaculizan la transmisión de vapor de humedad y la permeabilidad al aire, lo que limita su idoneidad para equipos de protección personal (EPP) médicos, prendas para exteriores y membranas de filtración. Además, las costuras basadas en hilo absorben líquidos, se deshilachan en los puntos de costura y fallan de forma catastrófica bajo cargas cíclicas. Datos de campo de 2023 indican que la rotura del hilo y la deriva de tensión representan hasta el 22 % del tiempo de inactividad no programado en las líneas de acolchado. Una vez que una puntada falla, las puntadas adyacentes soportan una carga desproporcionada, acelerando la apertura de la costura mediante un modo de fallo en cascada. La unión ultrasónica evita por completo estos inconvenientes: la costura plana y sellada ofrece una transpirabilidad superior, ausencia de vías de absorción y resistencia a la ruptura bajo esfuerzos repetidos. Para los compradores B2B, esto significa menos rechazos en producción, mayor vida útil del producto y una carga de mantenimiento significativamente menor.
Métricas de rendimiento de la máquina ultrasónica: velocidad, precisión y reducción de residuos
Para operaciones de acolchado de alto volumen o alta mezcla, la unión ultrasónica transforma los indicadores clave de rendimiento: desde el rendimiento mecánico hasta la precisión, la consistencia y la eficiencia de los materiales.
Reducción del tiempo de ciclo: mejora media del 42 % en producción de alta mezcla (Smithers Pira, 2024)
Las máquinas ultrasónicas logran una reducción media del 42 % en el tiempo de ciclo para la producción de alta variedad, según el informe de referencia industrial 2024 de Smithers Pira. Esta mejora proviene principalmente de la eliminación de los cambios de hilo, la supervisión de los carretes y el reemplazo de agujas: procesos que suelen acaparar la mayor parte del tiempo de cambio en el acolchado tradicional. El movimiento continuo de rollo a rollo permite transiciones fluidas entre variantes de producto, mientras que las herramientas de precisión garantizan un ancho y una colocación constantes de la unión. Tolerancias dimensionales más ajustadas reducen las correcciones por problemas de ajuste, y los tiempos de arranque más rápidos incrementan la producción efectiva por turno. Estas ventajas se multiplican en entornos productivos complejos, donde los sistemas ultrasónicos suelen reducir las paradas totales de línea en más de la mitad.
Cero residuos de hilo y menor retrabajo: impacto en los indicadores clave de rendimiento (KPI) de rendimiento y sostenibilidad
Al eliminar por completo el hilo, la unión ultrasónica elimina los residuos directos de material y, lo que es más importante, los costos ocultos derivados de los defectos relacionados con el hilo: puntadas perdidas, desajustes de tensión, roturas de agujas y deslizamiento de costuras. El rendimiento en la primera pasada mejora de forma cuantificable y la necesidad de retrabajo disminuye drásticamente. Los fabricantes que supervisan métricas de sostenibilidad observan menos residuos de material por unidad, menor consumo energético debido a menos ciclos de reprocesamiento y menos pelusas y polvo en suspensión, lo que mejora tanto la seguridad laboral como la durabilidad del equipo. La garantía de calidad también se vuelve más objetiva: las inspecciones se centran en parámetros cuantificables, como el ancho de la unión y la resistencia al despegue, en lugar de recuentos subjetivos de puntadas. Como resultado, las auditorías son más rápidas, el control de procesos es más riguroso y se logra una alineación más sólida con los objetivos de informes ESG.
Coste total de propiedad para operaciones B2B de acolchado
Para los compradores B2B, evaluar los sistemas de acolchado únicamente según su precio de compra pasa por alto gastos críticos del ciclo de vida. El Costo Total de Propiedad (TCO) incluye la adquisición, la instalación, la energía, los consumibles, la mano de obra, el mantenimiento, las paradas no planificadas y el valor residual del activo. El acolchado tradicional implica costos variables recurrentes por hilo, agujas, canillas, lubricantes y la mano de obra necesaria para gestionarlos, además de paradas por roturas de hilo, recalibración de la tensión y daños en las agujas. La unión ultrasónica desplaza los gastos hacia un modelo de activo fijo más predecible: consumibles mínimos, menor desgaste mecánico, menos retrabajo y menos interrupciones.
| Componente del TCO | Acolchado tradicional | Acordonado ultrasónico |
|---|---|---|
| Consumibles | Hilo, agujas, canillas, lubricantes | Mínimo o nulo |
| Mantenimiento | Comprobaciones frecuentes de agujas y tensión | Menor desgaste mecánico; diagnósticos simplificados |
| Energía | Más alto debido a las cargas del motor y al secado auxiliar | A menudo más bajo por unidad producida: no se requiere calentamiento ni secado del hilo |
| Trabajos de retoque | Deslizamiento de costuras, roturas de hilo, puntadas perdidas | Riesgo de fallo de costuras significativamente reducido |
| Fin de vida | Valor estándar de reventa y de piezas | Demanda especializada pero en crecimiento para la reventa, respaldada por rutas de actualización de los fabricantes originales (OEM) |
Este perfil de costo total de propiedad (TCO) ofrece el retorno de la inversión (ROI) más alto en entornos de alta mezcla o alto volumen, donde los residuos de hilo, los retrasos en los cambios de configuración y el retrabajo se acumulan rápidamente. Una menor complejidad en la adquisición, un mayor rendimiento y métricas de sostenibilidad mejoradas refuerzan aún más el caso de negocio. Los compradores B2B deben modelar el costo a lo largo de todo el ciclo de vida, no solo el precio inicial, porque los sistemas ultrasónicos suelen reducir el costo de producción por unidad, incluso cuando la inversión inicial es mayor.
Preguntas frecuentes
¿Cuál es la ventaja principal de la unión ultrasónica frente a la acolchadura tradicional?
La unión ultrasónica elimina la necesidad de agujas e hilo, preservando la integridad del material, reduciendo los defectos y creando costuras más resistentes y duraderas mediante una unión molecular, en lugar de una costura mecánica.
¿Qué tipos de tejidos son los más adecuados para la unión ultrasónica?
Los tejidos con propiedades termoplásticas, como los batas médicas, los medios de filtración y los compuestos para automoción, son ideales para la unión ultrasónica debido a su capacidad de fusionarse a nivel molecular bajo vibración de alta frecuencia y calor.
¿Cómo mejora la unión ultrasónica la eficiencia de producción?
Las máquinas ultrasónicas reducen el tiempo de ciclo en un 42 % de media al eliminar los cambios de hilo, el reemplazo de carretes y el mantenimiento frecuente. Su funcionamiento preciso y rápido también genera menos defectos y menos retrabajo.
¿Es sostenible el acolchado ultrasónico?
Sí, la unión ultrasónica elimina los residuos de hilo, reduce el retrabajo, disminuye el consumo energético y rebaja la producción de pelusas y polvo, lo que se alinea mejor con los objetivos de sostenibilidad y con los indicadores de informes ESG.
¿Cuál es la diferencia en el Coste Total de Propiedad (TCO) entre el acolchado tradicional y el acolchado ultrasónico?
El acolchado ultrasónico suele tener costos a largo plazo más bajos, ya que requiere consumibles mínimos, presenta menos desgaste mecánico y reduce el tiempo de inactividad y el mantenimiento en comparación con el acolchado tradicional, pese a una inversión inicial más alta.
Tabla de Contenidos
- Cómo las máquinas ultrasónicas eliminan las limitaciones basadas en hilo
- Métodos Tradicionales de Acordonado: Dependencia Estructural y Limitaciones Operativas
- Métricas de rendimiento de la máquina ultrasónica: velocidad, precisión y reducción de residuos
- Coste total de propiedad para operaciones B2B de acolchado
- Preguntas frecuentes