
 EN
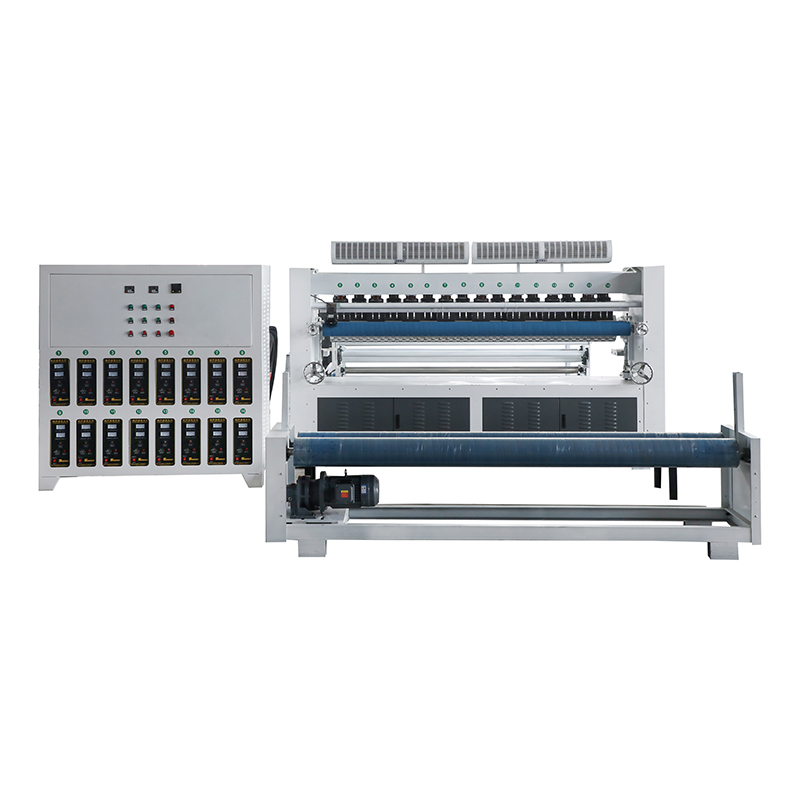
Как ультразвуковые машины устраняют ограничения, обусловленные использованием ниток
Физика соединения: высокочастотные колебания и молекулярное сплавление
Ультразвуковой станок преобразует электрическую энергию в высокочастотные механические колебания — обычно 20–40 кГц, — которые передаются через сонотрод на границу материалов. При контролируемом давлении быстрое колебательное движение создаёт локальное трение и, как следствие, тепло в точке контакта. Это тепло избирательно плавит термопластичные волокна ровно настолько, чтобы сплавить полимерные цепи и образовать истинную молекулярную связь. По мере охлаждения материала под давлением сплавленные цепи затвердевают, формируя непрерывный шов без нитей. Поскольку связь образуется внутри внутри самого материала, а не сквозь него, отсутствуют проколы иглой, которые могли бы нарушить целостность. Процесс быстрый, воспроизводимый и отлично совместим с автоматизированными линиями стёжки. Прочность и внешний вид шва точно регулируются посредством амплитуды, давления и времени выдержки — что обеспечивает стабильные результаты на самых разных материалах.
Преимущество сохранения целостности материала: отсутствие повреждений иглой и искажений от натяжения нити
Традиционная стёжка создаёт игольные проколы, которые действуют как концентраторы напряжений, повышая склонность материала к разрыву под нагрузкой и образуя пути для проникновения влаги, микроорганизмов или частиц. Натяжение нити дополнительно деформирует лёгкие, растяжимые или ламинированные ткани — особенно критично для медицинских халатов, фильтрационных материалов и автомобильных композитов. Ультразвуковая сварка устраняет оба этих типа отказов: она соединяет поверхности без прокола основы, сохраняя прочность на разрыв близкой к исходному значению ткани, и полностью исключает нитяные швы — следовательно, отсутствует риск распускания, смещения натяжения или неравномерного распределения напряжений. Полученный герметичный край устойчив к осыпанию, сохраняет барьерные свойства и снижает или полностью устраняет необходимость в дополнительной герметизации швов. Для B2B-переработчиков это напрямую означает меньшее количество бракованных изделий, более высокий выход годной продукции при первом проходе и предсказуемую надёжность швов в технических текстильных материалах.
Традиционные методы стёжки: структурная зависимость и эксплуатационные ограничения
Традиционная стёжка основана на механическом сцеплении нитей — методе, который изначально накладывает структурные и эксплуатационные ограничения. Два подраздела ниже поясняют, как её базовые механизмы отличаются от ультразвуковой сварки — и почему эти различия проявляются в виде реальных компромиссов.
Механическое сцепление против термического соединения: принципиальные различия в процессах
При традиционной стёжке используется возвратно-поступательная игла, прокалывающая многослойную ткань и протягивающая нить сквозь неё, формируя отдельные механические крепления. Каждый стежок расходует нить, требует точного контроля натяжения и неизбежно повреждает волокна в месте прокола — вызывая микроразрывы и концентрации напряжений. В отличие от этого, ультразвуковая сварка применяет высокочастотные колебания для генерации локального тепла только в местах контакта слоёв , смягчение термопластичных полимеров для формирования непрерывного однородного соединения. Без иглы, без нити, без перфорации. Прочность обеспечивается молекулярным сцеплением — а не плотностью строчек — что делает соединение изначально более равномерным и менее зависимым от квалификации оператора или точности настройки оборудования. Это принципиальное различие — крепление снаружи по сравнению с соединением изнутри — обуславливает измеримые различия в долговечности швов, воздухопроницаемости и надёжности процесса.
Компромиссы на практике: плотность строчек, воздухопроницаемость и риск разрушения шва
Высокая плотность строчек часто используется в традиционной стёжке для компенсации слабости отдельных креплений, однако каждое дополнительное проколотое отверстие ещё больше снижает целостность ткани и ограничивает проходимость воздуха. Плотные швы препятствуют передаче паров влаги и воздухопроницаемости, что ограничивает их применимость в медицинских СИЗ, экипировке для активного отдыха на открытом воздухе и фильтрационных мембранах. Шовные соединения на основе нитей также способствуют капиллярному подсосу жидкостей, образованию заусенцев в местах проколов и катастрофическому разрушению при циклических нагрузках. Полевые данные за 2023 год показывают, что обрывы нитей и смещение натяжения составляют до 22 % всех незапланированных простоев на линиях стёжки. После разрушения одной строчки соседние строчки несут избыточную нагрузку, что ускоряет раскрытие шва по принципу лавинообразного отказа. Ультразвуковая сварка полностью исключает эти недостатки: плоский герметичный шов обеспечивает превосходную воздухопроницаемость, отсутствие капиллярных путей для жидкостей и устойчивость к разрыву при многократных циклах нагрузки. Для B2B-покупателей это означает меньшее количество бракованных изделий в производстве, увеличенный срок службы продукции и значительно более низкие затраты на техническое обслуживание.
Метрики производительности ультразвуковой машины: скорость, точность и сокращение отходов
Для операций стёжки с высоким объёмом или высоким разнообразием изделий ультразвуковая сварка изменяет ключевые показатели эффективности — от механической пропускной способности к точности, стабильности и эффективности использования материалов.
Сокращение времени цикла: в среднем на 42 % при производстве изделий с высоким разнообразием (Smithers Pira, 2024)
Согласно отчёту Smithers Pira за 2024 год об отраслевых эталонных показателях, ультразвуковые станки обеспечивают в среднем сокращение циклового времени на 42 % при производстве изделий с высоким разнообразием. Такой выигрыш достигается главным образом за счёт исключения замены нитей, контроля бобин и замены игл — операций, которые зачастую занимают основную часть времени переналадки при традиционной стёжке. Непрерывное движение рулона к рулону обеспечивает бесперебойные переходы между различными вариантами продукции, а прецизионная оснастка гарантирует стабильную ширину и точное расположение соединения. Более жёсткие допуски по размерам снижают объём переделок, связанных с подгонкой, а более быстрый запуск увеличивает эффективный выпуск продукции за смену. Эти преимущества усиливаются в сложных производственных условиях, где ультразвуковые системы зачастую сокращают общее время простоев линии более чем наполовину.
Нулевые потери нити и снижение объёма переделок: влияние на показатели выхода продукции и устойчивого развития
Удаление ниток полностью позволяет ультразвуковой сварке исключить прямые потери материала — и, что ещё важнее, скрытые издержки, связанные с дефектами, вызванными использованием ниток: пропущенные стежки, несоответствие натяжения, поломка игл и проскальзывание швов. Доля изделий, прошедших контроль с первого раза, повышается заметно, а объём переделки резко снижается. Производители, отслеживающие показатели устойчивого развития, фиксируют меньшие потери материала на единицу продукции, снижение энергопотребления за счёт меньшего числа циклов повторной обработки, а также уменьшение образования ворса и воздушной пыли — что улучшает как безопасность на рабочем месте, так и срок службы оборудования. Контроль качества становится более объективным: проверки сосредоточены на количественно измеримых параметрах, таких как ширина соединения и прочность отслаивания, а не на субъективном подсчёте стежков. В результате аудиты проходят быстрее, управление процессом становится точнее, а соответствие целям раскрытия информации по ЭСУ (экологическим, социальным и управленческим показателям) усиливается.
Совокупная стоимость владения для оптовых операций по стёжке
Для оптовых покупателей оценка систем стёжки исключительно по цене приобретения игнорирует критически важные расходы в течение всего срока службы. Совокупная стоимость владения (TCO) включает закупочную стоимость, монтаж, энергопотребление, расходные материалы, трудозатраты, техническое обслуживание, незапланированный простой и остаточную стоимость активов. Традиционная стёжка предполагает регулярные переменные расходы на нитки, иглы, шпульки, смазочные материалы и трудозатраты на их управление — а также простои из-за обрывов ниток, корректировки натяжения и повреждения игл. Ультразвуковая сварка переводит затраты в более предсказуемую модель фиксированных активов: минимальное количество расходных материалов, меньший механический износ, снижение объёма переделок и меньшее число остановок.
| Компонент TCO | Традиционная стёжка | Ультразвуковая стёжка |
|---|---|---|
| Расходные материалы | Нитки, иглы, шпульки, смазочные материалы | Минимальные или отсутствуют |
| Обслуживание | Частая проверка игл и натяжения | Меньший механический износ; упрощённая диагностика |
| Энергия | Выше из-за нагрузки на двигатели и вспомогательной сушки | Чаще ниже на единицу продукции — отсутствует необходимость нагрева и сушки ниток |
| Переработки | Смещение швов, обрывы ниток, пропуски стежков | Значительное снижение риска отказа швов |
| Утилизация | Стандартная стоимость перепродажи и запасных частей | Специализированный, но растущий спрос на перепродажу, поддерживаемый возможностями обновления от производителей оригинального оборудования |
Данный профиль совокупной стоимости владения обеспечивает наилучшую рентабельность инвестиций в условиях высокой номенклатуры или больших объёмов производства — там, где потери ниток, задержки при смене настроек и переделка изделий быстро накапливаются. Снижение сложности закупок, повышение выхода годной продукции и улучшение показателей устойчивого развития дополнительно укрепляют экономическую целесообразность. Покупателям B2B следует рассчитывать полную стоимость жизненного цикла, а не только первоначальную цену, поскольку ультразвуковые системы зачастую снижают себестоимость единицы продукции, даже если первоначальные инвестиции выше.
Часто задаваемые вопросы
В чём главное преимущество ультразвуковой сварки по сравнению с традиционной стёжкой?
Ультразвуковая сварка устраняет необходимость в иглах и нитках, сохраняя целостность материалов, снижая количество дефектов и формируя более прочные и долговечные швы за счёт молекулярного соединения вместо механического стежка.
Какие типы тканей лучше всего подходят для ультразвуковой сварки?
Ткани с термопластичными свойствами, такие как медицинские халаты, фильтрационные материалы и автомобильные композиты, идеально подходят для ультразвуковой сварки благодаря своей способности сплавляться на молекулярном уровне под действием высокочастотных вибраций и тепла.
Как ультразвуковая сварка повышает производственную эффективность?
Ультразвуковые станки сокращают цикл времени в среднем на 42 % за счёт устранения замены ниток, замены шпуль и частого технического обслуживания. Их точная и быстрая работа также приводит к снижению количества дефектов и объёма переделок.
Является ли ультразвуковая стёжка устойчивой технологией?
Да, ультразвуковая сварка исключает отходы ниток, снижает объём переделок, сокращает потребление энергии и уменьшает образование ворса и пыли, что лучше соответствует целям устойчивого развития и метрикам отчётов по ESG.
В чём разница в совокупной стоимости владения (TCO) между традиционной стёжкой и ультразвуковой стёжкой?
Ультразвуковая стёжка, как правило, характеризуется более низкими долгосрочными затратами, поскольку требует минимального количества расходных материалов, сопровождается меньшим механическим износом и сокращает простои и техническое обслуживание по сравнению с традиционной стёжкой, несмотря на более высокие первоначальные инвестиции.
Содержание
- Как ультразвуковые машины устраняют ограничения, обусловленные использованием ниток
- Традиционные методы стёжки: структурная зависимость и эксплуатационные ограничения
- Метрики производительности ультразвуковой машины: скорость, точность и сокращение отходов
- Совокупная стоимость владения для оптовых операций по стёжке
- Часто задаваемые вопросы