
 EN
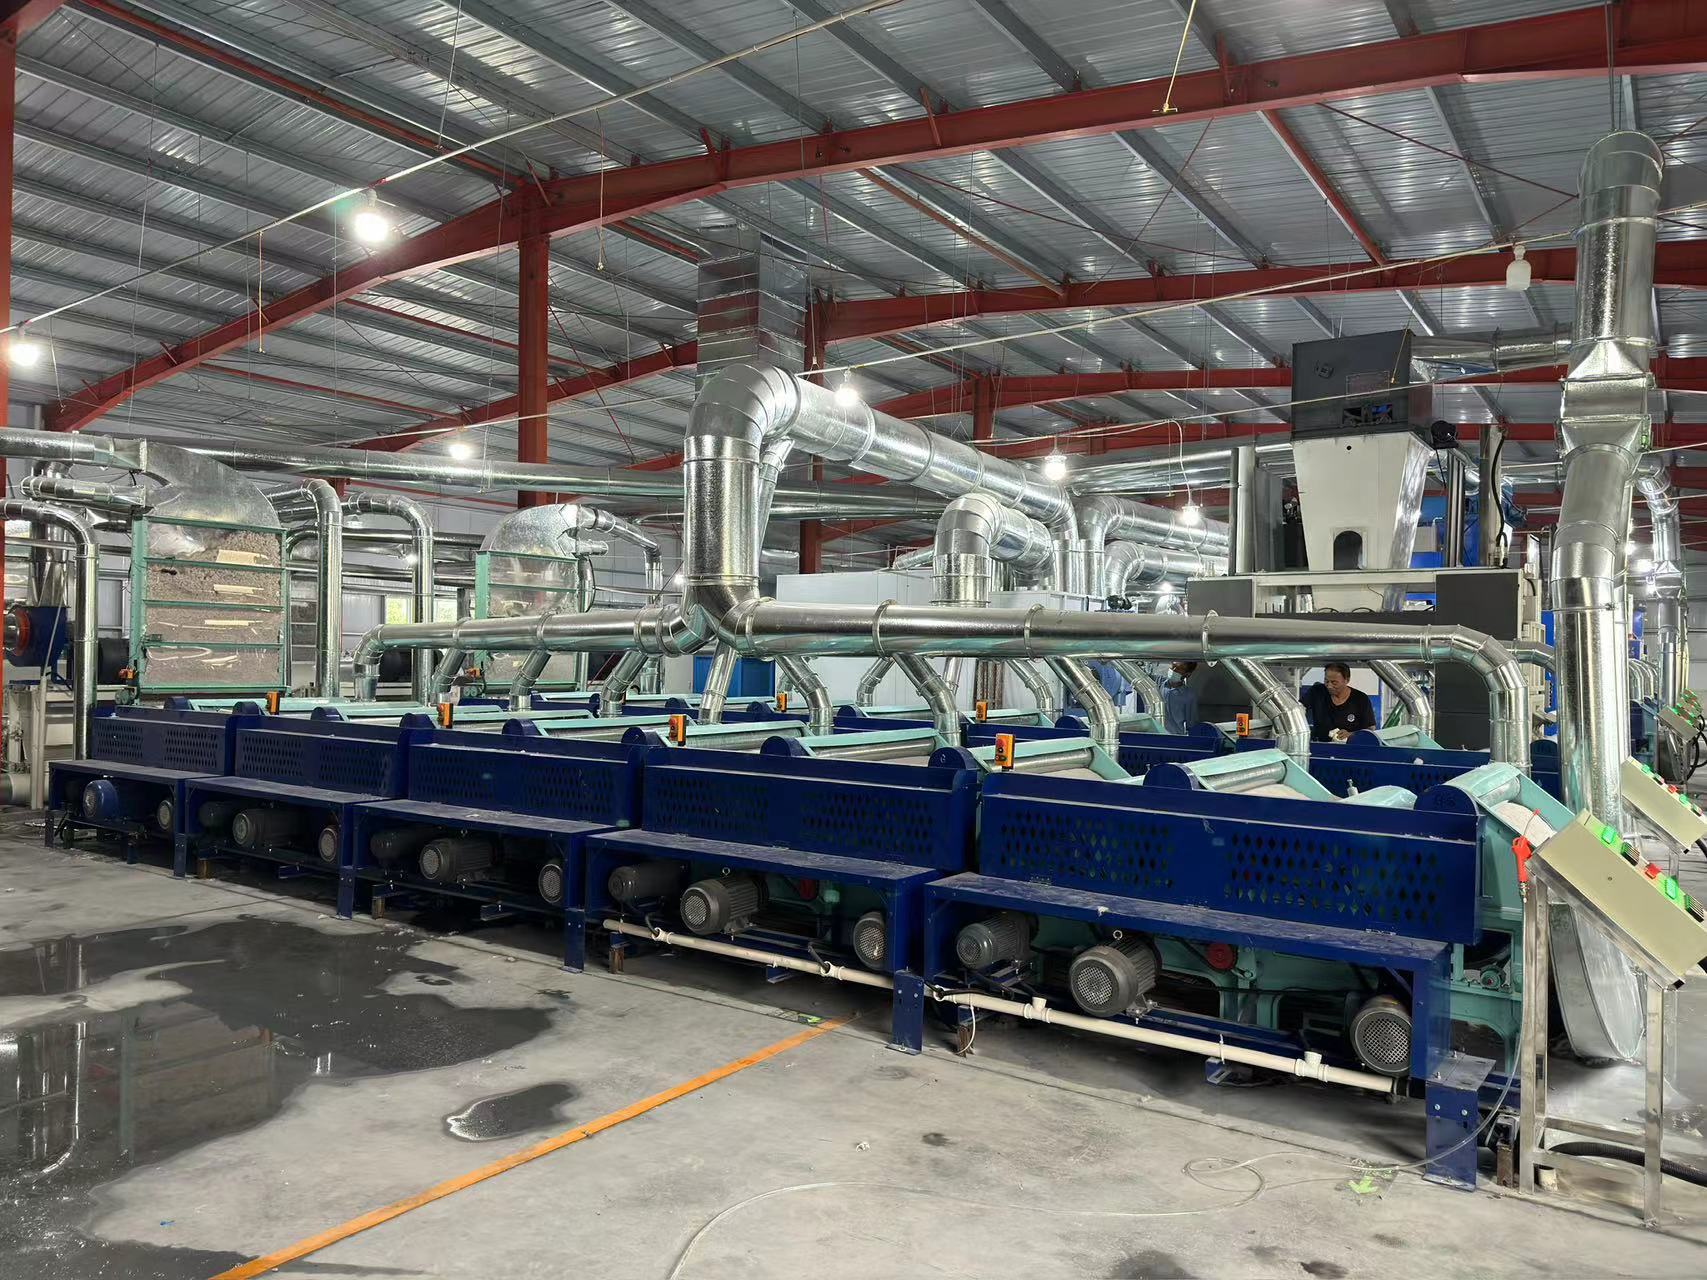
دور آلة التغليف الاحترافية في إنتاج اللحاف عالي السرعة
المواصفات الرئيسية للأداء التي تتيح إنتاج أكثر من ٥٠٠ لحاف يوميًّا
الوصول إلى إنتاج ٥٠٠ لحاف أو أكثر يوميًّا يعتمد على آلة لحياكة اللحاف مُصمَّمة خصيصًا للسرعة والدقة والقدرة على معالجة المواد الثقيلة بكفاءة. وتستخدم الأنظمة الاحترافية الحديثة محركات سيرفو عالية العزم للحفاظ على معدل الغرز عند أكثر من ٢٠٠٠ غرزة في الدقيقة دون التأثير على انتظام الأداء. أما عرض العمل البالغ ٢,٤ متر أو أكثر فيسمح بمعالجة ألواح اللحاف الكاملة دفعة واحدة، بينما تُنجِز ترتيبات الإبر المتعددة (عادةً ما تتراوح بين ١٠ و٢٠ إبرة) حياكة صفوف متوازية في وقت واحد، مما يقلل زمن الدورة بنسبة تصل إلى ٧٥٪. وتتيح آلية التغذية من لفافة إلى لفافة، والتحكم المزامن في الشد، والذاكرة الحاسوبية لأنماط الحياكة إلغاء التدخل اليدوي في عمليات الضبط والمحاذاة، وبالتالي تجنُّب التأخيرات الناتجة عنها. وبفضل هذه المواصفات، تستطيع هذه الآلات معالجة التجميعات السميكة ذات الارتفاع حتى ٨٠ مم بثباتٍ تام — وهي ميزة بالغة الأهمية لإنتاج اللحاف الفاخر المصنوع من بدائل الريش أو الصوف — دون انحراف الإبر أو حدوث انسدادات. كما أن مساحة الفتحة (المسافة بين ذراع الآلة وقاعدة العمل) التي تبلغ ٣٠ بوصة أو أكثر تضمن حركة سلسة للأقمشة، ما يقلل من مقاومة السحب والتشوهات التي قد تطرأ على الغرز بسبب الاهتزازات. وبتضافر هذه الميزات جميعها، تصبح التشغيل المستمر ممكنًا بإنتاج لحافٍ كامل كل دقيقتين إلى ثلاث دقائق، وهو ما يفوق بسهولة عتبة الإنتاج اليومي المحددة عند ٥٠٠ وحدة.
آلات الحشوة متعددة الإبر المُحوسبة مقابل الأنظمة التقليدية ذات الإبرة الواحدة
تمثل آلات تغليف البطاطين متعددة الإبر المُحوسبة قفزةً جوهريةً بالنسبة للأنظمة القديمة ذات الإبرة الواحدة — ليس فقط من حيث السرعة، بل أيضًا من حيث القدرة على التوسّع والاتساق. فبينما تقوم الآلة ذات الإبرة الواحدة برسم كل عنصرٍ من عناصر التصميم بالتسلسل، فإن رأس الآلة متعدد الإبر يُنجِز خياطة ١٠–٢٠ صفًّا متوازيًا في حركةٍ واحدةٍ متواصلة، ما يوفّر زيادةً في الإنتاجية تتراوح بين ٣٠٠٪ و٥٠٠٪ عند سرعات الغرز المكافئة. وتلغي ميزات مثل قواطع الخيط المدمجة، وضبط الشد التلقائي، والاستدعاء البرمجي لأنماط الخياطة الحاجة إلى إيقاف التشغيل لتغيير الخيوط أو ضبط الشد أو تبديل التصاميم. وبشكلٍ جوهري، صُمّمت أنظمة الإبر المتعددة خصيصًا لتجميع الطبقات العالية الارتفاع والمكوّنة من عدة طبقات: فلوحات الإبر المُعزَّزة، وأقدام الضغط عالية الاختراق، والإطارات الصلبة تحافظ جميعها على الدقة حتى في الحشوات الكثيفة. وعلى الرغم من أن آلات الإبرة الواحدة لا تزال مفيدةً في مراحل النماذج الأولية والأعمال المخصصة ذات الكميات المنخفضة، فإن المنصات المُحوسبة متعددة الإبر هي الوحيدة التي توفّر التكرارية المطلوبة، ووقت التشغيل الفعلي الطويل، والإنتاجية العالية اللازمة لضمان خياطة ٥٠٠ بطاينة فأكثر يوميًّا على نطاق تجاري.
الأتمتة المستمرة من لفافة إلى لفافة: دمج آلة التغطية في خطوط الت quilting الشاملة من البداية إلى النهاية
مزامنة عمليات الحشو والتراكب والـquilting لتحقيق إنتاج غير منقطع
تحقيق إنتاج ٥٠٠ لحاف أو أكثر يوميًّا يتطلَّب أكثر من مجرَّد آلة سريعة؛ بل يتطلَّب دمجًا سلسًا عبر خط التلبيس بأكمله. وفي تكوين «من اللفافة إلى اللفافة» الحقيقي، تعمل آلة اللحف كعقدة مركزية في نظام متناسق: إذ تُفكَّك لفائف الحشوة العلوية تلقائيًّا، وتُرتَّب أغلفة الأقمشة بدقة تسجِّل أعشار الميكرون، ويُوجَّه «الساندوتش» الناتج مباشرةً إلى منطقة التلبيس بسرعة مطابقة تمامًا. وتقوم وحدة التحكُّم المنطقية القابلة للبرمجة (PLC) المركزية بضبط سرعات البكرات باستمرار استنادًا إلى ملاحظات فورية من أجهزة الاستشعار الضوئية وخلايا قياس الحمل، ما يضمن ثبات الشد والمحاذاة عبر جميع الطبقات. ويقلُّ وقت التوقف إلى أقل من ٣٪ من إجمالي وقت التشغيل، ومع اكتمال دورات الترتيب كل ٤٫٥ ثانية، تعمل رأس الإبر المتعددة في حركة شبه مستمرة. ويحوِّل هذا التنسيق الشامل من طرفٍ إلى طرفٍ العمليات المنفصلة إلى تدفق إنتاج موحَّد، حيث يخرج لحافٌ واحدٌ فيما يدخل التالي مباشرةً، مما يحقِّق أقصى استفادة ممكنة من الأصول ويضمن ثبات الإنتاج.
التحكم التكيّفي في الوقت الفعلي لمُعَلَّمات الغرزة خلال التشغيل عالي الحجم
الحفاظ على الجودة عند التصنيع بكميات كبيرة يتطلب استجابةً ديناميكيةً، وليس إعداداتٍ ثابتةً. وتُدمَج آلات تغليف الأغطية المتطوّرة في هيكلها مستشعرات رؤية وبواقي ليزرية لقياس السُمك، تقوم بفحص المواد المتعددة الطبقات الداخلة إليها أثناء التشغيل وبسرعة الخط الإنتاجي، لاكتشاف التغيرات الفورية في ارتفاع الحشوة وكثافتها وتداخل الغرز أو انزياح القماش. ويُعيد نظام التحكم ضبط طول الغرزة وشد الخيط وعمق اختراق الإبرة فوراً—في غضون جزء من الألف من الثانية، دون مقاطعة عملية التلبيس. وهذه القدرة التكيفية تمنع حدوث الغرز المفقودة أو انقطاع الخيط أو تجعُّد القماش عند التحوّل بين أنواع الحشوات المختلفة (مثل الانتقال من بوليستر بوزن ٣٠٠ غرام/متر مربع إلى بديل الريش بوزن ٦٠٠ غرام/متر مربع) أو بين أقمشة الغلاف أثناء التشغيل. كما يدعم تسجيل البيانات المدمج الصيانة التنبؤية—من خلال الإشارة إلى اتجاهات البلى في أذرع الإبر أو أسنان التغذية قبل أن تنخفض كفاءتها. وباستبعاد الحاجة إلى إعادة الضبط اليدوية وتقليل التباين إلى أدنى حدٍّ ممكن، تُمكّن هذه السيطرة التكيفية مباشرةً تحقيق نسبة نجاح أولية تفوق ٩٩٪، وهي نسبة بالغة الأهمية لضمان إنجاز ٥٠٠ غطاء تُلبَّس يومياً بموثوقية عالية.
الحفاظ على الجودة والاتساق عند التوسع: ضوابط العمليات لإنتاج أكثر من ٥٠٠ لحاف يوميًّا
دراسة حالة: شركة تصنيع من المستوى الأول تحقِّق إنتاج ٥٢٧ لحافًا يوميًّا بنسبة نجاح أوليّة تبلغ ٩٩,٣٪
أكَّد مُصنِّع عالمي رائد في مجال أغطية الفراش جدوى إنتاج كميات كبيرة من الأغطية عالية الجودة، حيث حقَّق إنتاج ٥٢٧ غطاءً يوميًّا بنسبة نجاح أولي تبلغ ٩٩,٣٪—باستخدام ماكينة احترافية متكاملة تمامًا لأغطية الفراش ونظام إدارة جودة حلقي مغلق. وارتكز منهجهم على ثلاث ضوابط مترابطة: (١) خضعت المواد الداخلة للفحص وفق معايير ASTM D5034 وISO 9073-3 باستخدام تحليل آلي لكثافة السطح بالجرام لكل متر مربع (GSM) وتوزيع الألياف؛ (٢) راقبت أجهزة استشعار داخل الخط طول الغرزة والشد وتسجيل النمط أثناء التلبيس—مع إيقاف التشغيل تلقائيًّا عند انحراف أيٍّ من هذه المعايير أكثر من ±٠,٢٥ مم؛ و(٣) تحقَّقت سلامة الغرز والدقة البُعدية مقابل مقاييس محددة لكل وردية، وذلك عبر مقارنة العيِّنات المرجعية القياسية والمراجعة الدورية التي يجريها المشغلون كل ساعة. وبفضل نظام التغذية التكيفي لماكينة أغطية الفراش، حافظت الطبقات على تناسقها الكامل طوال دورة الإنتاج، ما منع ظهور التجاعيد حتى عند أقصى معدل للإنتاج. وبالمقارنة مع متوسط الصناعة البالغ ٩٥٪ في نسبة النجاح الأولي، الذي أشارت إليه دراسة إدارة جودة المنسوجات لعام ٢٠٢٣، أدَّى هذا الأداء إلى خفض عمليات إعادة التصنيع بنسبة ٨٠٪، وتوفير ١١٢ ساعة عمل أسبوعيًّا، وتقليص هدر المواد بنسبة ٢٢٪ بفضل قص الحواف بدقة وتحديد مواقع الغرز بدقة فائقة. ويؤكِّد هذا المثال أن إنتاج أكثر من ٥٠٠ غطاء يوميًّا ليس مجرَّد مسألة سرعة—بل هو نتيجة نظام جودة منضبط ومدعوم بالبيانات، حيث تُقاس كل غرزة وتُدار وتُحقَّق.
قسم الأسئلة الشائعة
ما هي الميزات الأساسية التي يجب أن تتوفر في آلة تغليف البطانيات الاحترافية لإنتاج أكثر من ٥٠٠ بطانية يوميًّا؟
يجب أن تتضمَّن آلة تغليف البطانيات الاحترافية محركات مؤازرة عالية العزم لسرعة الغرز التي تفوق ٢٠٠٠ غرزة في الدقيقة، وترتيبات إبر متعددة، وتغذية من لفافة إلى لفافة، وذاكرة أنماط رقمية، وميزات متقدمة في معالجة المواد تسمح بمعالجة التجميعات السميكة.
كيف تقارن الآلات الرقمية ذات الإبر المتعددة بأنظمة الإبرة الواحدة؟
توفر الآلات الرقمية ذات الإبر المتعددة زيادة في الإنتاجية تتراوح بين ٣٠٠٪ و٥٠٠٪ عند سرعات غرز مماثلة، وذلك بفضل قدرتها على تغليف ١٠–٢٠ صفًّا في وقت واحد. كما تتميز هذه الآلات بمقصات خيط مدمجة، وضبط تلقائي للشد، ووظائف أتمتة أخرى تقلل التوقفات وتحسِّن الاتساق.
ما المقصود بأتمتة التغذية من لفافة إلى لفافة في عملية التغليف؟
تضمن أتمتة التفاف-إلى-تفاف دمج جميع خطوات عملية الترقيط بسلاسة، بما في ذلك الملء والتكديس والترقيط. وهي تقلل من وقت التوقف وتكفل إنتاجًا متزامنًا لتحقيق إخراجٍ غير منقطع.
كيف تحافظ الضوابط التكيفية على الجودة أثناء الإنتاج عالي الحجم؟
تستخدم الضوابط التكيفية أجهزة استشعار لمراقبة المواد في الوقت الفعلي، وتعديل معايير مثل طول الغرزة وشد الخيط وعمق اختراق الإبرة لتناسب التغيرات في المواد، مما يضمن نتائج عالية الجودة بنسبة نجاح أولية تزيد عن ٩٩٪.
جدول المحتويات
-
دور آلة التغليف الاحترافية في إنتاج اللحاف عالي السرعة
- المواصفات الرئيسية للأداء التي تتيح إنتاج أكثر من ٥٠٠ لحاف يوميًّا
- آلات الحشوة متعددة الإبر المُحوسبة مقابل الأنظمة التقليدية ذات الإبرة الواحدة
- الأتمتة المستمرة من لفافة إلى لفافة: دمج آلة التغطية في خطوط الت quilting الشاملة من البداية إلى النهاية
- الحفاظ على الجودة والاتساق عند التوسع: ضوابط العمليات لإنتاج أكثر من ٥٠٠ لحاف يوميًّا
- قسم الأسئلة الشائعة